
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
电主轴坏之前
其实报过 3 次警
6 类故障的前兆与判断 · 附速查表
天一精密|电主轴维保指南
【编者按】 很多车间对电主轴故障的认知,就卡在两个极端:要么觉得"主轴是黑盒精密件,坏了只能返厂";要么干脆"不坏不理",直到卡死破损才临时找维修。
实际上,电主轴从亚健康到彻底锁死报废,中间往往有好几天甚至好几周的预警期。本文把 6 类常见故障逐个拆开:什么现象、可能是什么原因、怎么判断、有多急。
主要看什么
开篇:亚健康到锁死报废,不是一瞬间
一、振动与加工振纹:最容易被甩锅给刀具
二、温升异常:精度问题的头号嫌疑人
三、异响:主轴在喊救命
四、精度衰减:最隐蔽的慢性病
五、电气故障:突然报警的"急性病"
六、冷却系统故障:小问题拖成大事故
附:电主轴故障速查表(8 行 × 5 列)
— 1 —
开篇 从亚健康到锁死报废,不是一瞬间
电主轴从亚健康到彻底锁死报废,中间往往有好几天甚至好几周的预警期。
从亚健康到锁死报废
不是一瞬间
异常振动、温升偏高、异响、精度漂移——
这些信号只要读懂了,就能提前干预,
省下的是突发停机和成批废品
下面把 6 类常见故障逐个拆开。先看一张总览:
|
序号 |
故障类型 |
典型信号 |
紧急度 |
|
① |
振动与加工振纹 |
工件规则振纹、壳体震感 |
中高 |
|
② |
温升异常 |
壳体温度持续升、Z 轴漂移 |
高 |
|
③ |
异响 |
摩擦声 / 敲击声 / 轰鸣 / 啸叫 |
视声音而定 |
|
④ |
精度衰减 |
尺寸系统性漂移、径跳增大 |
中 |
|
⑤ |
电气故障 |
过流过载报警、编码器失联 |
高 |
|
⑥ |
冷却系统故障 |
冷水机报警、接头渗水 |
中高 |
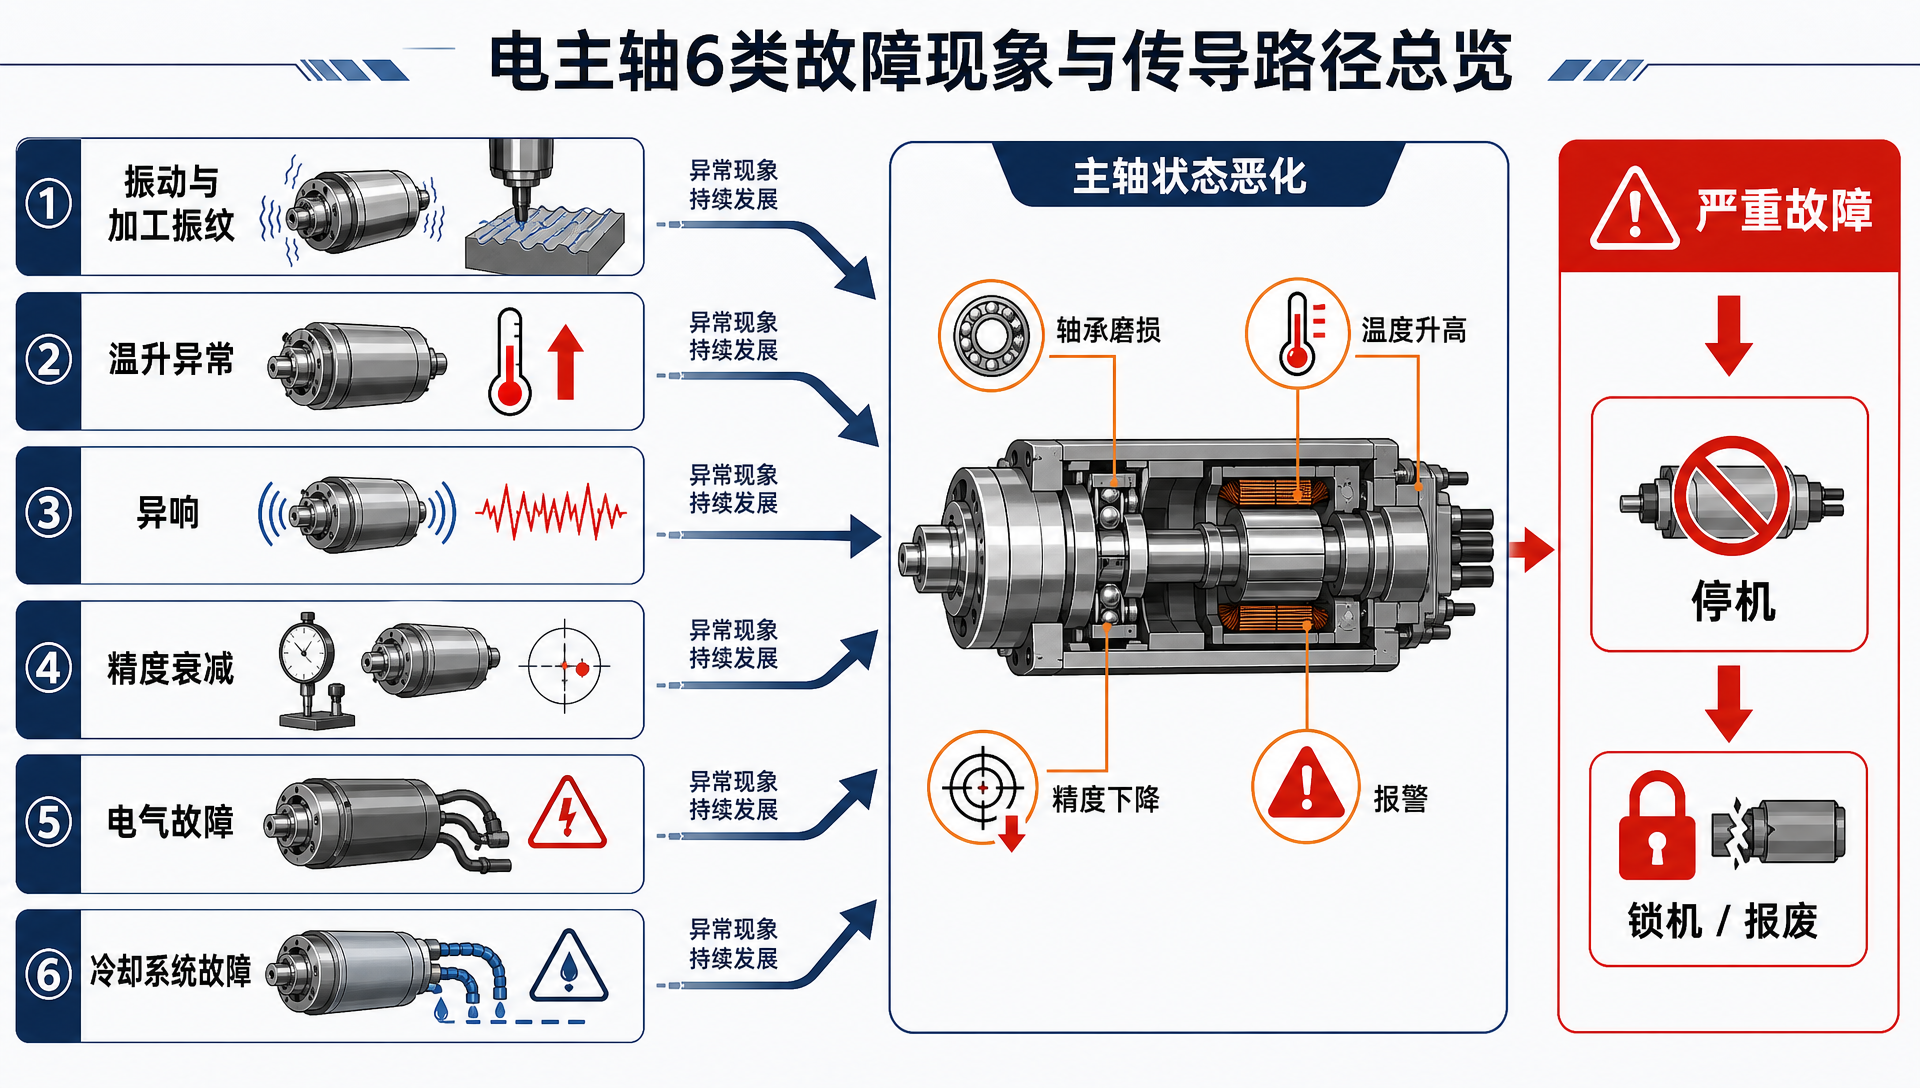
想先了解电主轴本体的结构与配置,可看天一高速主轴电机的产品页。
— 2 —
一 振动与加工振纹:最容易被甩锅给刀具
症状
工件表面出现规则振纹(间距均匀的波纹);手摸主轴壳体有明显震感;振动速度有效值超过标准(按 ISO 10816,一般要求 ≤ 2.8 mm/s)。
可能原因(按发生概率排序)
■ 动平衡失调:换刀后刀柄不平衡,或拉刀机构磨损导致刀柄没完全拉紧,动平衡量超过 G2.5 级。
■ 轴承早期磨损:滚道出现点蚀坑或剥落,转起来产生周期性冲击。
■ 系统共振:主轴转速恰好落在床身或立柱的临界频率附近。
怎么判断
■ 换刀试切:换一把已知完好、动平衡好的刀具试切。振纹消失,说明问题在原刀具或刀柄。
■ 频谱分析:频谱图在轴承故障特征频率(BPFO/BPFI)出现明显峰值,说明轴承损坏。
■ 变速测试:改变转速,振动值剧烈变化的多是共振;各转速下都偏大的多是轴承磨损或动平衡超差。
紧急度 · 中高 继续跑会崩刀,还会加速轴承报废。
判断句
振动问题先怀疑刀具和动平衡,排除之后再查轴承 ——别一上来就拆主轴。
需要更换或新增主轴的,可对比天一高速主轴电机与ER 主轴产品的动平衡等级与轴承配置。
— 3 —
二 温升异常:精度问题的头号嫌疑人
症状
运行 30 分钟后壳体温度持续上升,超过允许温升(行业通用基准 25°C,高要求 15°C);Z 轴尺寸漂移(主轴热伸长导致刀尖下移);冷水机频繁报警或长期满负荷运转。
可能原因
冷却水道堵塞(硬水结垢、没加防锈液)、轴承预紧力过大、轴承滚道点蚀、车间环境散热恶劣。
怎么判断
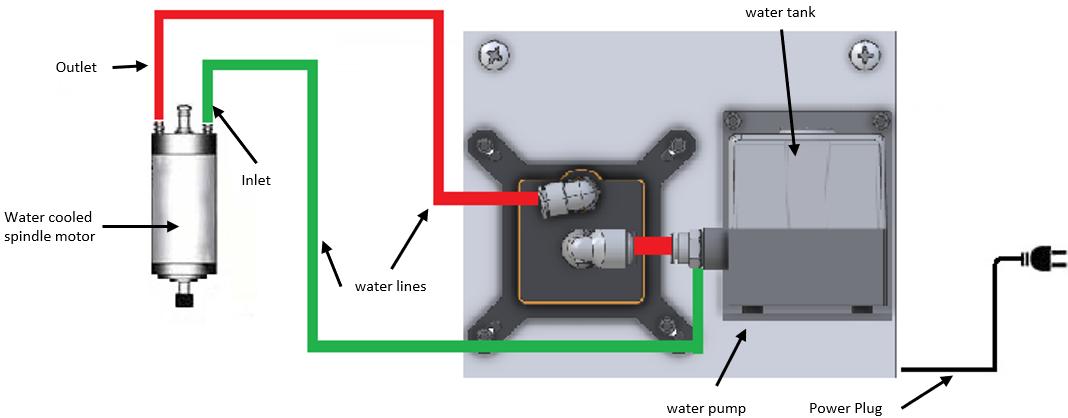
■ 测进出水温差:温差 >5°C 说明冷却系统正常、切削负载大;温差 <2°C 而主轴还烫手,说明水道堵了或水泵流量不够。
■ 对比空载和负载:空载转就温升高 → 轴承或预紧力问题;只在重切时温升高 → 正常切削热。
天一的实测数据可以当一把尺子:水冷电主轴在 500 小时连续负载测试中,运行温升稳定控制在 15°C 以内,轴向热变形锁在 3 微米以内。使用中一旦突破这个基准,就该排查了——详见天一水冷主轴系列。
紧急度 · 高 温升失控会导致轴承抱死、电机绝缘老化。
判断句
温升不是"忍一忍就过去"的事 ——每多 10°C,轴承寿命大约折半。
— 4 —
三 异响:主轴在喊救命
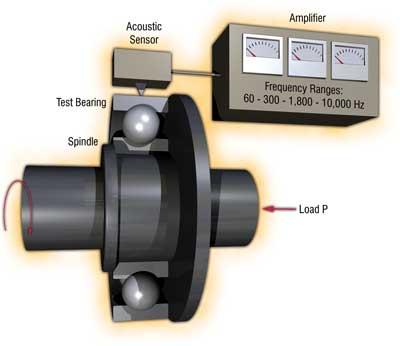
不同的声音,对应不同部位的损伤:
金属尖锐摩擦声 (持续高频"吱吱")
→ 轴承缺油、润滑脂烧干或密封环摩擦
周期性敲击声 (规律"嗒嗒",频率与转速成正比)
→ 轴承滚道剥落或滚珠碎裂
低频轰鸣声 (低速"嗡嗡")
→ 电机气隙不均匀或转子动平衡严重超差
高频啸叫声 —
→ 变频器载波频率设置不当引发的电磁谐波噪声
怎么判断
■ 听诊定位:用听诊棒或螺丝刀抵住前/后轴承套筒处听声,判断声源位置。
■ 变速测试:声音频率随转速同比例变化 → 机械故障;频率不随转速变 → 电气载波谐波。
急到什么程度——按声音类型对号入座:
|
声音类型 |
紧急度 |
处置 |
|
金属尖锐摩擦声 |
最高 |
立即停机,继续运行轴承会烧毁 |
|
周期性敲击声 |
高 |
轴承已不可逆损坏,48 小时内安排维修 |
|
低频轰鸣 / 高频啸叫 |
中 |
可临时维持,但要排进检修计划 |
— 5 —
四 精度衰减:最隐蔽的慢性病
症状
工件尺寸超差且偏差方向一致(系统性漂移);刀尖径向跳动逐渐增大(新主轴出厂 <1μm,用久了到 3-5μm);自动换刀后零点漂移,圆度/圆柱度不达标。
可能原因
轴承磨损游隙增大、热应力累积导致套筒与轴芯时效变形、刀柄锥孔拉伤磨损、轴芯疲劳弯曲。
怎么判断
■ 打表测径跳:千分表固定在床身,打主轴前端内锥孔或标准棒,径跳 >2μm 说明轴承磨损。
■ 打表测轴向窜动:撬动主轴测轴向浮动,>3μm 说明推力轴承预紧力丧失。
紧急度 · 中 不会立刻停机,但废品率在悄悄上升,得排进计划做精度恢复。
判断句
精度衰减最容易被忽视——不是"突然坏了",而是"慢慢不准了"。等你发现废品率上升,轴承往往已经磨损到中后期。
需要更换高精度主轴恢复加工能力的,可看ER 主轴产品(出厂径跳 <1μm)。
— 6 —
五 电气故障:突然报警的"急性病"
症状
变频器频繁报过流(OC)或过载(OH);驱动器报编码器信号丢失或反馈异常;兆欧表测电机绝缘电阻低于 1MΩ;上电瞬间主回路跳闸。
可能原因
编码器线缆断芯或干扰(拖链弯折导致线缆疲劳,或信号线与动力线没分槽走)、电机绝缘击穿(绕组受潮、过热老化,或冷却液渗入电机腔)、变频器参数漂移、机械卡阻导致过载。
怎么判断
■ 编码器报警:先排查拖链线缆接头与屏蔽层接地,再怀疑编码器本体。
■ 绝缘检测:断电后用兆欧表测定子绕组对地电阻,<1MΩ 说明绝缘损坏,需返厂重绕。
紧急度 · 高 设备立即停机,产线直接断。
判断句
电气故障里,多数是线缆和接头问题——先查线再查器件。别一报警就以为编码器坏了。
想了解电主轴的编码器接口与绝缘等级配置,可看天一高速主轴电机或风冷高速电机的规格说明。
— 7 —
六 冷却系统故障:小问题拖成大事故
症状
冷水机报流量过低或水温过高;快插接头或水管渗水;冷却液变质发浑、有异味;进出水温差异常。
可能原因
流道水垢堵塞、冷水机循环泵叶轮磨损或流量衰减、快插接头 O 型圈老化、制冷量匹配不足(冷水机制冷量小于主轴发热功率的 1.5 倍,夏季温控就压不住)。
怎么判断
■ 测流量:流量计读数低于额定值的 50%,说明流道堵塞或泵损坏。
■ 反向冲洗:拆下进出水管,用高压水枪反向冲,冲出大量残渣就是水垢堵塞。
紧急度 · 中高 水路故障会连锁引发温升失控,最终导致轴承抱死。
判断句
冷却系统是电主轴的命脉 ——水道堵塞一天不管,轴承就要提前退休。
选配高效水冷方案可看天一水冷主轴系列;轻载场景可选风冷高速电机系列。
— 8 —
附 电主轴故障速查表
建议打印贴机床旁边
|
故障现象 |
可能原因 |
诊断方法 |
紧急度 |
处置建议 |
|
加工振纹 |
动平衡失调/刀柄松动/轴承磨损/共振 |
换刀试切 + FFT 频谱分析 |
中高 |
降低切削用量,安排轴承与动平衡检修 |
|
温升过高 |
水道堵塞/预紧力过大/轴承点蚀 |
测进出水温差 + 查冷水机 |
高 |
降速降载,反向清洗水路,检查冷却液 |
|
金属尖锐摩擦声 |
润滑失效/轴承缺油或烧蚀 |
听诊棒定位声源 |
最高 |
立即停机,继续运行轴承会烧毁 |
|
周期性敲击声 |
轴承滚道剥落/滚珠碎裂 |
改变转速监听敲击频率 |
高 |
48 小时内安排停机返厂换轴承 |
|
径向跳动增大 |
轴承磨损游隙增大/刀柄锥面磨损 |
千分表打表(前端径跳 >2μm) |
中 |
计划内安排精度恢复与轴承预紧 |
|
编码器报警 |
线缆断芯/信号干扰/屏蔽失效 |
检查拖链线缆、屏蔽接地 |
高 |
优先排查接头与线缆,再换编码器 |
|
变频过流/过载 |
重切削过载/绝缘击穿/参数漂移 |
查故障记录电流值 + 兆欧表测绝缘 |
高 |
测绝缘(<1MΩ 需返厂),排查负载 |
|
冷水机报警 |
水垢堵塞/泵故障/制冷量不足 |
测水流量(<额定 50% 即为堵塞) |
中高 |
降速运行,反向清洗流道或换冷水机 |
把这张表打印出来贴在机床旁边,故障发生时对照查找,至少能判断"要不要立即停机"。
— 9 —
总结 最后说两句
电主轴故障不是"突然发生"的随机事件,而是 6 类可以识别的渐进过程——振动、温升、异响、精度、电气、冷却。每一类都有前兆,也都有判断方法。
把选型匹配、驱动控制、能耗管理和故障诊断连起来看,才是一套完整的电主轴使用知识框架。
判断句
你那台主轴遇到过哪种故障?是突然锁机,还是慢慢出问题的?当时怎么判断和处理的?
欢迎拨打 0769-82786588 咨询,或联系天一精密在线客服,典型故障案例我们会单独展开讲。
相关推荐 想进一步了解?
想了解电主轴的具体规格与配置,可直接访问天一精密官网的产品页:
■ 高速主轴电机系列——零传动结构,标配高分辨率编码器接口,覆盖 8000-40000rpm 全工况。
■ 风冷高速电机系列——轻载场景的经济之选,结构简单、维护成本低。
■ 水冷主轴系列——重载 / 高速段推荐,温升稳定控制在 15°C 以内。
■ ER 主轴产品页——手动换刀式 ER 接口,出厂径跳 <1μm。
- End -
来源|本文数据为行业通用参数,部分基于天一精密研发部内部测试。
编辑|天一精密内容组 版权|东莞市天一精密机电有限公司
业务咨询|0769-82786588 官网|www.typt.cn


