
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
主轴坏了先别拆:10 个场景的排查顺序
车间师傅最常踩的 6 个冤枉钱 · 附判断清单
编者按:主轴不转了,师傅拎起工具就拆——拆到一半发现,是变频器报警。修主轴这件事,最大的成本不是零件,是判断错了方向。本文把车间最常遇到的 10 个场景按排查顺序理一遍,每个场景告诉你先查什么、后查什么、什么时候才该动主轴本体。
目录
01 主轴不转:十台里面有八台不是主轴的事
02 主轴异响:三种声音三种病
03 主轴发热:先查水,再查轴承
04 精度掉了:八成不是主轴老了
05 我们修过的主轴,一大半栽在刀柄上
06 掉刀、换不动刀:先看这三个气压值
07 主轴最贵的病:进水
08 变频器报警 ≠ 主轴坏了
09 保修期内,千万别自己拆
10 最常见的"修",其实是放坏的
11 算笔账:最贵的不是零件,是停机
附 维修排查清单(建议打印贴机床旁)
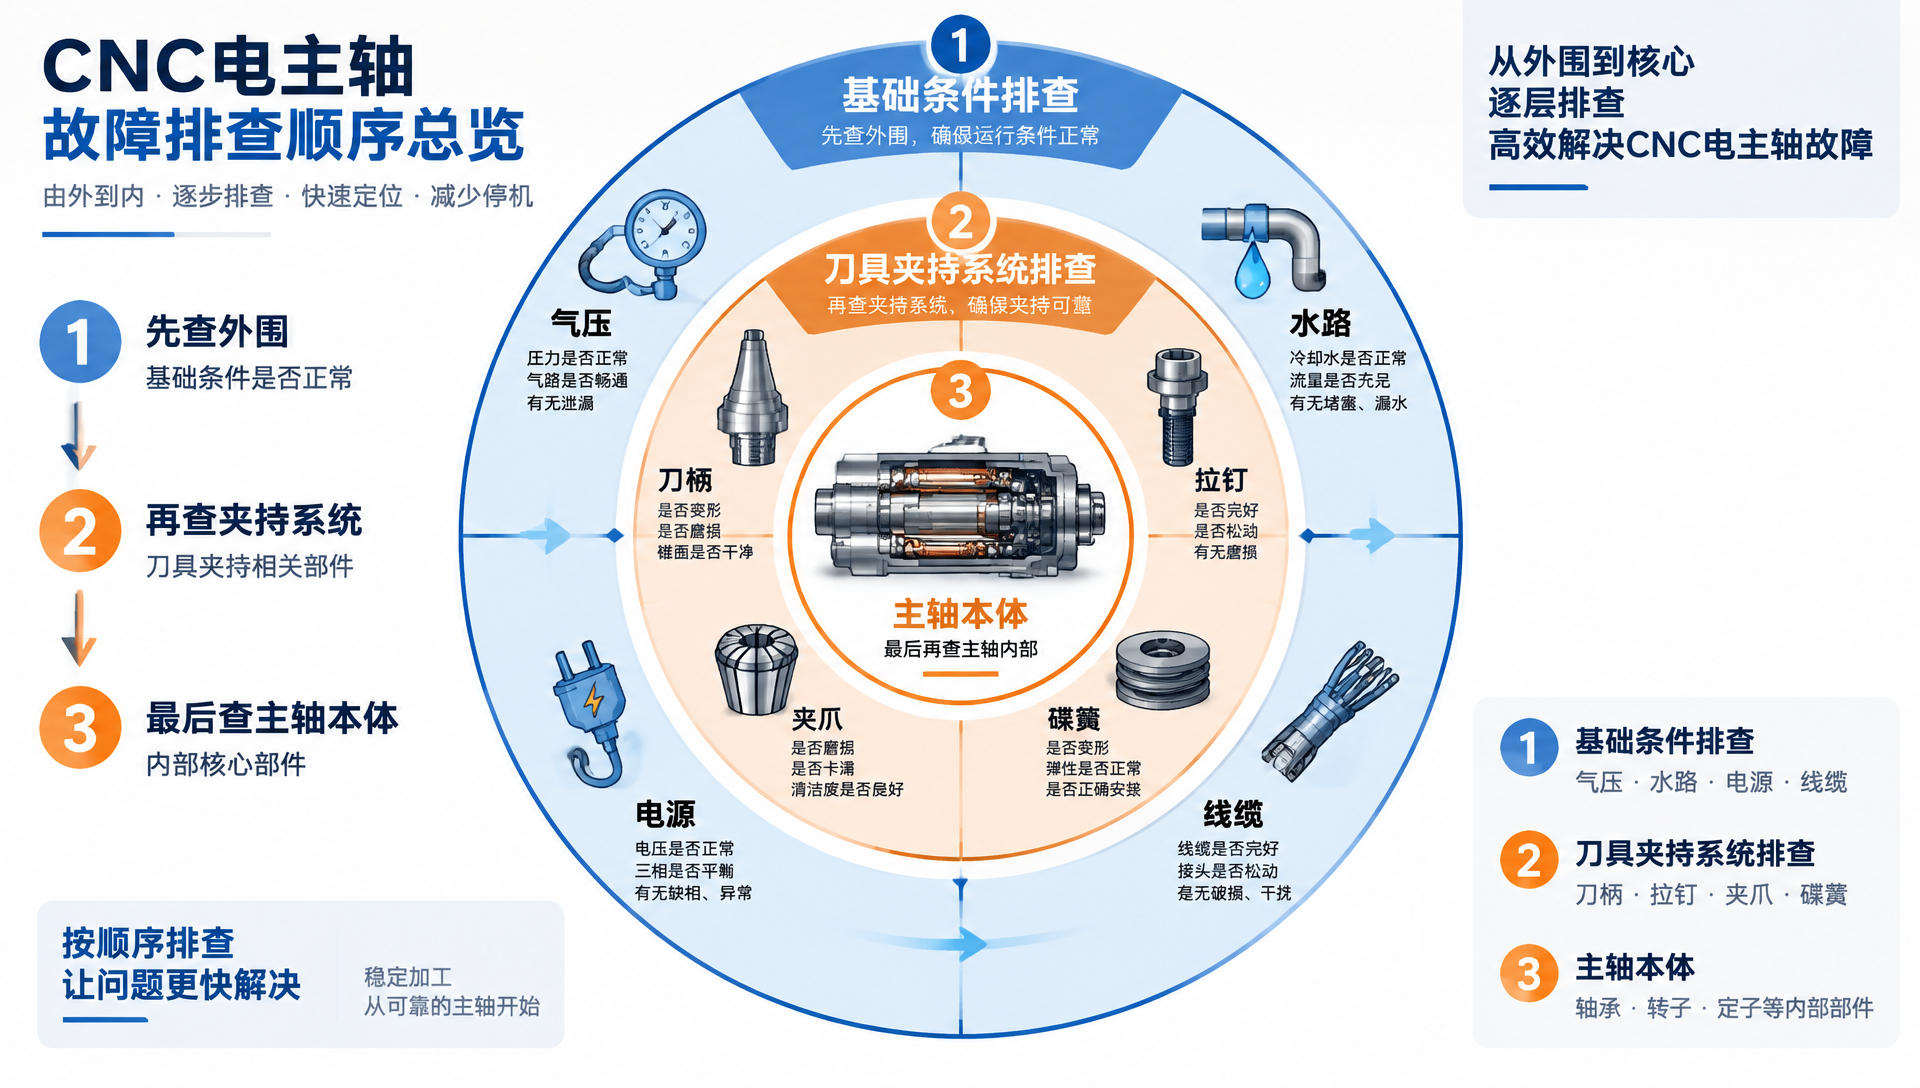
主轴不转、异响、发热、精度掉了、掉刀、报警——这些症状看着都像"主轴坏了",但真正的原因,往往在主轴以外:气压、水路、刀柄、线缆、参数。
记住这个顺序:从外到内,从便宜到贵
外部条件(气压 / 水路 / 电源 / 线缆)
↓
外围件(刀柄 / 拉钉 / 夹爪 / 碟簧)
↓
最后才是主轴本体
↓
十台里面八台,问题不在主轴里。
|
① 主轴不转 |
② 主轴异响 |
③ 主轴发热 |
④ 精度掉了 |
|
先查报警·气压·手转 |
先听声音再拆 |
先查水再查轴承 |
先查刀柄再查锥孔 |
|
⑤ 掉刀 / 换不动刀 |
⑥ 进水 |
⑦ 变频器报警 |
⑧ 保修期内 |
|
先看三个气压值 |
最贵的病·靠气幕防 |
先查线再查器件 |
千万别自己拆 |
|
⑨ 长期停机 |
⑩ 成本账 |
|
|
|
重新上线要走磨合 |
最贵的不是零件是停机 |
|
|
表1.1 10 个场景导航
01 主轴不转:十台里面有八台不是主轴的事
主轴不转了,第一反应别是拆。按这个顺序走一遍,能省一半维修费:
第 1 步 先看变频器报警没有
报警信息往往直接指向真实原因,别跳过这一步。
第 2 步 再看打刀缸复位了没有
气压不够,它一样卡着不动——主轴会处于互锁状态,根本不给你转。
第 3 步 最后手转一下轴
转得动,那就不是机械问题——方向就清楚了。
一句话 修主轴跟看病一样,得先诊断,再开刀。
02 主轴异响:三种声音三种病
主轴一响,很多人张嘴就是一句"轴承坏了,换"。先别急着下结论——声音不一样,病就不一样。
闷闷的低频响
→ 预紧不对,或者油不行了
尖尖的啸叫
→ 多半是转速超了,或者刀具没做动平衡
咔咔咔一阵一阵的
→ 赶紧停,八成里面进东西了
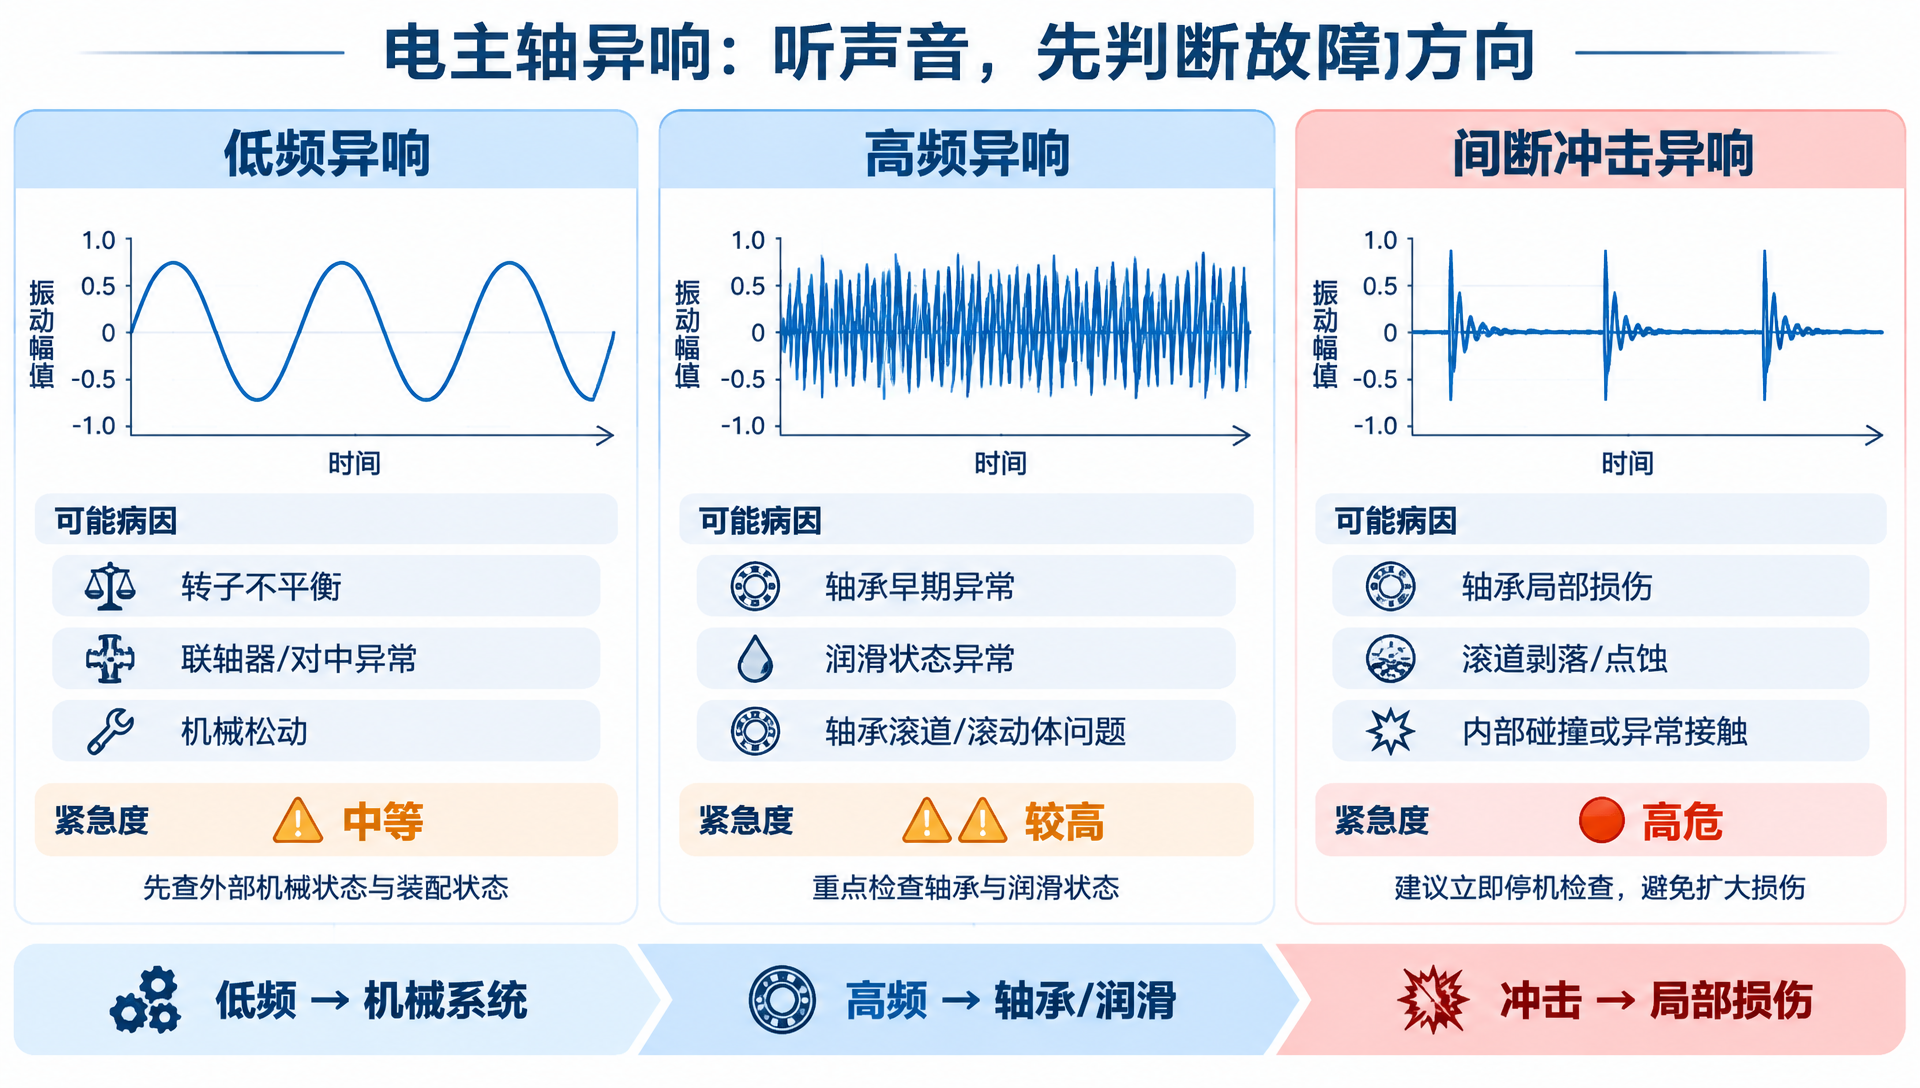
低频波 / 高频波 / 间断冲击波 三栏,各标注病因与紧急度
一句话 会听声音的师傅,修一根的钱能省出三根。
03 主轴发热:先查水,再查轴承
主轴烫手,先别骂质量。按这个顺序查下去,八成就是水的问题:
第一步 · 查水
■ 流量够不够?
■ 管子堵没堵水垢?
■ 水温超没超?
设备使用要求
|
冷却液流量 |
2-3 L/min |
|
油冷机水温 |
25-28°C |
超了就不行——这是在允许范围内正常工作,不是"差不多就行"。
第二步 · 查轴承
水没问题,再去看轴承——预紧大了它也发烫。建议搭配水冷主轴的选型参数一并核对。
第三步 · 翻 PTC 记录
还不行,翻一下 PTC 报过警没有——温度保护动作过,说明问题早就出现过,只是没被注意。
一句话 主轴的温度不会骗人,它在提醒你,哪个环节偷懒了。
04 精度掉了:八成不是主轴老了
主轴精度掉了,先别想着换主轴。倒着查:
先看刀柄
锥面磨薄了、拉钉松了,装上去它就是偏的。
再看锥孔
磕没磕、锈没锈。
最后才轮到轴承
这两样都排除了,才动主轴。
天一出厂的时候,锥孔跳动小于 2μm——你要想守住这个数,刀柄就得定期换。
一句话 精度这个东西,是守出来的,不是买回来就一劳永逸。
05 我们修过的主轴,一大半栽在刀柄上
刀柄是耗材,跟刹车片一样,用久了它就得换。
这条链子一旦启动,就停不下来
锥面磨薄 · 拉钉老化
↓
每装一次刀,等于在锥孔上磕一下
↓
锥孔伤了,跳动超标
↓
主轴跟着报废
|
舍不得换 |
最后往里填 |
|
几百块 |
几万块 |
|
一根刀柄的钱 |
修主轴的代价 |
表5.1 舍不得换 vs 最后往里填
相关耗材的选型口径,可以参考天一的ER 主轴产品与高速主轴电机页面上的锥孔与拉钉规格说明。
一句话 省钱可以,但省错了地方,那叫花大钱。
06 掉刀、换不动刀:先看这三个气压值
换刀换不动,加工着加工着刀掉了,先别骂主轴——把气压表看一眼:
|
功能 |
气压要求 |
缺了会怎样 |
|
松刀 |
0.5 MPa |
刀具拉不紧 |
|
气幕 |
0.15 MPa |
切削液与粉尘会进 |
|
除尘 |
0.2 MPa |
锥孔易积屑 |
表6.1 三个气压值(缺一个都不行)
这三个数,缺一个都不行。
然后再看拉爪磨没磨、碟簧疲没疲。拉刀力就是主轴的命门,它一松,刀就飞出去了。
一句话 越是看不见的地方越要命,参数为什么要盯死?就是这个道理。
07 主轴最贵的病:进水
切削液进到轴承腔里
几分钟
油脂一乳化,一套轴承就废了
防水靠什么?靠气幕。
密封气 · 0.15 MPa · 两段不能少
机床开,它就开
↓
机床停了,还得再多吹 60 秒
好多人就是省这点气,最后花几万修主轴。
一句话 防水这件事,不靠运气,就靠那 60 秒你没偷懒。
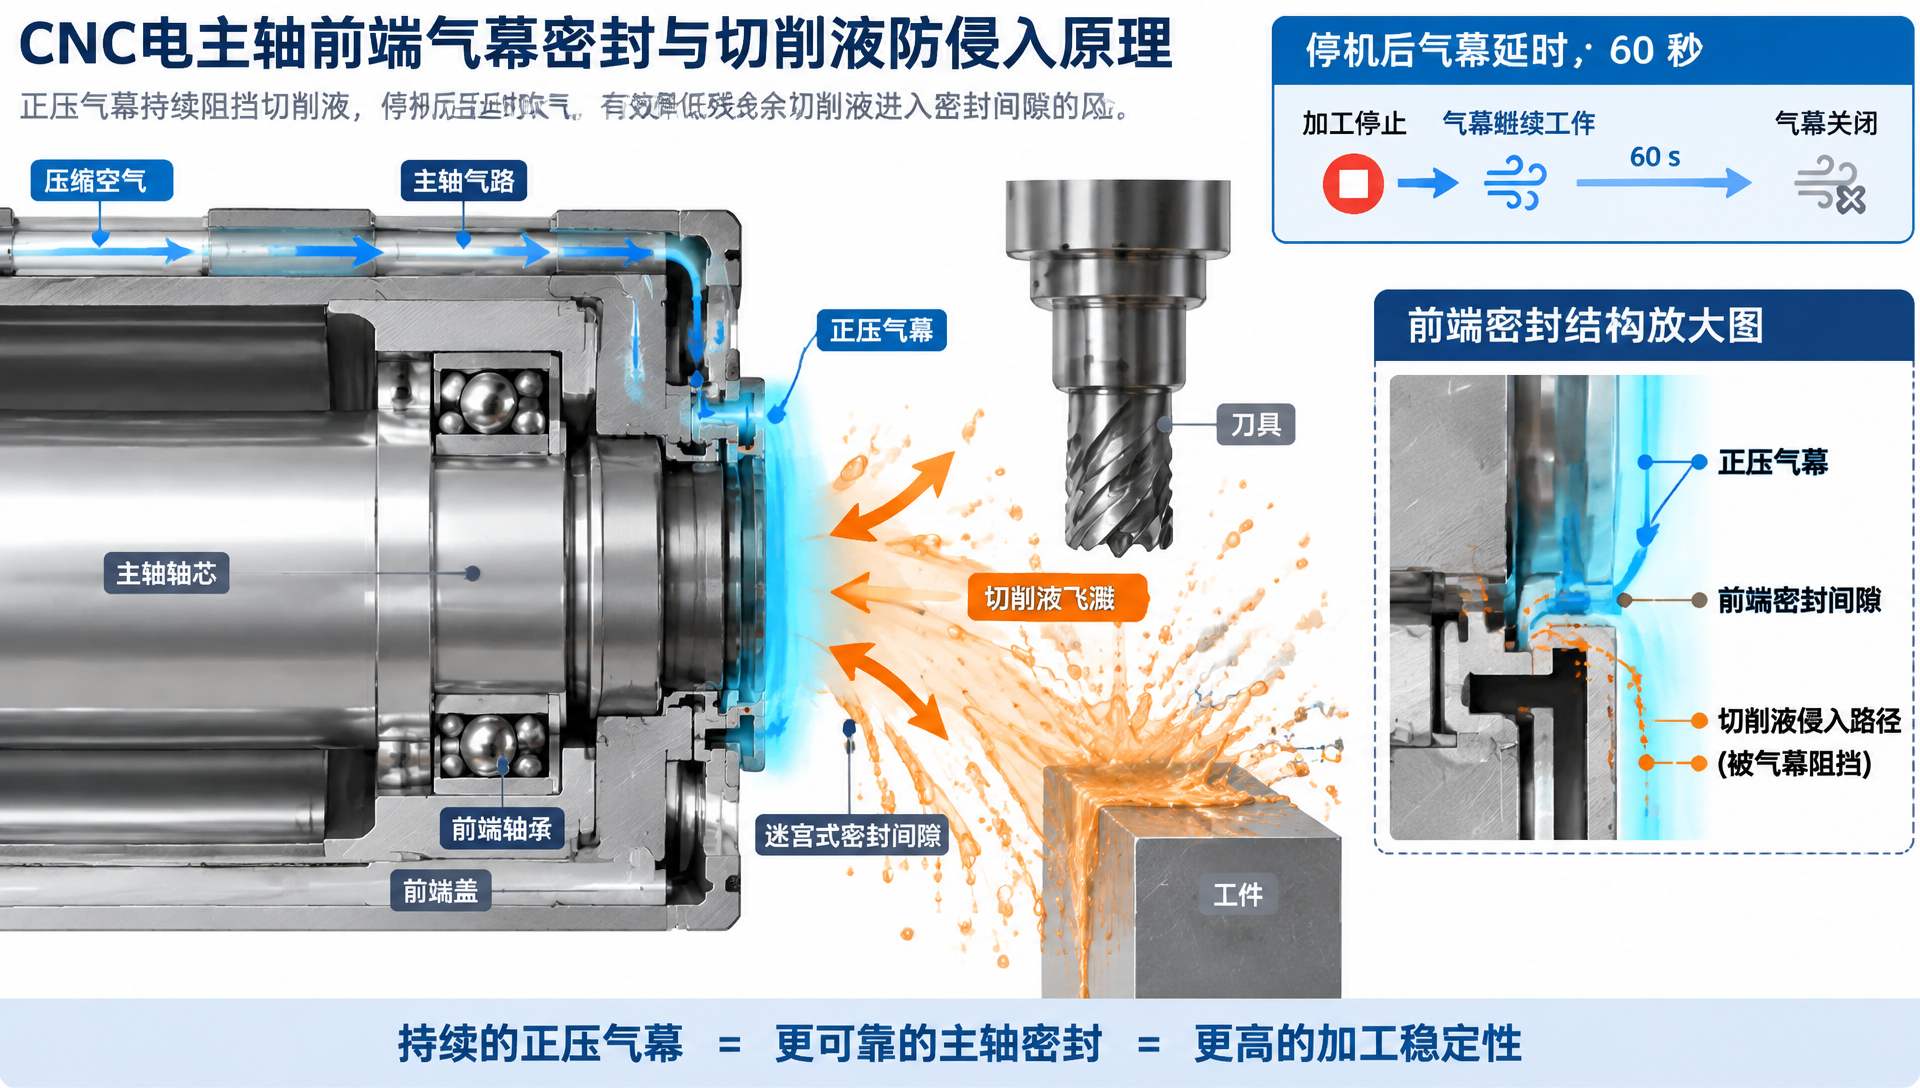
主轴前端缝隙 + 正压气帘 + 切削液飞溅方向,标出气幕压力与延时 60 秒
08 变频器报警 ≠ 主轴坏了
变频器一报警,很多人第一反应:完了,主轴坏了。实际上,一半以上都是冤枉的。
先查线 · 三件事
■ 编码器插头松没松
■ 线缆磨没磨破
■ 屏蔽线接好没有
带编码器的主轴是闭环的,信号一乱,转速立马就飘。先拿表量一遍线,能少换好多冤枉件。
变频器与主轴的匹配参数,可参考高速主轴电机的驱动要求说明;转速不高、功率适中的场合,风冷高速电机的接线与屏蔽要求更简单,排障也更快。
一句话 别一报警就慌,会判断的人,才不被它牵着鼻子走。
09 保修期内,千万别自己拆
保修期内,主轴千万别自己拆。
保修期内,主轴千万别自己拆。
保修期内,主轴千万别自己拆。
第一 你没有专用工具,也没有干净的装配环境
第二 你一拆,原厂就不保了
我们见过太多了:客户自己想换套轴承,拆完装回去,精度再也回不来,整根报废。真遇到问题,直接联系厂家更稳妥——天一的售后热线与官方渠道都能提供技术支持。
一句话 该省的工序,一步都不能省,专业的事还得交给专业的人。
10 最常见的"修",其实是放坏的
主轴长期不用,会出现三种静置损伤:
■ 油脂沉了
■ 锥孔锈了
■ 轴承静置还压出印子
你再开机就出问题。重新上线,得按磨合程序走:
重新上线 · 磨合程序
|
起步转速 |
最高转速的 20% |
|
每档时长 |
20 分钟 |
|
递进方式 |
逐档往上跑到顶 |
表10.1 磨合程序参数
一句话 设备不是买回来就完事,是养出来的。
11 算笔账:最贵的不是零件,是停机
修主轴,最贵的从来不是零件,是停机。一根主轴送出去修,来回三五天——机床停一天,你得损失多少?这个账你自己最清楚。
|
事后维修 |
定期保养 |
|
花钱止血 |
省钱续命 |
|
+ 停机 3-5 天 |
+ 交期有保障 |
表11.1 两种成本逻辑对比
所以真正会算账的厂长,他不等坏了再修,他是定期保养:油什么时候补、水路什么时候清、气源什么时候查,排得明明白白。
维修是花钱止血,保养是省钱续命——你怎么对设备,设备就怎么回报你的交期。
附 维修排查清单(建议打印贴机床旁)
|
症状 |
先查 |
后查 |
关键判据 |
|
不转 |
变频器报警 |
打刀缸 / 手转轴 |
手转得动 = 非机械 |
|
异响 |
判断声音类型 |
对应病因排查 |
咔咔咔 → 立即停 |
|
发热 |
水:流量 / 水垢 / 水温 |
轴承预紧 / PTC 记录 |
2-3 L/min · 25-28°C |
|
精度掉 |
刀柄锥面 / 拉钉 |
锥孔磕锈 / 轴承 |
出厂锥孔跳动 <2μm |
|
掉刀 |
三个气压值 |
拉爪 / 碟簧 |
松刀 0.5 / 气幕 0.15 / 除尘 0.2 |
|
报警 |
编码器线缆 / 接头 |
屏蔽接地 / 器件 |
先量线再换件 |
|
进水 |
气幕压力 |
停机延时 60 秒 |
最贵的病,只能防 |
|
长期停机 |
油脂 / 锥孔 / 轴承静置 |
按磨合程序上线 |
20% 起步 · 每档 20 分钟 |
表12.1 维修排查清单(建议打印贴机床旁)
最后说两句
这 10 个场景,说到底是一件事:主轴坏了,先别急着拆——从外到内、从便宜到贵,一层层排下去。
外部条件、外围件、主轴本体,这三层里,真正需要动主轴的场景比想象中少得多。会判断的师傅,省下的不只是维修费,更是那三五天的停机时间。
遇到拿不准的场景,可以把工况和现象告诉天一的选型顾问;高速主轴电机、水冷主轴、风冷高速电机各系列的驱动与气压要求,官网都能查到。
相关推荐
-End-
来源:天一精密机电(TYPT) | 主轴热管理技术专栏
官网:www.typt.cn | 电话:0769-82786588
本文为天一精密原创技术内容,转载请注明来源。


