
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
换刀总撞刀?
主轴准停 4 种方案逐个拆
从机械锁死到伺服 C 轴,附对比表
天一精密|电主轴控制指南
【编者按】 配置加工中心主轴时,很多工程师的困惑不是"怎么让主轴转起来",而是"怎么让它准确停下来"。准停偏差超过 0.1°,轻则换刀臂卡不进,重则直接撞刀破损。
工业界共 4 种准停方案,定位精度从 ±2° 到 ±0.001°,成本相差 10 倍以上。本文逐个拆开,附 7 列横向对比表与 3 条选型判断。
主要看什么
引子:模拟主轴为什么停不准?速度环 vs 位置环
一、机械准停:最老式但最"死硬"的方案(±1°~±2°)
二、磁传感器准停:中档方案,性价比之选(±0.5°~±1°)
三、编码器闭环准停:当前主流(±0.1°~±0.01°)
四、伺服主轴 C 轴:精度最高档(±0.001° 级)
五、精度与成本的阶梯 + 4 种方案横向对比表
六、选型建议:3 条实操判断
— 1 —
引子 模拟主轴能无级调速,为什么停不准?
自动换刀(ATC)时,主轴必须精确停在指定角度,刀柄的端面键槽才能对准主轴前端的驱动键。
有人问:我的主轴是模拟主轴(0-10V 模拟量调速的普通变频器 + 异步电机),能无级调速,为什么停不准?
答案一句话:模拟主轴只有"速度环",没有"位置环"。
模拟量信号只能告诉电机"转多快",却不知道"主轴现在停在哪个角度"。要准停,系统必须拿到主轴的角度位置反馈。
工业界共 4 种准停方案,定位精度从 ±2° 到 ±0.001°,成本相差 10 倍以上——下面逐个拆。
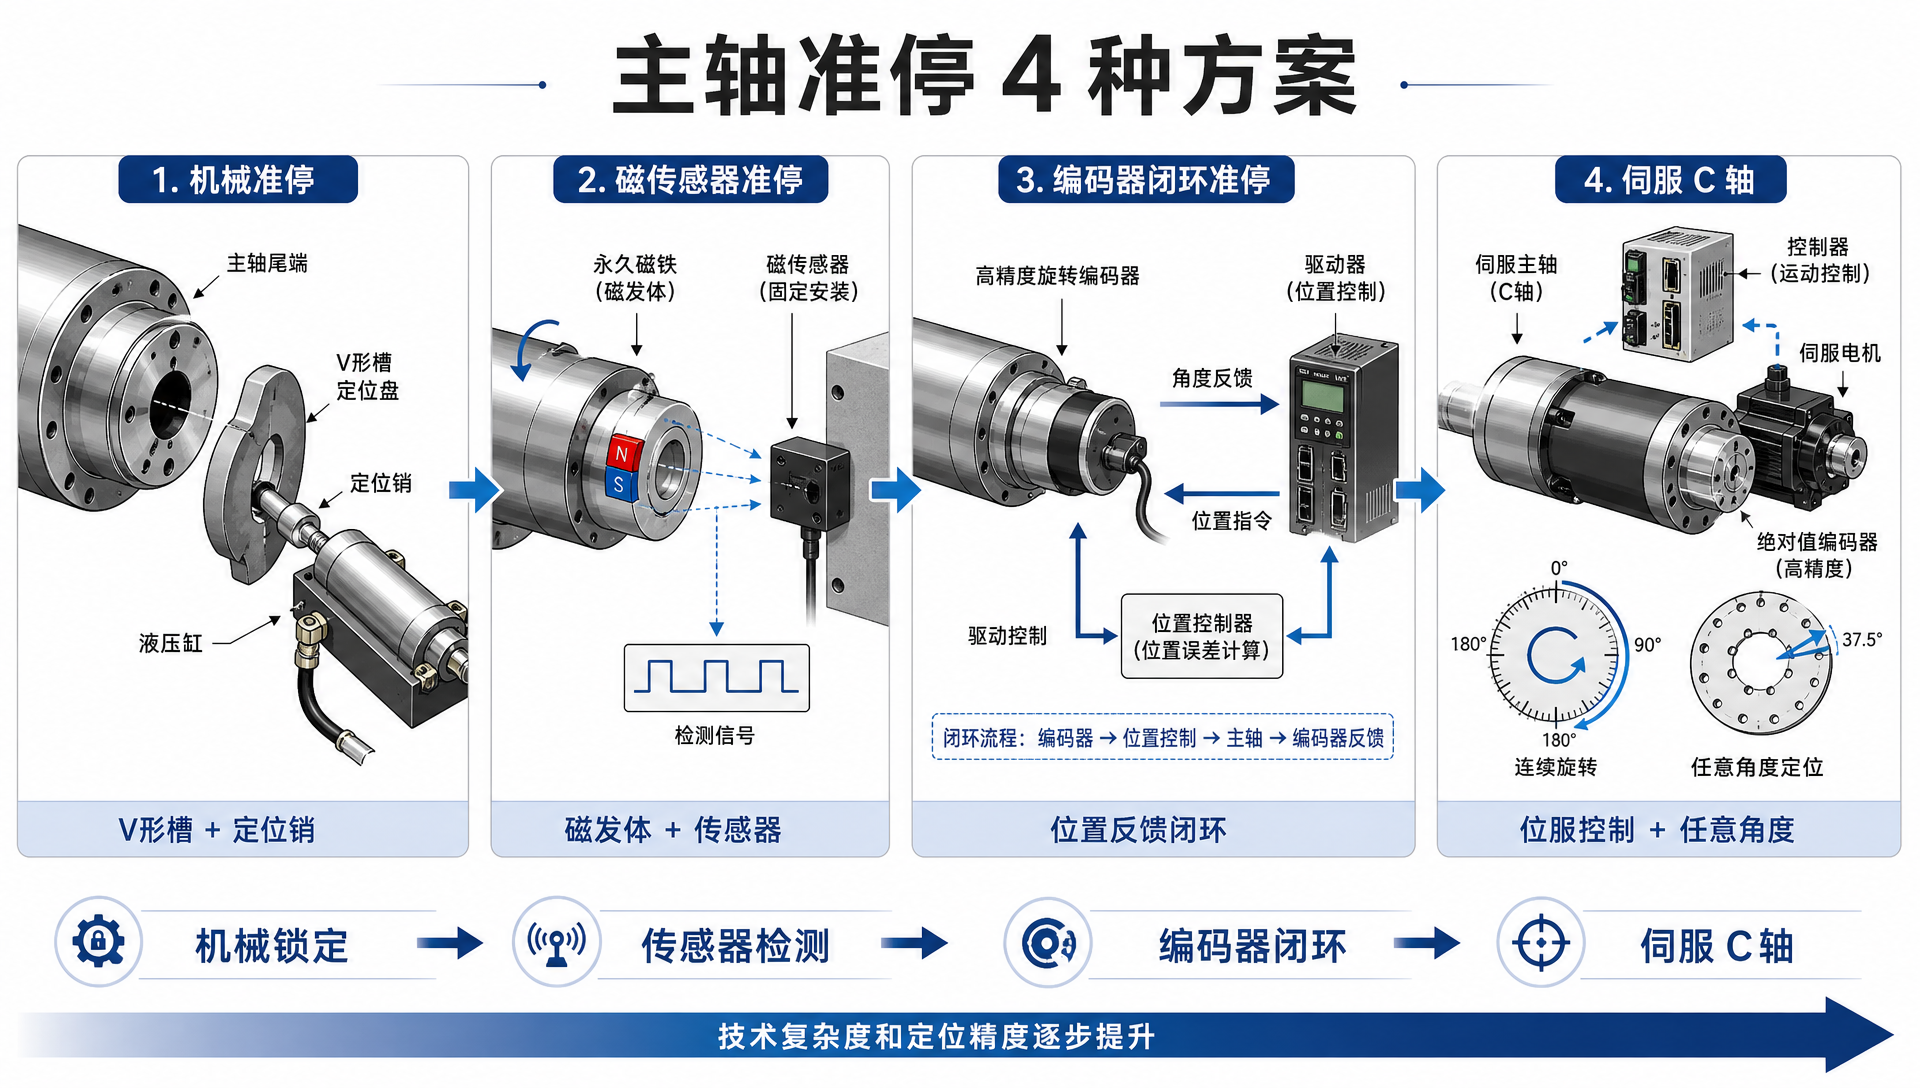
在进入方案细节前,先看一个容易被忽视的偏差阈值:
准停偏差的后果阈值
> 0.1°
轻则换刀臂卡不进、刀柄卡死;重则直接撞刀破损
想了解配套的主轴本体选型,可先看天一高速主轴电机的编码器接口与驱动配置说明。
— 2 —
一 机械准停:最老式但最"死硬"的方案
早期数控机床的经典设计,核心逻辑:用物理结构强行定位。
主轴后端装一个带 V 型槽的定位盘,准停指令来了,主轴减速停转,液压缸推动定位销插进 V 型槽,机械挤压锁死。
■ 定位精度:±1°~±2°(完全取决于 V 型槽和定位销的加工公差,出厂就定死,软件改不了)
■ 响应速度:慢,准停全程 3-5 秒。
? 优点
成本极低,不需要编码器;可靠性极高——断电也能保持定位;结构简单,普通维修就能维护。
? 缺点
只能停一个固定角度,编程改不了;定位销和 V 型槽长期碰撞,精度逐渐下降;动作慢,跟不上高节拍产线。
和电机的关系:对电机变频器毫无要求——普通异步电机 + 模拟主轴变频器就能用,因为准停靠的是外部"铁疙瘩"。
用铁疙瘩解决软件问题,够用但粗暴,新设计已很少采用。
— 3 —
二 磁传感器准停:中档方案,性价比之选
为了摆脱机械磨损,引入无接触的磁传感器做电气定位。
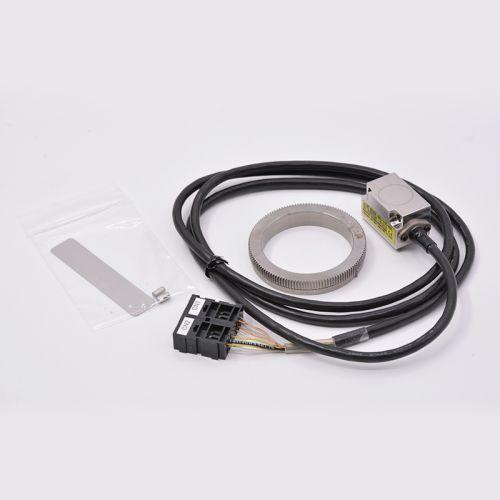
原理:主轴后端随轴装一个带永磁体的发信凸轮,外侧固定接近开关。准停指令来了,变频器驱动主轴减速到极低爬行转速;接近开关感应到磁铁靠近,立刻触发信号,变频器执行 DC 直流制动,把主轴停住。
■ 定位精度:±0.5°~±1°
■ 响应速度:中等,全程 2-3 秒。
? 优点
无机械磨损,成本适中;手动旋转发信凸轮就能微调准停角度——比机械准停柔性。
? 缺点
精度受限于接近开关分辨率和凸轮加工公差;低速逼近仍有惯性超调,重复定位一致性一般。
和模拟主轴的关系:模拟主轴变频器自带"准停端子 + DC 制动"功能就能配合,但精度只能停在 ±1° 左右。
够用但不精准的折中方案,适合预算有限、精度要求 ±1° 的场景。
— 4 —
三 编码器闭环准停:当前主流,精度和成本的平衡点
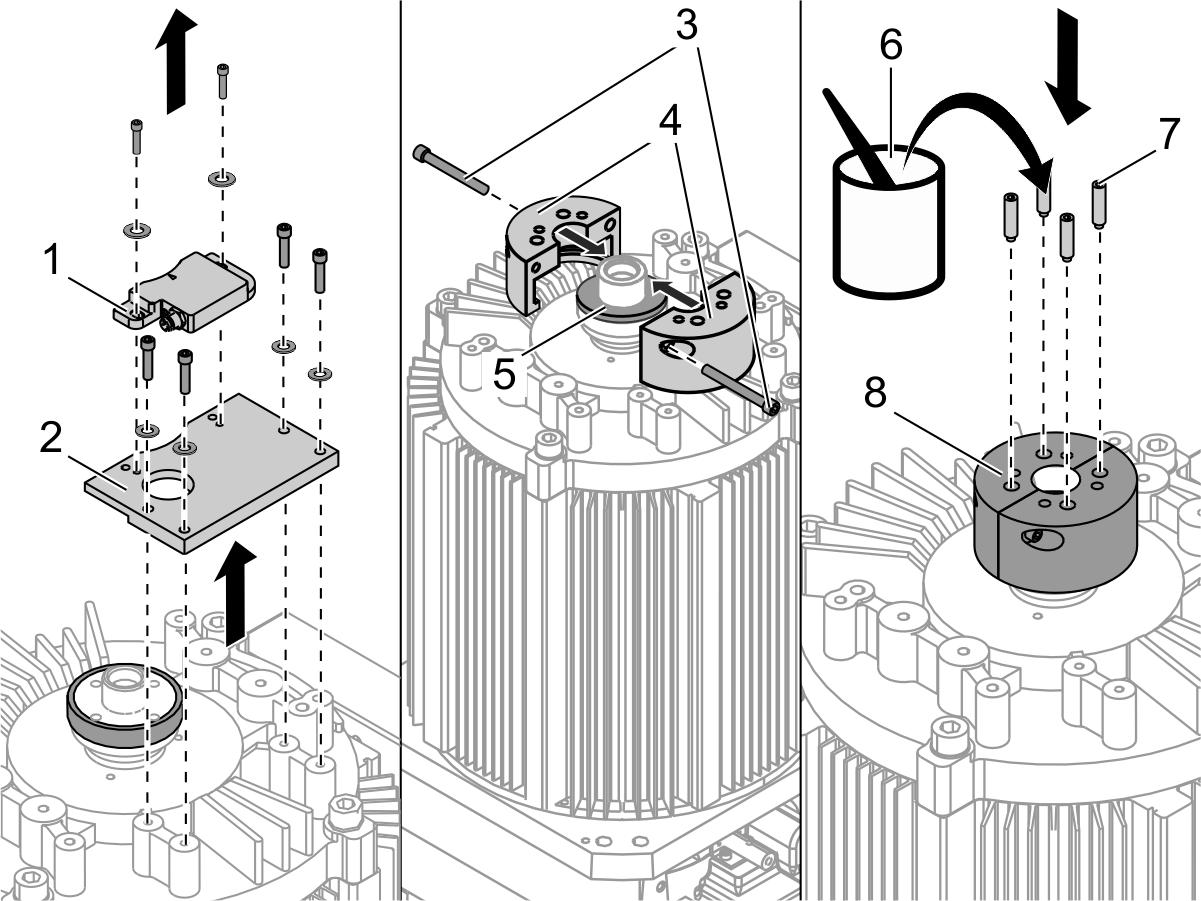
矢量控制成熟后,编码器建立位置闭环成了现代加工中心最主流的准停方式。
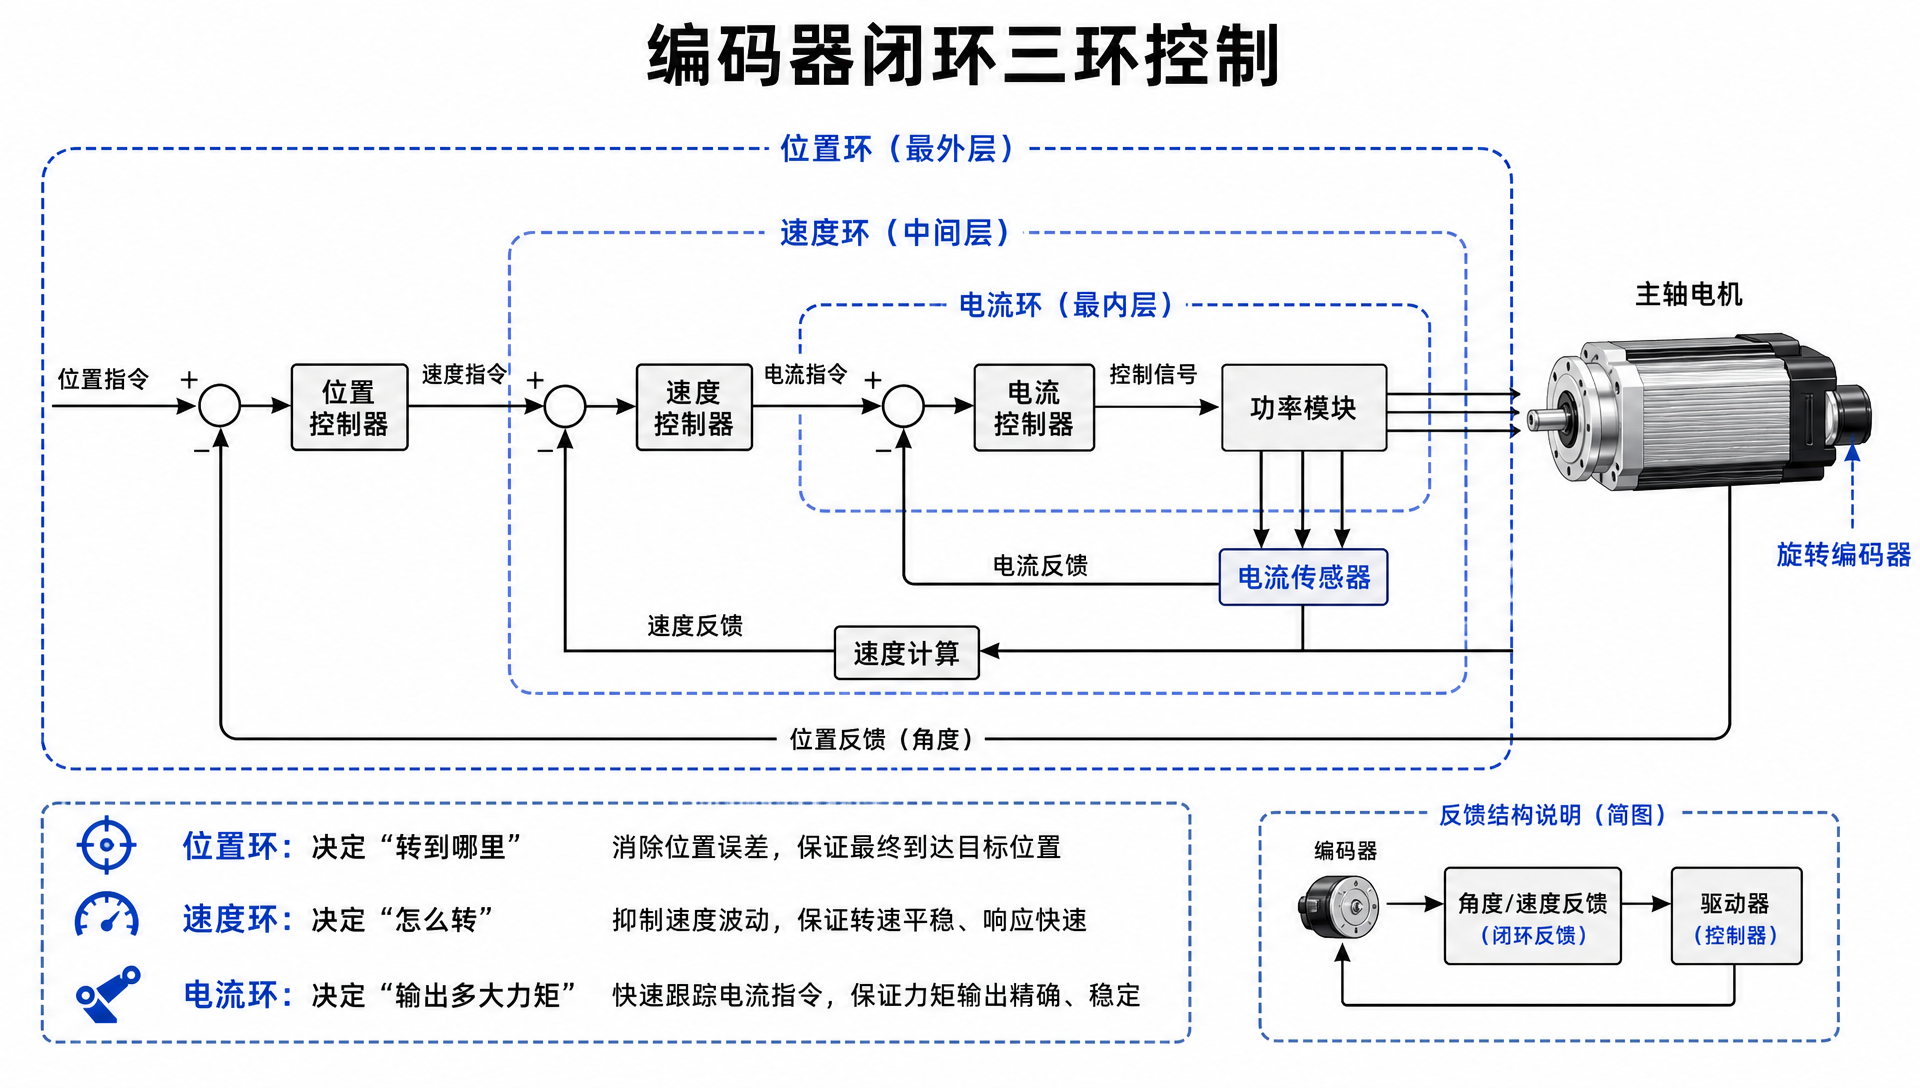
原理:主轴后端同轴装增量式或绝对式编码器,角度脉冲实时反馈给驱动器。主轴驱动器用有 PG 矢量控制,建立"电流环 → 速度环 → 位置环"三环控制。准停指令来了,主轴快速减速,以位置闭环模式精准逼近并锁定目标角度。
■ 定位精度:±0.1°~±0.01°(取决于编码器脉冲数和控制算法)
■ 响应速度:快,含减速段 1-2 秒。
? 优点
可编程实现任意角度准停——换不同刀具或多角度换刀,在 CNC 里改参数就行;精度高且长期稳定,不受机械磨损影响;能支持刚性攻丝(主轴旋转与 Z 轴进给微秒级同步)。
? 缺点
需要驱动器支持位置闭环和 PG 卡扩展;编码器有防油、防震的选型要求。
天一的电主轴普遍标配高分辨率编码器接口,原生支持位置闭环准停和刚性攻丝——这正是矢量控制在准停场景的典型落地。详见天一高速主轴电机产品页。
当前新设计的首选——精度够用、成本可控、柔性化程度高。
— 5 —
四 伺服主轴 C 轴:精度最高档,多功能场景的唯一解
车铣复合和高端五轴机床里,主轴不仅要高速旋转,还要像回转工作台一样精准分度。
原理:主轴由伺服电机驱动(或用内置伺服电机的伺服电主轴),装 23-24 位单圈绝对值编码器,伺服驱动器跑高响应三闭环控制。主轴不仅能调速准停,还能随时切换为 C 轴分度模式。
■ 定位精度:±0.001° 级别(1 脉冲级)
■ 响应速度:极快,全程小于 1 秒。
? 优点
精度大幅领先前三种;任意角度准停之外,还能 C 轴连续分度与圆弧插补加工;零速输出 100% 额定锁定转矩(保持定位不漂移)。
? 缺点
综合成本高——伺服驱动器 + 伺服电机/伺服电主轴 + 超高精度编码器。
伺服主轴不是"为了准停多花钱",而是高端场景需要 C 轴分度 + 定向准停 + 刚性攻丝三合一——准停只是顺带解决的副产品。
需要伺服级准停的机床,通常配套高速水冷主轴或ER 主轴产品,可前往官网查看规格参数。
— 6 —
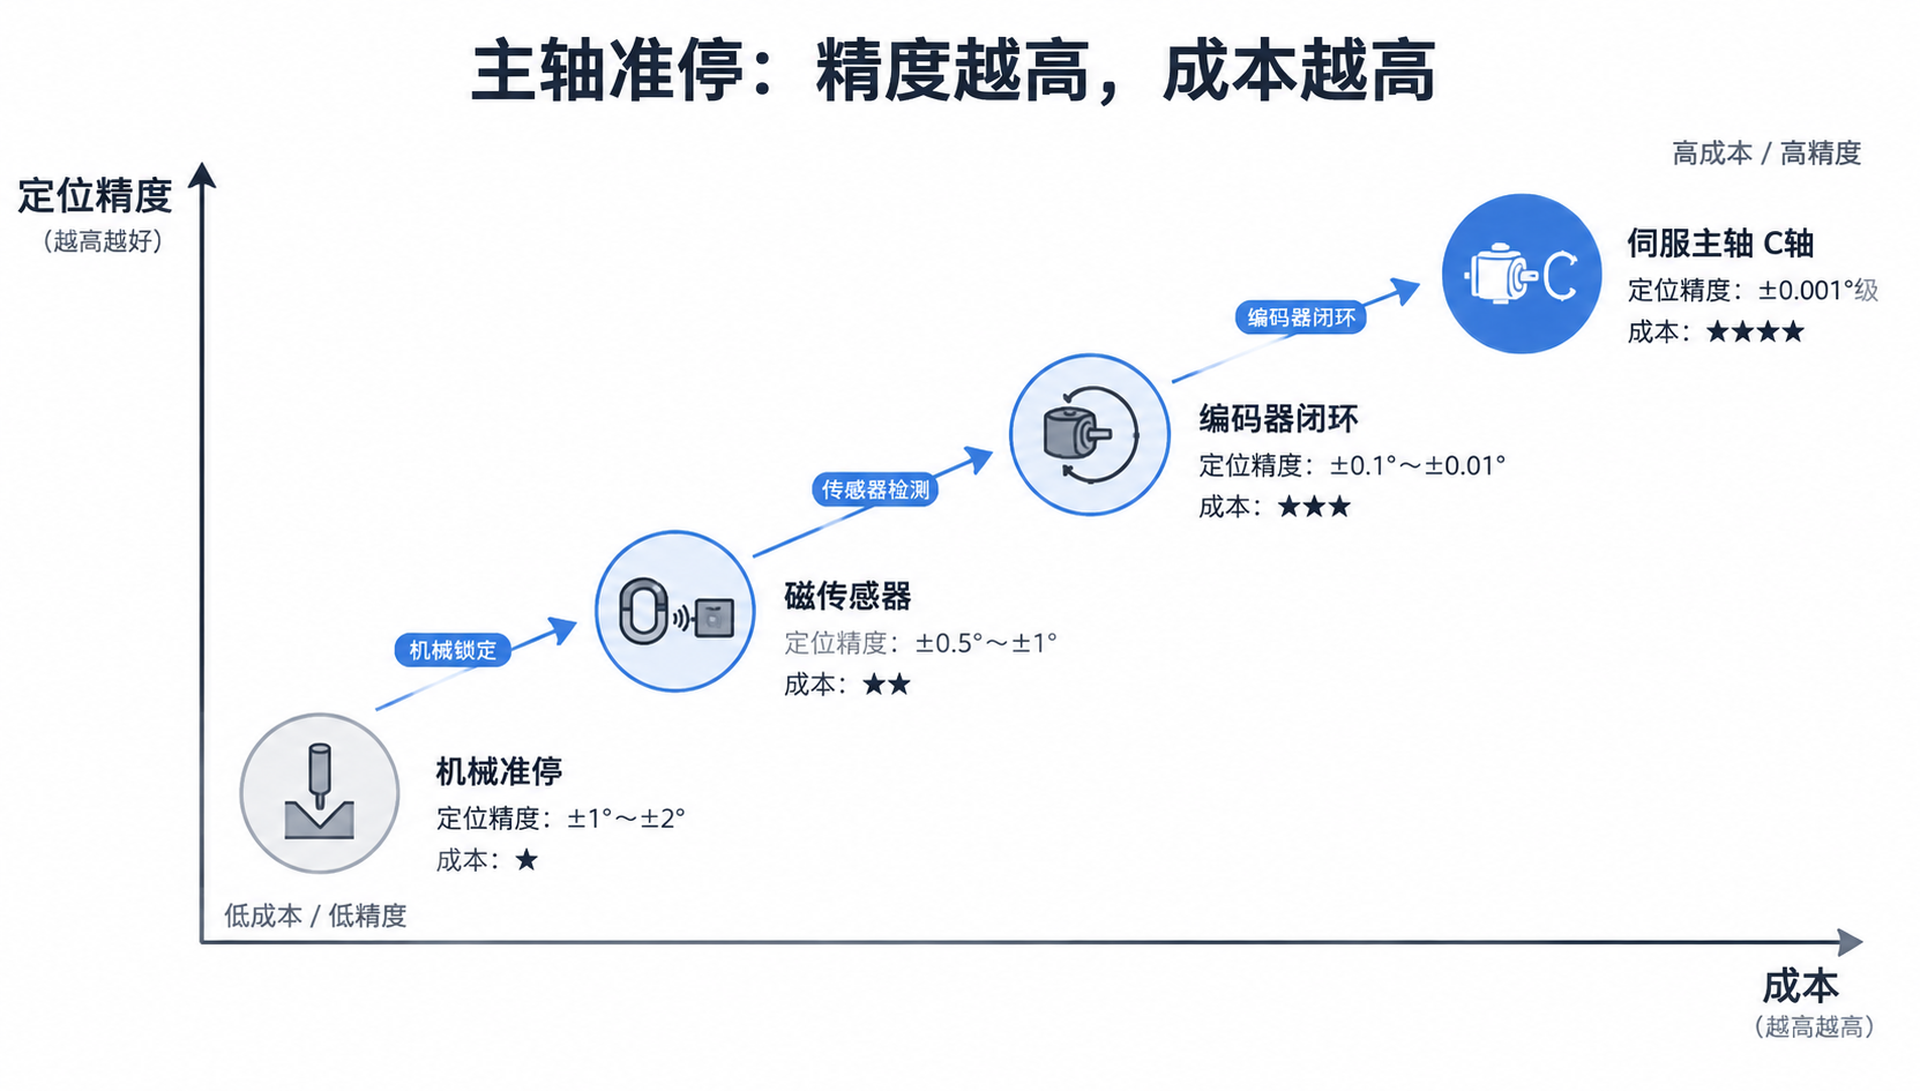
五 4 种方案横向对比:精度与成本的阶梯
先看精度阶梯——4 种方案的定位能力差了两个数量级:
机械准停 · 成本 ★
±1° ~ ±2°
V 型槽 + 定位销物理锁死
磁传感器 · 成本 ★★
±0.5° ~ ±1°
接近开关 + DC 直流制动
编码器闭环 · 成本 ★★★
±0.1° ~ ±0.01°
位置环 + 有 PG 矢量控制
伺服主轴 C 轴 · 成本 ★★★★
±0.001° 级
伺服驱动 + 23-24 位绝对值编码器
精度每提升一个数量级,成本大约翻一倍——选型的核心是搞清楚你的场景到底需要多少精度。
再看 7 个维度的横向对比:
|
准停方案 |
定位精度 |
响应速度 |
成本 |
可编程角度 |
电机与驱动要求 |
典型场景 |
|
机械准停(V 型槽 + 销) |
±1°~±2° |
慢(3-5s) |
★ |
否(机械固定) |
普通异步电机 + 标准变频器 |
老式经济型加工中心 |
|
磁传感器准停 |
±0.5°~±1° |
中(2-3s) |
★★ |
手动转凸轮可调 |
主轴电机 + 支持准停的变频器 |
中档改造、老设备自动化 |
|
编码器闭环准停 |
±0.1°~±0.01° |
快(1-2s) |
★★★ |
是(软件任意设定) |
主轴电机 + 有 PG 矢量变频器 |
现代主流加工中心、立加/卧加 |
|
伺服主轴 C 轴 |
±0.001° 级 |
极快(<1s) |
★★★★ |
是(任意角度 + C 轴分度) |
伺服电机/伺服电主轴 + 伺服驱动器 |
车铣复合、五轴加工中心 |
↑ 建议把这张表另存到选型资料夹,新机配置或老机改造时直接对照。
— 7 —
六 选型建议:3 条实操判断
① 只需要自动换刀(ATC),±1° 够用
→ 磁传感准停。标准主轴电机 + 支持准停的变频器 + 接近开关就搞定,老设备自动化改造性价比最高。
② 新设计加工中心,追求高节拍 + 多刀具自动换刀
→ 编码器闭环准停。有 PG 矢量变频器 + 2500 PPR 增量式编码器,定位精度可达 ±0.05°,可覆盖 95% 以上的通用加工中心场景。配套主轴可选 天一高速主轴电机或风冷高速电机。
③ 车铣复合/五轴,需要 C 轴分度 + 刚性攻丝
→ 必须上伺服主轴。这不是精度够不够的问题,是功能上必须有位置闭环和分度插补能力。可选 高速水冷主轴方案,详见官网规格表。
— 8 —
总结 最后说两句
4 种准停方案不是替代关系,而是精度和成本的阶梯递进——从"用铁疙瘩锁死"到"用位置环精确控制",本质是机械思维向电气思维的演进。
你那台加工中心用的哪种准停方案?
有没有遇到过换刀定位不准、准停超时或者刚性攻丝乱扣?
欢迎拨打 0769-82786588 咨询,或联系天一精密在线客服选型顾问,典型工况问题我们会单独展开讲。
相关推荐 想进一步了解?
想把准停方案落地到具体机型,可直接访问天一精密官网的对应产品页:
■ 高速主轴电机系列——零传动结构,标配高分辨率编码器接口,原生支持位置闭环准停。
■ 风冷高速电机系列——轻载加工中心的经济之选。
■ 水冷主轴系列——车铣复合 / 五轴场景,支持 C 轴分度与刚性攻丝。
■ ER 主轴产品页——手动换刀式 ER 接口,多档预紧可选。
- End -
来源|本文技术参数为行业通用参数,部分数据基于天一精密研发部内部测试。
编辑|天一精密内容组 版权|东莞市天一精密机电有限公司
业务咨询|0769-82786588 官网|www.typt.cn


