
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
一台电主轴一年跑掉 5 万多电费
5 大损耗源头逐个拆
能效算账·附节能检查清单
天一精密|电主轴能效指南
【编者按】 选主轴时,几乎所有人都在看转速、精度、刚性和采购价。很少有人真正坐下来算过一笔电费账。
本文把电主轴运行中的 5 大电能损耗源头逐个拆解,再附上一张节能检查清单。你会发现,车间 15%-30% 的节能空间,根本不用换主轴就能挖出来。
主要看什么
算账:15kW 电主轴一年 ≈ 5.46 万元电费
一、电机本体效率:能效的"先天基因"
二、轴承摩擦损耗:被低估的"隐形电费"
三、热管理:每一度温升都是电费变的
四、驱动匹配:软件层面的节能空间
五、系统匹配度:最容易被忽略的浪费——"大马拉小车"
附:节能检查清单(5 行 × 5 列)
— 1 —
算账 一台 15kW 电主轴,一年电费 ≈ 5.46 万元
选主轴时,几乎所有人都在看转速、精度、刚性和采购价。
很少有人真正坐下来算过一笔电费账。
以一台常见的 15kW、2.4 万转水冷电主轴为例:三班倒、年运行 6000 小时,算上主轴本体和配套冷水机的整体功耗,综合平均功率约 13kW,工业电价按 0.7 元/度估算——
≈ 54,600 元/年
主轴本体 + 配套冷水机整体功耗综合测算(行业通用工况估算)
电价高的地区再算上峰谷折算,一年轻松超过 6-8 万——接近甚至超过半台高端电主轴的采购价。主轴跑 3-5 年,电费够再买两台新主轴。
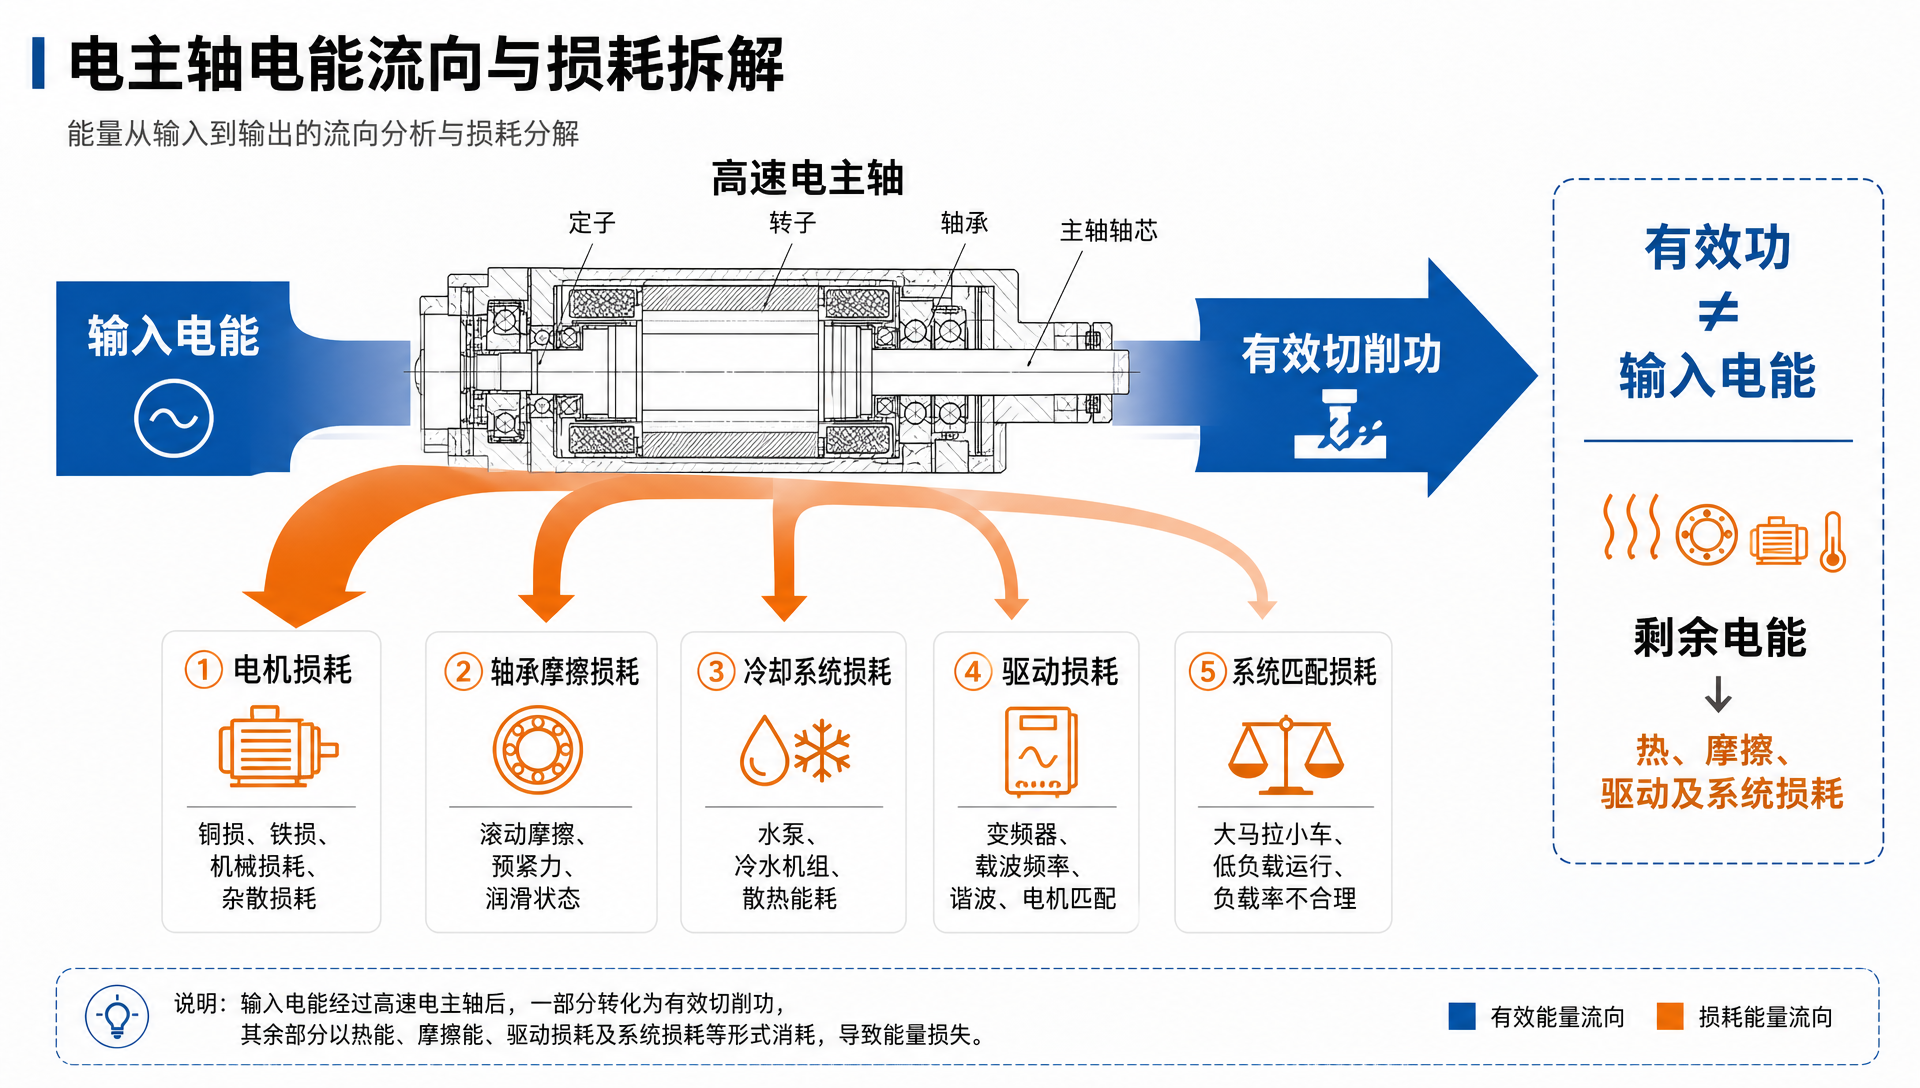
进入电主轴的每一度电,去向其实很清楚:一部分变成真正的切削功,其余全损耗在电机发热、轴承摩擦、热管理消耗和驱动失配上。把下面 5 个损耗源头逐个搞清楚,车间 15%-30% 的节能空间自然浮出水面。
— 2 —
一 电机本体效率:能效的"先天基因"
电主轴是把电机定转子直接装进套筒的零传动结构,电机本体的效率决定了电能转化的初始基数。
损耗四件套:铜损(I2R,随负载平方级增长)、铁损(磁滞+涡流)、机械损耗、杂散损耗。
核心难点在铁损:普通工频电机跑在 50Hz,而 2.4 万转电主轴的供电频率高达 400Hz——铁损随频率呈指数级增长,400Hz 下的铁芯损耗是普通电机的数倍。
高效的电机设计靠三件事:
■ 电磁方案优化——合理的槽极配合 + 分布式绕组,削弱高次谐波。
■ 好材料——超薄低损耗硅钢片(如 35WW250 级比普通硅钢片降低 2%-3% 铁芯损耗)。
■ 能效等级对标——按 IE3/IE4 标准设计,本体效率比普通方案高 3%-5%。
电机效率是"出厂就定了"的先天参数,选型时多问一句效率实测值,比后期任何改造都值钱。
— 3 —
二 轴承摩擦损耗:被低估的"隐形电费"
轴承摩擦功率 = 摩擦力矩 × 角速度,万转以上工况下与转速强正相关——全变成热,白白耗掉。
两个关键变量:
① 轴承材料
氮化硅陶瓷球密度只有钢球的 40%,高速下离心力和滚道撞击力大幅下降,离心力驱动的摩擦损耗可降低 30%+;摩擦发热小还间接降低冷却系统电耗——双重节能。
② 预紧力等级
预紧力每提一级,摩擦力矩显著增加。铣削重载场景中重预紧是刚性的刚需;但雕铣、轻金属高光、轻载磨削场景盲目选重预紧主轴,多余的预紧力就全变成摩擦热和电费——相当于让主轴"穿着钉鞋散步"。
轴承配置不仅决定刚性,也决定摩擦损耗——想了解更多预紧力与轴承配置细节,可看天一精密《铣削电主轴选型 6 刚性参数》一文。
想了解高速电主轴的陶瓷球与预紧力方案,可看天一高速主轴电机。
— 4 —
三 热管理:每一度温升都是电费变的
热管理环节有"直接"和"间接"两本账。
直接损耗:冷却系统本身就是用电大户——15kW 电主轴配套的工业冷水机,压缩机 + 循环水泵通常要吃 1.2-2kW。
间接损耗(恶性循环):主轴发热 → 轴向热膨胀 → 轴承游隙变小、预紧力过载 → 摩擦力矩剧增、发热更猛 → 冷水机压缩机全程满负荷轰鸣。
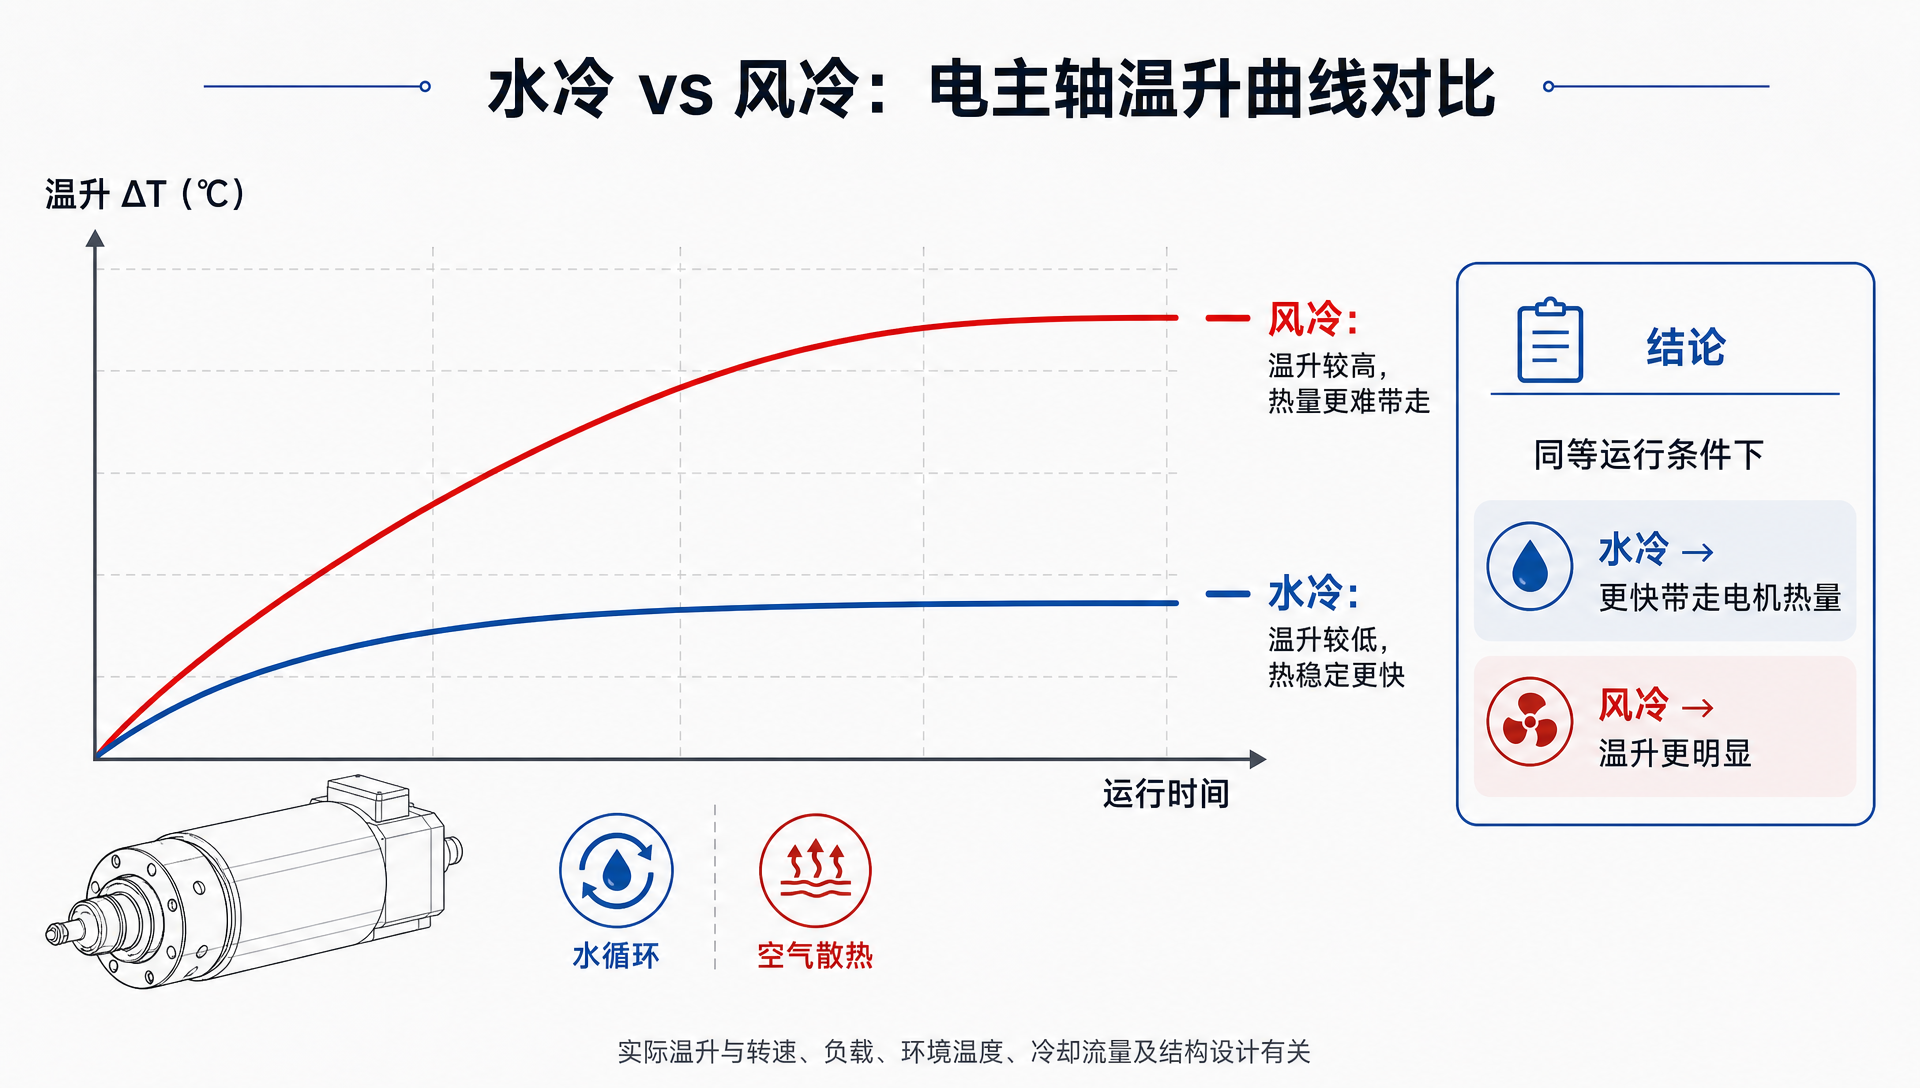
水冷 vs 风冷的能效差:
水冷(推荐)
比热容大、冷却效率高。天一实测:500 小时连续负载测试中,优化流道的水冷系统把主轴运行温升稳定控制在 15°C 以内。
风冷(高负载能效差)
风扇强制对流,散热效率低,主轴温升普遍在 25°C 以上,轴承长期在热变形区间工作。
这 15°C 的能效解读:温升压住 → 热变形锁定在 3 微米以内 → 轴承游隙与预紧力稳定 → 摩擦损耗不随运行时间"热漂移" → 冷水机可以按需变频启停,而不是无休止满负荷运转。
好的热管理让冷却系统"点到为止",差的热管理让它全程满负荷运转。
想选配高效水冷或风冷方案,可看天一高速水冷主轴或风冷高速电机。
— 5 —
四 驱动匹配:软件层面的节能空间
同样的主轴硬件,换个驱动方案,能效可能大相径庭。
矢量控制(FOC)vs V/f 控制:部分负载工况下,矢量控制的驱动效率比 V/f 高出 5%+。原理:V/f 按固定比例输出电压频率,轻载时容易过度励磁,"大马拉小车"式浪费;矢量控制把励磁电流和转矩电流解耦,轻载时动态弱磁、按需供电。
3 个驱动节能细节:
■ 载波频率:调高可降电机谐波发热,但过高会增加变频器自身开关损耗——最佳平衡点通常在 8-12kHz。
■ 别为用不上的转速付电费:工艺只要 1.2 万转(200Hz),就别买 400Hz 主轴长期降频跑——为用不上的转速留余量,就是在为无用的铁损付电费。
■ 阻抗匹配与谐波控制:变频器与电机阻抗不匹配的电流谐波,会让电机额外产生 5%-10% 的无功发热损耗。
同一台主轴,换个匹配良好的驱动方案,效率差 3-5 个点完全正常。
驱动匹配的完整逻辑(含 400Hz 变频器为什么能把主轴驱动到 24000 转),可看天一高速主轴电机产品页或高速水冷主轴。
— 6 —
五 系统匹配度:最容易被忽略的浪费——"大马拉小车"
前 4 个是技术细节,这一条是选型的战略问题。
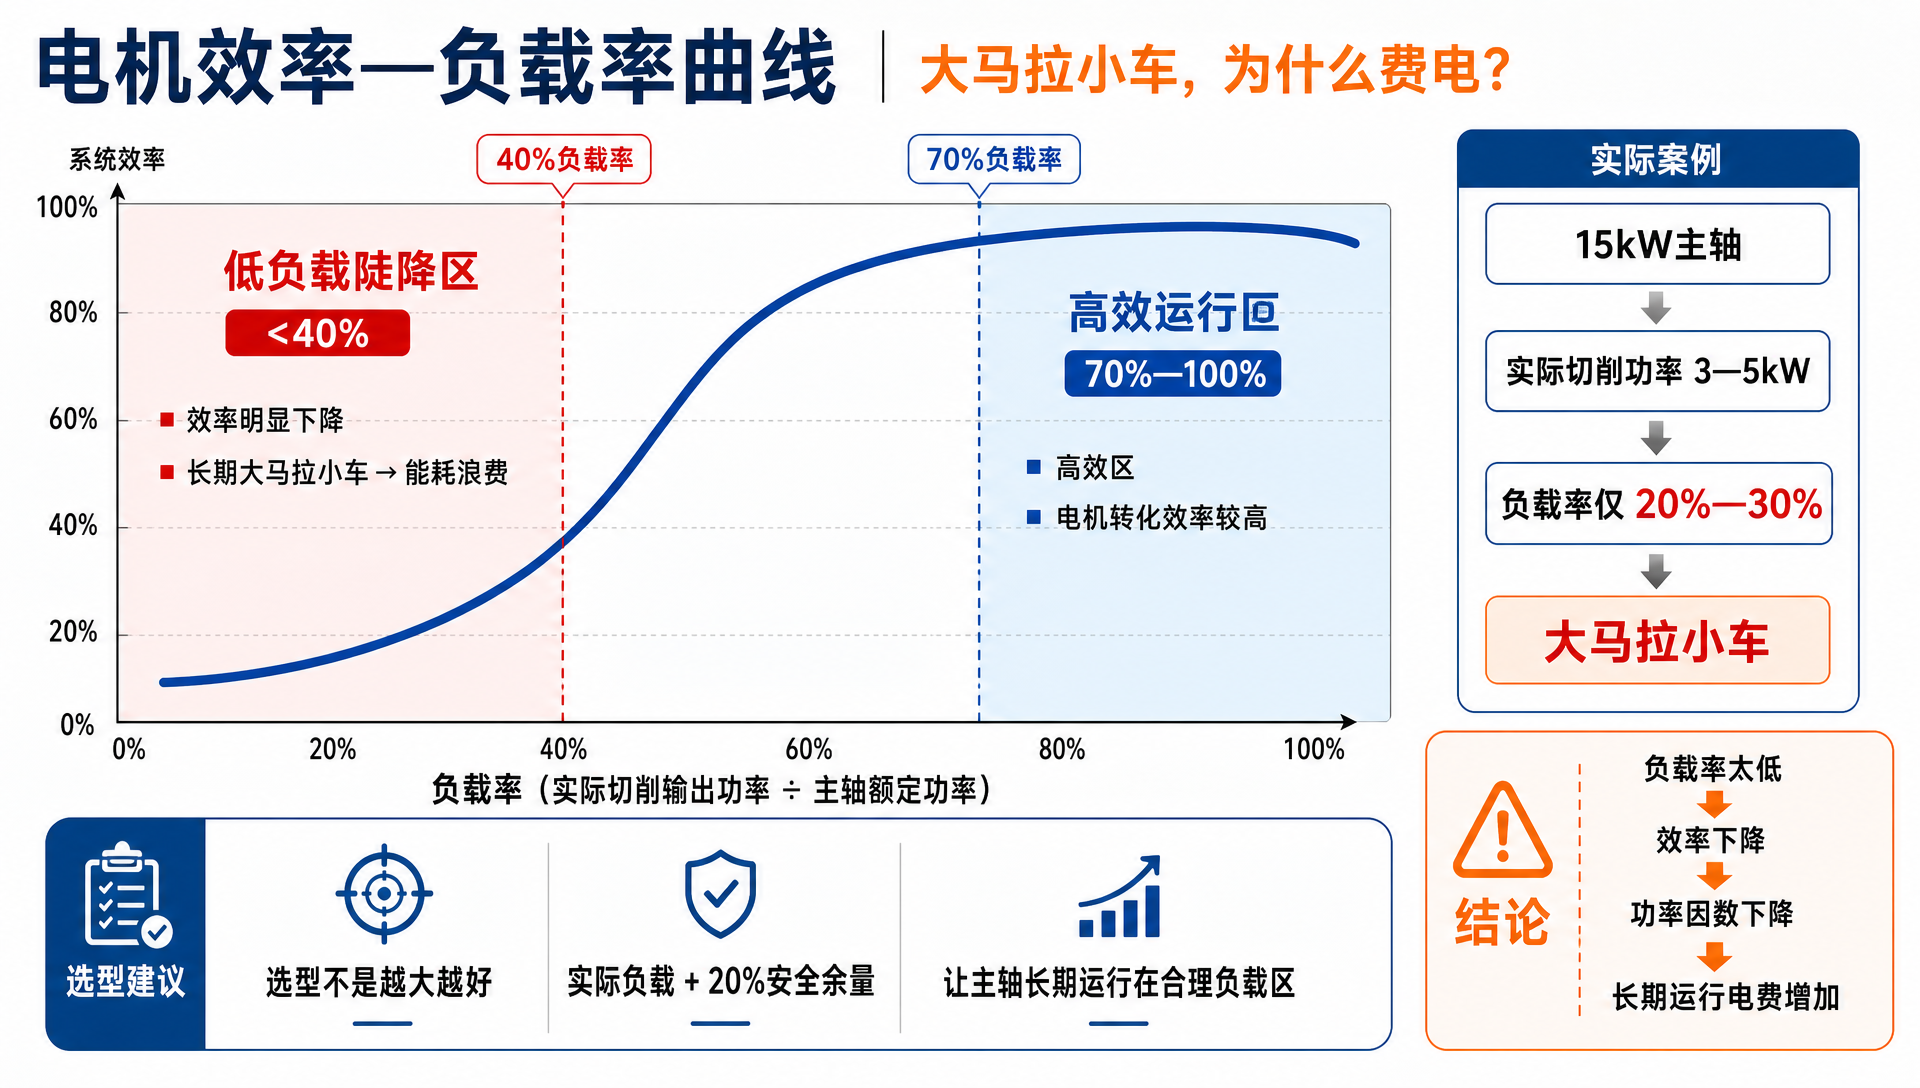
核心概念:负载率 = 实际切削输出功率 ÷ 主轴额定功率。
? 高效区:负载率 70%-100%
电机处于高效区,转化效率最高。
? 陡降区:负载率 <40%
效率与功率因数陡降,系统效率可能从 90% 以上直接跌到 75% 以下。
常见误区:为了"防患于未然"或"偶尔接一次重活",直接买 15kW 大功率主轴——结果日常生产 90% 的工况实际切削功率只有 3-5kW(负载率仅 20%-30%)。这种长期"大马拉小车",2-3 年浪费的电费就够再买一台功率精准匹配的主轴。
优化路径:
■ 选型阶段:梳理真实工艺的切削力,按"实际负载 + 20% 安全余量"选,不盲目追大功率。
■ 运行阶段:多台设备的工厂做工艺错峰调度——高功率主轴专干重活,轻载主轴干精活,每台都尽量待在高效负载区。
能效问题的答案,一半在主轴厂的技术里,另一半在你自己的选型表里。
想按负载率精准选主轴,可直接咨询天一高速主轴电机选型顾问。
— 7 —
附 节能检查清单(5 行 × 5 列,对照车间打勾)
下表 5 个检查环节,分别给出关键检查要点、优化方向与预期节能贡献。第 5 项系统负载率一项节能空间最大(5%-15%),是车间容易忽视的浪费源头。
|
# |
检查环节 |
关键检查要点 |
优化方向 |
预期节能贡献 |
|
1 |
电机本体 |
采购时问清效率实测值与硅钢片等级了吗? |
对标 IE3/IE4 电磁方案 + 低损耗硅钢片 |
3%-5% |
|
2 |
轴承配置 |
陶瓷球还是钢球?预紧等级匹配工艺吗? |
轻载/高光场景避免重预紧,优先陶瓷球 |
1%-3% |
|
3 |
冷却系统 |
运行温升多少?冷水机支持按需变频吗? |
高效水冷 + 温控算法,温升 ≤15°C |
2%-4% |
|
4 |
驱动匹配 |
变频器是矢量控制吗?参数调优了吗? |
FOC 驱动 + 载波频率调优,减少谐波发热 |
3%-5% |
|
5 |
系统负载率 |
实测切削负载率长期 <40% 吗? |
按实际负载 + 20% 余量精准选型,或集群错峰调度 |
5%-15% |
— 8 —
总结 最后说两句
电主轴的能效是电机本体、轴承配置、热管理、驱动控制、系统匹配度 5 个环节的乘积——任何一处短板都会把整体效率拖下水。
节能这件事,一半靠主轴厂的技术,一半靠使用者的选型智慧。
你的车间算过主轴的电费账吗?
有没有遇到过负载率长期偏低、或者温升怎么也压不下来的情况?
欢迎拨打 0769-82786588 咨询,或联系天一精密在线客服选型顾问,典型的能耗问题我们会单独展开讲。
相关推荐 想进一步了解?
想把上述技术点落地到选型表,可直接访问天一精密官网的对应产品页:
■ 高速主轴电机系列——零传动结构、IE3/IE4 电磁方案,覆盖 8000-40000rpm 全工况。
■ 风冷高速电机系列——≤15kW 轻载场景的能效之选。
■ 水冷主轴系列——≥18kW 重载 / 高速段,温升稳定控制在 15°C 以内。
■ ER 主轴产品页——手动换刀式 ER 接口,陶瓷球 + 多档预紧可选。
- End -


