
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
铣削电主轴怎么选?
6个刚性参数逐个拆,附检查清单
编者按:车削是连续切削,主轴受力平稳;铣削是断续切削——每一个刀齿切入、切出工件的瞬间,都会对主轴系统产生一次周期性的强烈冲击。很多选型的人只盯着最高转速和额定功率,把"刚性"简单等同于"功率大",结果主轴买回来上线后振纹、崩刃、轴承寿命短一起爆发。本文从轴承、预紧力、轴径跨距、套筒、冷却、刀具接口 6 个环节逐一拆解,文末附检查清单。
本文目录
01 轴承类型与配置:刚性的第一道防线
02 预紧力等级:决定刚性上限的"隐藏参数"
03 轴径与跨距比:刚性与转速的核心矛盾
04 套筒壁厚:被忽视的结构刚性
05 冷却方式:热刚性是隐形杀手
06 刀具接口:刚性传递的最后一环
速查 选型检查清单(6 行 4 列,收藏这张就够)
— 1 —
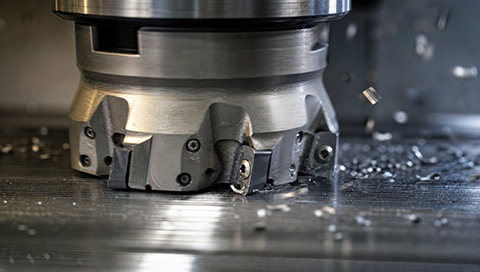
很多选型的人只盯着最高转速和额定功率,把"刚性"简单等同于"功率大"。
结果主轴买回来上线,问题就来了:加工表面频繁出现微细振纹,粗糙度达不到要求;高硬度材料加工时刀具崩刃率居高不下;甚至主轴运行不到半年,轴承就因为扛不住冲击而发热损坏,寿命大打折扣。
评估一根能"扛住断续切削"的铣削电主轴,要看 6 个参数——下面逐个拆,文末有检查清单可以直接收藏。
01 轴承类型与配置:刚性的第一道防线
轴承是承受切削力的第一道防线,材料和排列方式直接决定径向、轴向刚度。
材料:钢球 vs 陶瓷球
■ 钢制角接触球轴承:成本低、抗冲击好,但高转速下离心力大,极限 DN 值(轴承内径 mm × 转速 rpm)通常在 150 万以内,适合中低速重切削。
■ 氮化硅(Si?N?)陶瓷球轴承:密度只有钢球的 40%,离心力小,DN 值可轻松到 180 万以上;高弹性模量(比钢高约 50%)让受力变形量大幅降低——高速精铣与复合铣削的首选。
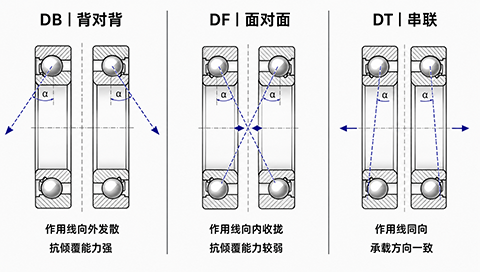
配置:背靠背的抗倾覆能力最强
■ 背靠背(DB / O 型):作用线向外扩散,承双向载荷,跨距作用点远、抗倾覆力矩强——铣削电主轴的首选配置。
■ 面对面(DF / X 型):抗倾覆力矩差,受热后预紧力易丧失——铣削场景不推荐。
■ 多联组合(三联 DBB / 四联 DBD):重载铣削主轴前端常用,接触点成倍增加,前端刚度成倍提升。
■ 结论:陶瓷球 + 背靠背,是铣削电主轴的首选组合。
02 预紧力等级:决定刚性上限的"隐藏参数"
预紧力 = 装配时对轴承施加的轴向预位移,目的是消除内部游隙,让滚珠和滚道始终受压接触。它直接决定主轴抵抗切削变形的能力,却是选型表里最容易被忽略的一项。
三个等级
■ 轻预紧(A 级):发热小、转速高,但刚性低——适合打孔、精雕、轻负荷磨削。
■ 中预紧(B 级):刚性与发热的平衡点——通用铣削场景。
■ 重预紧(C 级):接触刚度极高,但发热剧烈、许用转速大幅下调——重型粗铣、龙门铣。
预紧方式的抉择
■ 定位预紧(刚性隔套):刚度极高,载荷越大接触刚度呈非线性增加——铣削主轴必须优先选这个。
■ 定压预紧(弹簧):受热膨胀时保持恒定预紧力,能防卡死,但铣削断续冲击一旦超过弹簧预压力,轴承游隙瞬间"打开",剧烈振动就来了。
? 铣削场景的预紧组合 中预紧或重预紧(B 或 C 级)+ 定位预紧——别为了"发热低"牺牲刚性。
03 轴径与跨距比:刚性与转速的核心矛盾
材料相同的前提下,横截面惯性矩与轴径的四次方成正比——轴粗一点,刚度翻着倍地涨。
前轴承轴径(主轴鼻端支撑处直径)决定径向刚度的物理上限,但轴径越大轴承线速度越高、发热越大,最高转速只能下调:
■ 2.4 万转通用铣削电主轴:前轴径常见 Φ50-Φ70mm
■ 1.8 万转重切削电主轴:前轴径通常 Φ70-Φ90mm
轴承跨距(前后轴承组中心距)是另一头:
■ 跨距过大:主轴中间像软绳,受力挠度大,临界转速降低。
■ 跨距过小:抗倾覆力矩不足,电机和冷却水道也没地方放。
经验值:最优跨距 = 前轴径的 3-4 倍,同时鼻端悬伸量尽可能短。
■ 结论:轴径和跨距是刚性与转速的"跷跷板"。铣削应向大轴径倾斜——用部分极限转速换高刚度,值。
04 套筒壁厚:被忽视的结构刚性
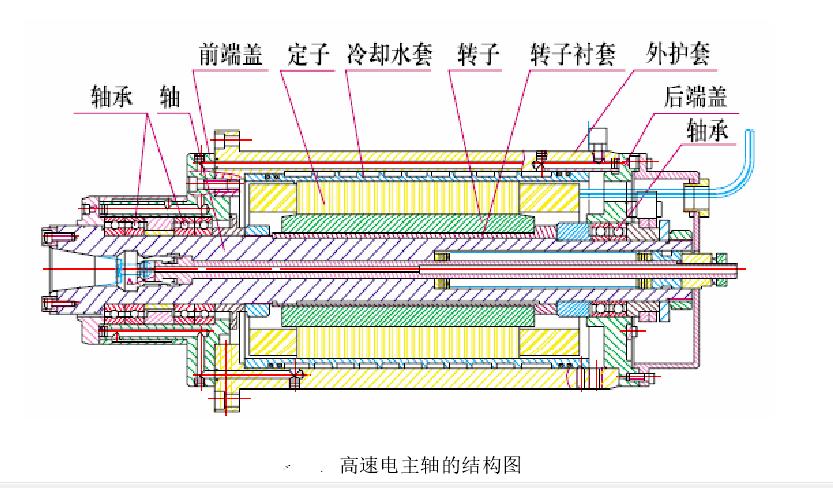
切削力的传递链条是:刀具 → 轴芯 → 轴承 → 套筒 → 机床主轴箱。前面再硬,套筒软了,整根主轴加工时就像挂在软墙上,照样微幅外偏。
水冷套筒壁厚(含冷却水道的单边有效壁厚):≥8mm。壁厚不足,机床夹紧时套筒变形直接挤压轴承外圈;切削受力时还会弹性扭曲。
材料:推荐 42CrMo 调质合金钢 或 GCr15 轴承钢,必须经过多次去应力退火与调质,保证长期冲击 + 冷热循环下不时效变形。
壁薄的主轴,轴承再好也白搭。
05 冷却方式:热刚性是隐形杀手
工业界有个词叫"动态热刚性"——多数人选型时根本没听过。
主轴高速运转产生热量,轴芯与套筒膨胀量不一致,轴承预紧力被瞬间拉大或丧失游隙:预紧力丧失→刚性陡降;预紧力过大→轴承抱死。热变形还让主轴轴向延伸,刀具在 Z 轴方向微米级漂移,加工尺寸直接超差。
15°C 温升 vs 25°C 温升的差别:温升控制在 15°C 以内,热状态还在稳定弹性区间;到 25°C 以上,轴向热伸长可达 数十微米——刚性衰减极其明显。
冷却怎么选
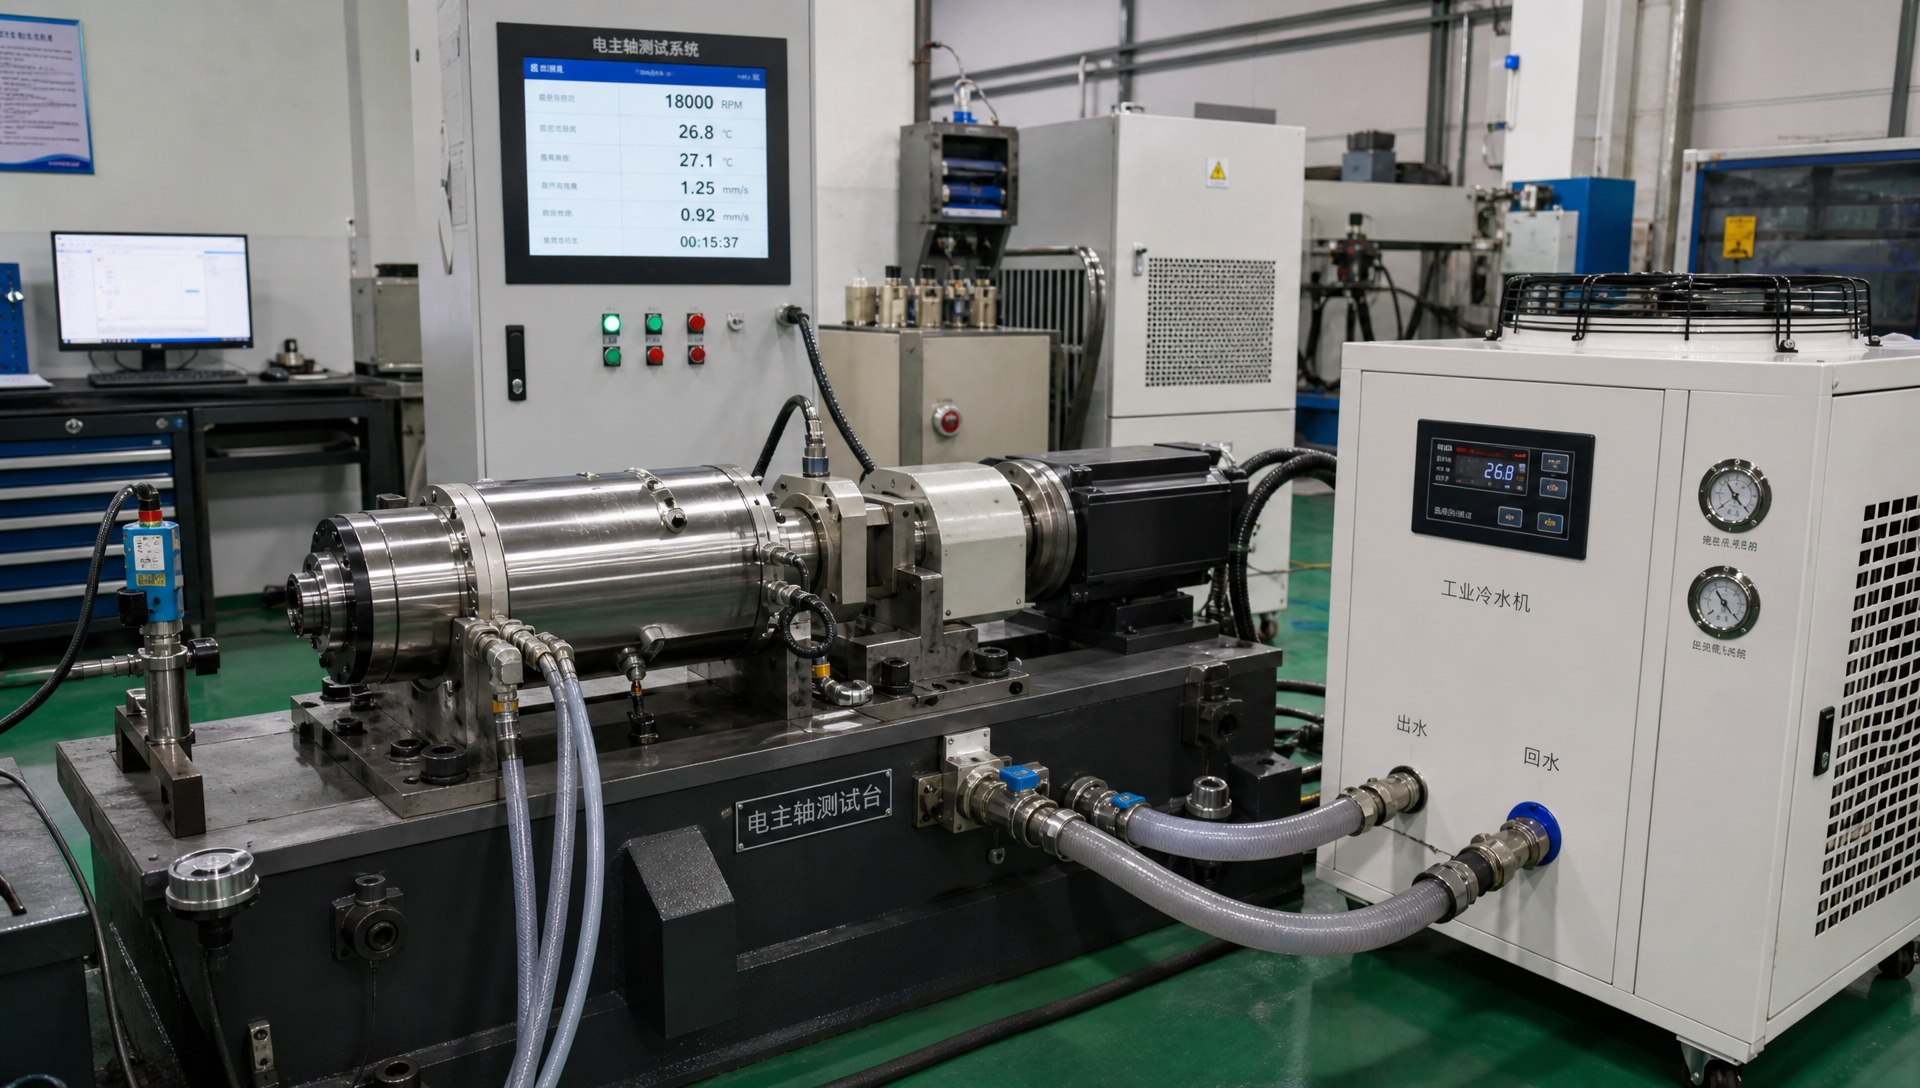
1. 循环水冷(推荐) 比热容大,配合套筒内多重螺旋水道 + 外部恒温冷水机,温度波动可控——高速主轴电机(循环水冷型)的标配。
2. 风冷(不推荐重载铣削) 受环境温度影响大,热刚性不可控——轻载雕铣可以勉强用,重载铣削直接掉档。
天一实测:高速水冷电主轴在 500 小时连续额定负载切削测试中,用优化双螺旋水套 + 温控算法,整体温升压到 15°C 以内(行业通用标准 25°C),轴向热变形锁死在 3 微米以内,全程径向跳动 小于 1 微米。
■ 结论:你以为主轴刚性不够,其实是温升把刚性偷走了。
06 刀具接口:刚性传递的最后一环
接口是切削力传递的最后一关,也是刚性链条最薄弱的环节之一。主轴内部刚性再强,接口松了,刀尖照样振。
HSK 空心短锥接口(高速铣削首选):1:10 短锥度,拉紧后 锥面与端面双面同时接触——
■ HSK-E 型:无传动键、动平衡好,高速高精铣削(HSK-E40/E50)。
■ HSK-A 型:带传动键、扭矩传递强,中大扭矩粗铣重切削(HSK-A63)。
热缩刀柄:热胀冷缩原理高强度包紧刀具,重复定位精度和径跳通常 小于 1 微米,配合 HSK 接口能提供极高的高速切削刚度。
ER 主轴(弹簧夹头接口):通用好、成本低,但悬伸量大、抗弯矩差,高速断续铣削下径跳容易超 2 微米——多齿铣刀各齿受力不均,刀具加速磨损。
■ 结论:主轴刚性再高,接口松了照样打折。铣削优先 HSK 双面接触接口。
速查 选型检查清单(6 行 4 列,收藏这张就够)
表6.1 铣削电主轴 6 大刚性参数选型检查清单
|
# |
评估参数 |
铣削推荐配置 |
避坑提示 |
|
1 |
轴承配置 |
氮化硅陶瓷球 + 背靠背(DB/DBB) |
断续铣削避免全钢球轴承 |
|
2 |
预紧力 |
中/重预紧(B 或 C 级)+ 定位预紧 |
避免轻预紧和弹簧定压预紧 |
|
3 |
轴径跨距 |
前轴径 ≥Φ50mm,跨距=轴径 3-4 倍 |
别为极限转速选细轴径 |
|
4 |
套筒壁厚 |
42CrMo 材质,水冷有效壁厚 ≥8mm |
壁薄风冷套筒别做重载铣削 |
|
5 |
冷却方式 |
循环水冷,温升 ≤15°C |
风冷温升不可控,热伸长大 |
|
6 |
刀具接口 |
HSK-E40/E50(精铣)/ A63(粗铣) |
ER 夹头高速断续铣削刚性衰减 |
最后说两句:6 个环节环环相扣
电主轴的刚性从来不是单一参数决定的——轴承、预紧力、轴径跨距、套筒结构、热冷却、刀具接口,6 个环节环环相扣,任何一处短板都会拉低整体刚性。
选型表上没有"刚性"这一栏,但每个参数背后都是刚性。
相关推荐
■ 高速主轴电机系列 —— 全场景高速主轴电机选型
■ 风冷高速电机系列 —— 轻量风冷方案,低功率段首选
■ 水冷主轴系列 —— 高功率高速段散热方案
■ ER 主轴产品 —— 手动换刀式电主轴
- End -
来源:东莞市天一精密机电有限公司 编辑:市场部 版权声明:本文内容版权归东莞市天一精密机电有限公司所有,转载请注明出处。
选型咨询 / 产品询价:0769-82786588 (官网在线客服同步服务)


