
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
主轴控制方式选错,转速再高也白搭
4种控制一张表看懂
编者按:低速没劲、表面振纹、换刀不准——问题多半不在电机,在控制方式。V/F 变频、矢量控制、DTC 直接转矩、伺服控制 4 种方案,原理、精度、成本、适用场景各不相同。本文用一张表帮你对号入座,再给出 3 条实操选型判断。
本文目录
01 V/F 变频控制:最基础的"够用"方案
02 矢量控制(FOC):当前数控主轴的绝对主流
03 直接转矩控制(DTC):响应最快,但主轴用得少
04 伺服控制:精度天花板,主轴伺服化是趋势
05 4 种方式横向对比(一张表)
06 选型建议:3 条实操判断
最后说两句:从"能转"到"转到哪停在哪"
— 1 —
很多设备选型的人有个默认假设:
"买个变频器接上电机就能转。"
跑起来才发现不对劲——低速扭矩不足、加工表面有振纹、换刀定位不准。
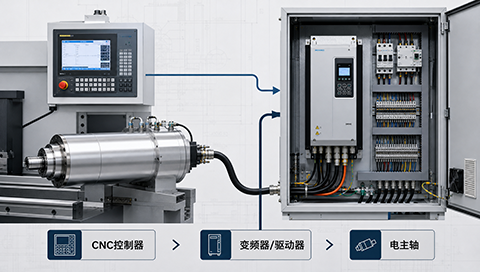
这些问题,根源往往不在电机本身,而在控制方式没选对。
01 V/F 变频控制:最基础的"够用"方案
原理很简单:保持电压与频率的比值恒定(V/f = 常数),维持电机磁通恒定。这是开环标量控制,不需要速度反馈,变频器输出多少频率,电机就按对应同步转速转。
优点:
■ 结构简单、接线方便 普通变频器 + 三相异步电机即可。
■ 成本最低 几百到两三千的变频器就能实现。
■ 调试容易 基本设个参数就能跑。
短板:
■ 调速精度只有 1-2% 转速随负载变化漂移。
■ 低速转矩严重不足 额定转速 10% 以下时,输出转矩可能只剩额定的 60-80%,重载切削直接"闷车"。
■ 无速度闭环 实际转速和指令转速存在滑差。
适合:经济型数控车床、教学实训设备、磨床辅助轴、粗加工工序。
一句话:V/F 是"转起来就行"的方案,低速重切削和精密加工的主轴上会明显吃力。
02 矢量控制(FOC):当前数控主轴的绝对主流
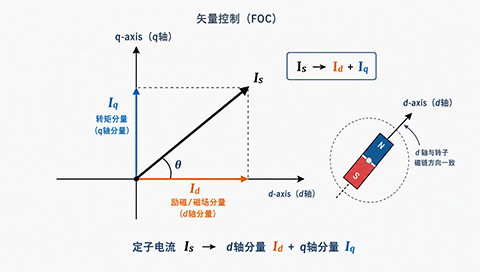
矢量控制(磁场定向控制)的思路高一个层次:通过坐标变换,把定子电流分解为励磁分量(d 轴)和转矩分量(q 轴),让交流电机在控制效果上等效于一台直流电机——励磁和转矩独立控制,互不干扰。
这一步,让交流电机的控制性能第一次追平甚至超越了直流电机。
矢量控制分两种:
无 PG 矢量控制(不带编码器)
■ 靠电机模型估算实际转速
■ 调速精度 0.1-0.5% 比 V/F 高一个数量级。
■ 低速转矩可达额定的 150% 以上
■ 成本适中 中档数控机床的主力方案。
有 PG 矢量控制(带编码器闭环)
■ 编码器实时反馈 形成速度闭环。
■ 调速精度 0.01% 指令 1500 转,实际波动不超过 0.15 转。
■ 低速转矩同样 150%+ 稳态精度更高。
这里有一个关键认知:很多文章讲 400Hz 变频器把电主轴驱动到 2.4 万转,焦点都在"频率→转速"的换算上。但频率提升只决定了转速上限,真正保证高速下加工精度的,是矢量控制对转矩的精确控制——没有矢量控制,2.4 万转的电主轴只是一块"转得快但转不稳"的铁疙瘩。
有 PG 矢量控制是高速加工中心与电主轴的标配,选配高精度编码器后,能保证 0.01% 级的稳态转速,是数控主轴走向高速高精的关键。
一句话:如果主轴只能选一种控制方式,矢量控制是当下最均衡的答案——精度够用、低速够力、成本可控。
03 直接转矩控制(DTC):响应最快,但主轴用得少
DTC 的思路和矢量控制截然不同:不走电流环,直接用滞环比较器对转矩和磁链做"砰砰控制"。
优点:
■ 转矩响应极快 <1ms 级别,是矢量控制的 5-10 倍。
■ 不依赖电机参数 鲁棒性强。
■ 大功率场景 动态性能优异。
短板:
■ 低速转矩脉动大 加工表面容易出现振纹。
■ 开关频率不固定 电磁噪声较大。
■ 低速精度 不如有 PG 矢量控制。
DTC 在冶金轧机、起重提升、电梯驱动这些大功率、大惯量场景里是王者,但在数控主轴这个对低速表面质量要求极高的场景,不是首选。
一句话:DTC 的主场在重工业传动,精密主轴还是矢量控制更稳。
04 伺服控制:精度天花板,主轴伺服化是趋势
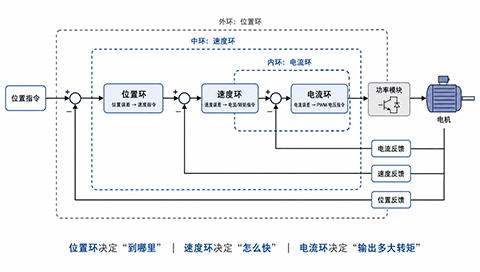
伺服和前三种的本质区别:它不仅控制速度,还控制位置。
三闭环结构:位置环(外环)→ 速度环(中环)→ 电流环(内环)。位置环的存在,让主轴不仅能"转到指定转速",还能"转到指定角度停下来"。
精度指标:
■ 位置精度 可达 1 脉冲(0.001° 级别)。
■ 调速精度 0.001%,比有 PG 矢量再高一个数量级。
■ 零速也能输出额定转矩 保持定位不丢。
成本也是最高的:伺服驱动器 + 伺服电机 + 高精度编码器,整套远高于变频方案。
但主轴伺服化不是"为了精度多花钱",而是三个场景有硬性功能需求:
① C 轴分度
■ 车削中心主轴要当分度轴用 工件转到指定角度锁住,铣削动力头再加工。没有位置环,做不了。
② 定向准停
■ 加工中心自动换刀时 主轴必须停在精确角度,让刀柄键槽对准主轴端面键。偏差超过 0.1°,轻则换刀失败,重则撞刀。
③ 刚性攻丝
■ 主轴和 Z 轴严格同步 丝锥攻入退出的每一圈都要精确对应 Z 轴移动量。这需要位置同步,不是速度控制能干的。
■ 配套提示:C 轴分度、定向准停、刚性攻丝这 3 个场景,离不开高速主轴电机+ 伺服控制器的组合,是车削中心、五轴加工中心的标准配套。
一句话:伺服不是万能解,但需要 C 轴/定向准停/刚性攻丝的场景,它是唯一解。
05 4 种方式横向对比(一张表)
没有"最好的控制方式",只有"最匹配场景的控制方式"。
表5.1 4 种主轴控制方式横向对比
|
控制方式 |
调速精度 |
低速转矩 |
响应速度 |
成本 |
典型场景 |
|
V/F 变频 |
1-2% |
差(60-80%) |
慢 |
★ |
经济型车床、教学设备 |
|
矢量(无PG) |
0.1-0.5% |
良(150%+) |
中 |
★★ |
中档数控车床/铣床 |
|
矢量(有PG) |
0.01% |
优(150%+) |
快 |
★★★ |
高速加工中心、电主轴 |
|
DTC |
0.1% |
良 |
极快 |
★★★ |
冶金/起重(非主轴首选) |
|
伺服控制 |
0.001% |
优(零速满载) |
极快 |
★★★★ |
车削中心C轴/五轴/刚性攻丝 |
■ 速记法:选 V/F 看预算,选矢量看精度,选 DTC 看响应,选伺服看位置。
06 选型建议:3 条实操判断
1. 预算有限 + 精度要求一般
■ V/F 够用 不必多花钱。粗车、粗铣、教学场景就选这个。
2. 中高端加工 + 需要低速重切削
■ 有 PG 矢量控制是性价比最优解 编码器闭环 + 矢量控制,精度和低速转矩都到位,覆盖 90% 的加工中心需求。
■ 配套提示:中高端加工建议配高速水冷电主轴,转速高、连续工作稳定,散热可靠;轻量场景可选风冷高速电机,省去水路。
3. 需要 C 轴 / 定向准停 / 刚性攻丝
■ 必须上伺服,没有退路 这不是精度够不够的问题,是功能上必须有位置环。
■ 提示:判断"我需要什么控制方式",先回答 3 个问题:① 最低工作转速对应的负载是什么?② 加工表面质量要求(Ra 多少)?③ 有没有 C 轴/换刀/攻丝的功能需求?
最后说两句:能转 → 转得准 → 转到哪停在哪
4 种控制方式不是替代关系,而是层次递进——
从"能转",到"转得准",再到"转到哪停在哪"。
选型的核心不是追最贵的,而是搞清楚你的加工场景到底需要什么:转速稳定性?低速转矩?还是位置控制?
相关推荐
■ 高速主轴电机系列 —— 全场景高速主轴电机选型
■ 风冷高速电机系列 —— 轻量风冷方案,低功率段首选
■ 水冷主轴系列 —— 高功率高速段散热方案
■ ER 主轴产品 —— 手动换刀式电主轴
- End -


