主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
直驱机床的精度与验收要点
从传动方式、误差补偿到热变形和整机测试
选直驱机床时,除了确认驱动配置,还要检查定位、热位移和试切结果。
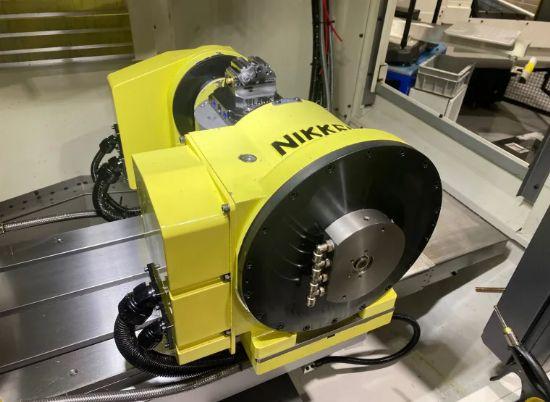
直线电机、力矩电机和电主轴通过减少中间机械传动,降低相关间隙、磨损和传动误差的影响。整机精度还取决于支承与装配、位置反馈、伺服控制和热变形。是否适合加工任务,需要结合负载、节拍及测试结果判断。文中涉及的产品可在天一精密官网查阅,选型时应核对具体型号及测试条件。
■› 01 确认直驱用在哪根轴
■› 02 检查机械误差与控制调试
■› 03 按装机条件验证热变形
■› 04 根据加工需求确定验收项目
01 确认直驱用在哪根轴
直线电机直接推动滑台,力矩电机直接驱动回转轴,电主轴则将电机集成到主轴内部。三者应用位置不同,共同点是减少中间机械传动。
看到“全直驱”或“直驱转台”,应先确认采用直驱的轴及其结构。转台分度、连续回转和主轴切削,对加速度、持续推力或转矩的要求各有侧重。
进给轴、回转轴和主轴的检查项目不同
直线电机用于进给轴,可减少丝杠等中间传动,重点检查定位、换向和低速运行表现。
高速主轴电机、风冷高速电机等产品名称不能单独说明是否直驱,还需确认电机与主轴的连接方式和具体结构。
表1.1 三类直驱应用对照
|
应用 |
应用位置 |
减少的传动件 |
主要检查项目 |
|
直线电机 |
进给轴 / 滑台 |
丝杠等传动件 |
定位精度、低速平稳性 |
|
力矩电机 |
回转轴 / 转台 |
齿轮、蜗轮蜗杆 |
分度精度、回转平稳性 |
|
电主轴 |
主轴 |
皮带、齿轮 |
跳动、振动、热位移 |
比较不同驱动方案时,应先统一应用对象和工况。进给定位、转台分度和主轴回转,不能用同一个精度数值概括。
02 检查机械误差与控制调试
丝杠螺距误差、齿轮或蜗轮蜗杆的传动误差,以及传动链中的间隙和弹性变形,都可能影响运动精度。测量反馈和补偿可以减轻部分影响,效果取决于误差是否可重复、测量位置和工作条件。
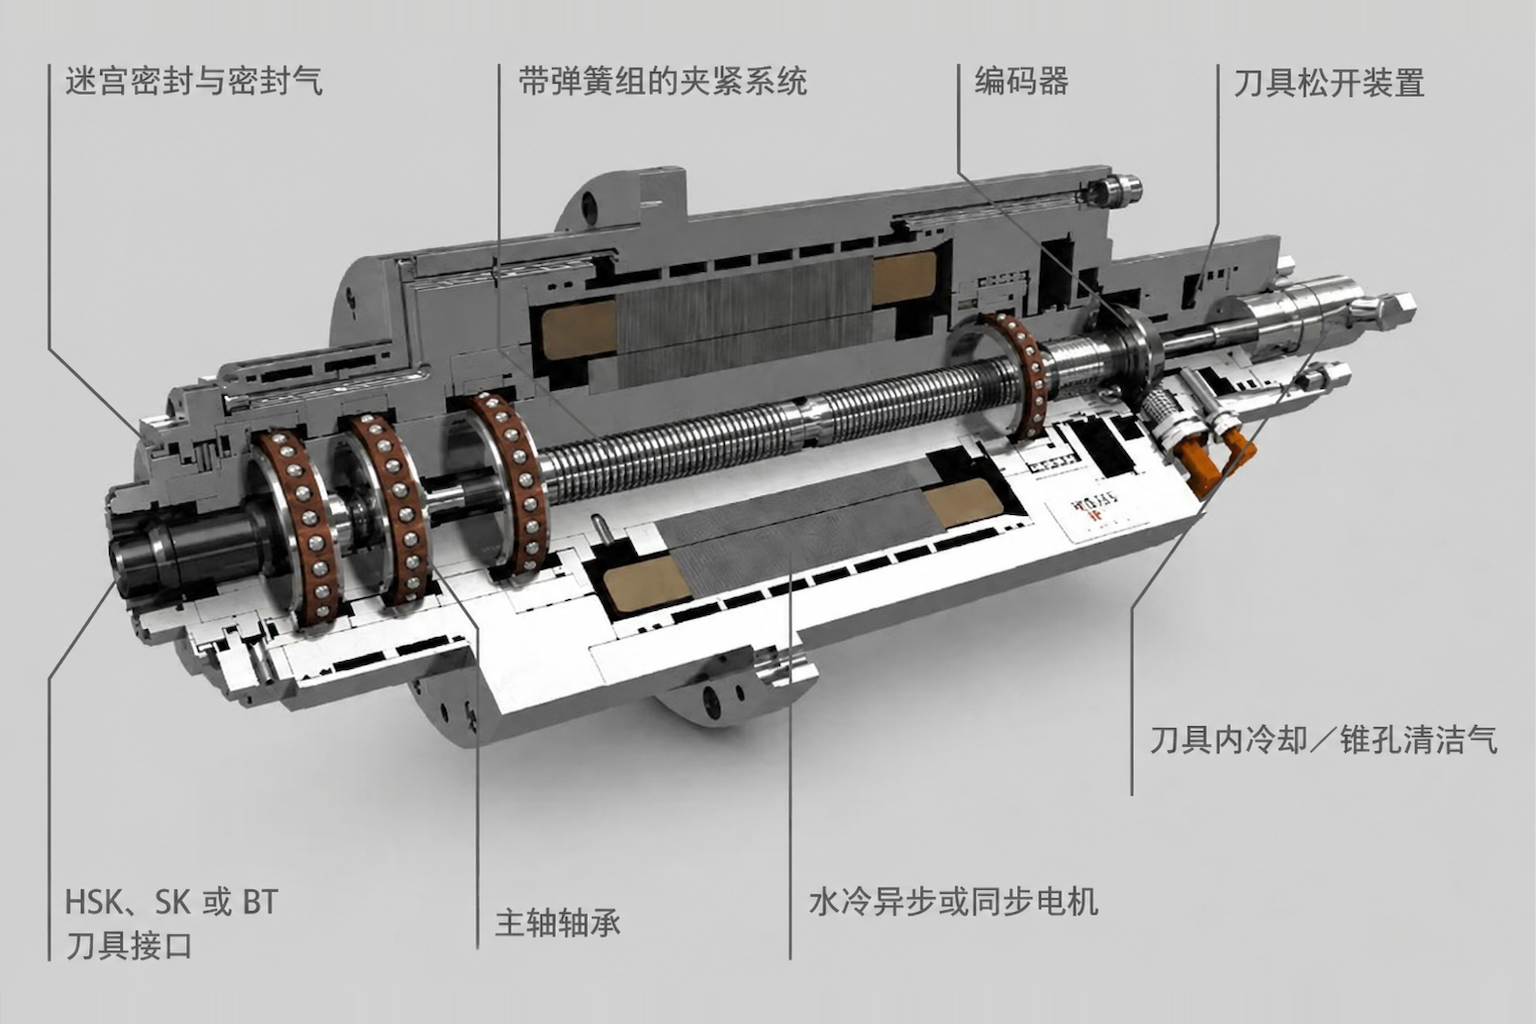
取消一个传动环节,会减少该环节引入的误差;其余误差仍需分别处理。位置反馈的准确度、安装状态和信号质量会影响定位与低速运动,机械支承和装配也需要检查。对于高速主轴电机等高速旋转部件,还应关注转子平衡与振动。
先查明误差来源,再决定处理方法
机械检查:发现装配偏心、轴承预紧或支承刚度异常,应先查明并处理机械原因。
控制调整:对适合补偿的可重复偏差,完成标定与参数调试,再检验改善效果。
编码器分辨率与测量准确度是不同指标,前者不能直接代表整机加工精度。直驱轴仍需匹配负载惯量、机械刚度和反馈信号。对齿槽转矩或推力波动等问题,可按驱动系统的适用条件进行识别、调试和补偿。
完成电主轴的部件检测后,还要在装机状态下验证。查阅官网资料时,应核对型号、配置和检测条件,避免直接比较不同条件下的结果。
03 按装机条件验证热变形
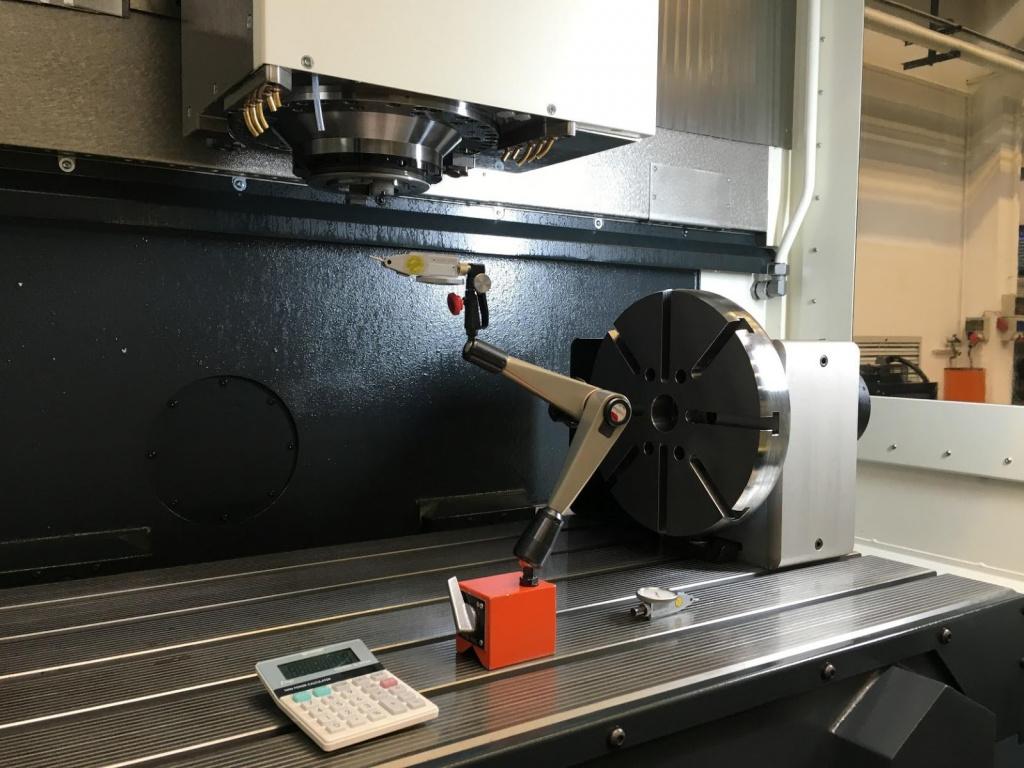
电机与工作台、主轴或支承结构集成后,需要同时考虑发热与散热。对于电主轴等内置结构,电机损耗产生的热量会在部件内部或附近传递,具体影响取决于结构、负载、运行节拍和冷却条件。
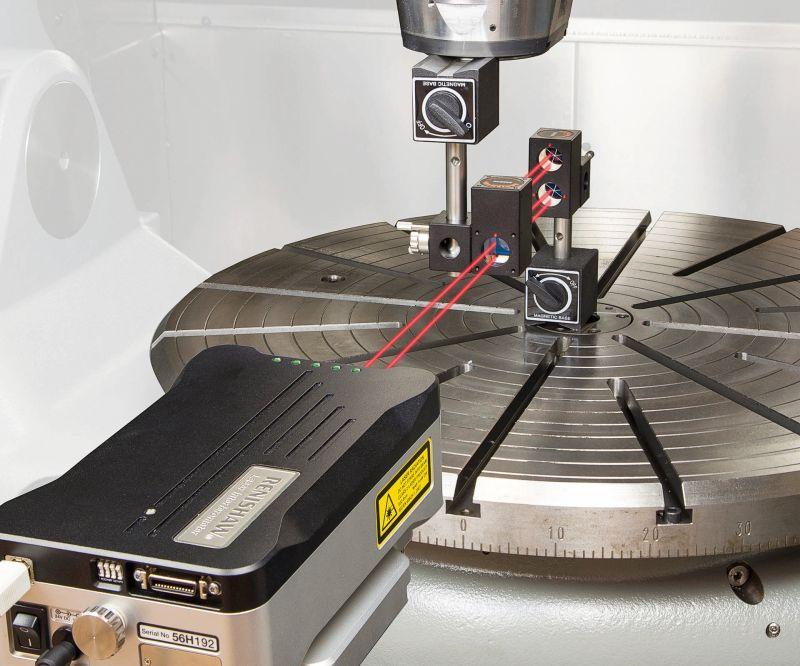
整机热误差补偿需要有效的测量和模型,并验证不同工况下的效果。外壳温度和温升曲线是过程信息,还应结合位移与加工结果判断。检查水冷主轴时,还要核对冷却回路、流量及温度控制要求。
部件试验与整机试验各有范围
部件试验:验证主轴在规定支承、冷却和运行条件下是否满足相应指标。
整机试验:按实际安装和运行条件,检查装机后的位移、振动或加工表现。
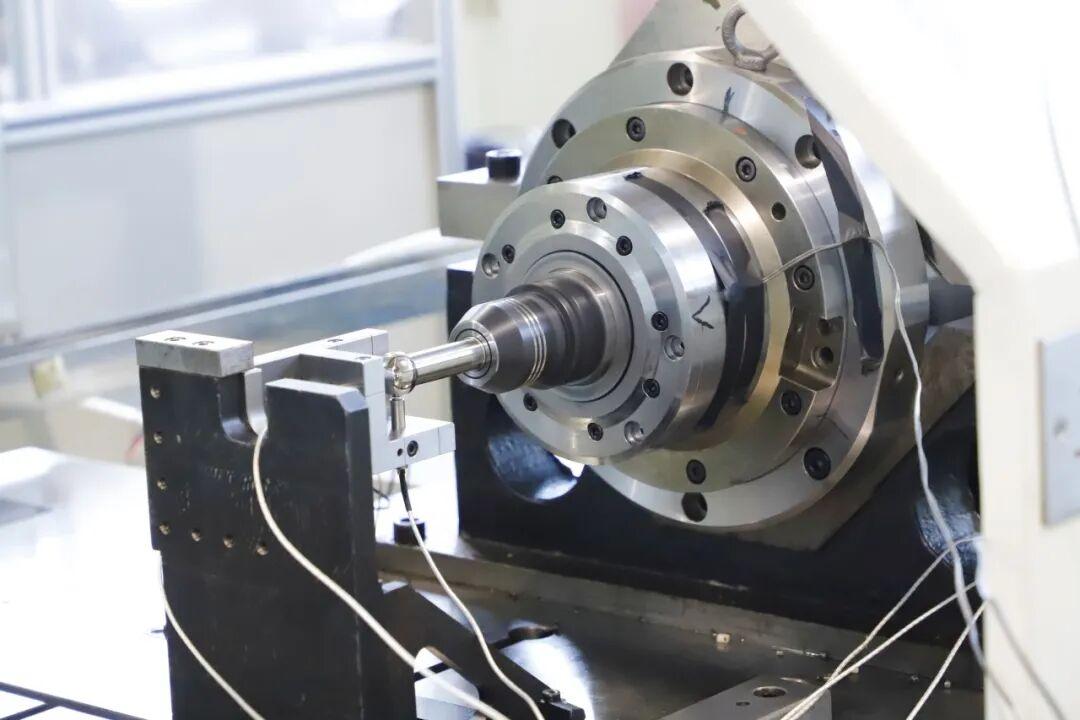
连续运行试验应接近生产节拍,同时记录温度、相对位移和加工结果,并注明补偿状态。查阅产品说明时,还应核对供液、环境和负载要求,再与供应商约定试验条件。
04 根据加工需求确定验收项目
驱动方式、支承方式和控制系统需要分别确认。电主轴、直驱转台、数控系统和CAM由同一家企业提供,可能方便接口匹配和联合调试。无论采用哪家的方案,都应核对整机的反馈、标定和补偿方法,以及测试结果。
气浮是一种支承方式,可以与直驱组合使用。选择气浮时,应核对承载、刚度、供气压力和空气洁净度等要求;采用滚动轴承还是气浮支承,要结合具体工况判断。气源的过滤、干燥及压力稳定性,也应按所选部件的要求确认。
表4.1 验收项目与测试条件
|
检测项目 |
检查内容 |
需约定的测试条件 |
|
定位 / 重复定位精度 |
定位误差及重复性 |
注明行程、负载、环境温度 |
|
低速平稳性 |
速度波动及运行平稳性 |
约定低速及负载下记录 |
|
热位移 |
连续运行的相对位移 |
约定节拍、时长及冷却条件 |
|
振动(约定转速) |
振动幅值及运行状态 |
注明转速、测点与评价量 |
|
试切表现 |
关键尺寸与表面质量 |
约定试件、工艺与公差 |
表中的项目应按机型选择,不能将主轴跳动、转台分度精度和工件尺寸误差混为一项。报告应写明测量方法与判定标准,各项允许偏差由双方结合加工要求约定。
提供代表性工件、关键公差、夹具负载和加工节拍后,再确定试切方案。涉及高速主轴电机的设备,还需明确工作转速、刀具和切削条件,综合评估主轴、进给及控制系统的表现。
保留设备配置、补偿状态和测试条件,后续复检时才有可比的依据。电主轴与转台无论自制还是外购,都应明确装机验证、异常处理和记录追溯的责任。
直驱减少了部分传动环节,实际加工能力还需要由整机测试确认。
选型和验收应围绕具体工件、工况及质量要求展开。
-End-
了解更多产品:天一精密官网