主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
机床热起来以后,精度要重新验一遍
——首件合格不代表连续加工合格,热漂移得单独验
编者按
首件检验合格,连续加工几小时尺寸却往公差带一侧漂——热变形是常被忽略的原因。主轴、进给轴、环境温度,以及刀具和工件的热状态,都在悄悄改变测量结果。本文说清:为什么单次检测不够、热稳定性该怎么验、比较精度数据要盯什么条件,以及采购时怎样把连续加工的要求写进合同。
主要内容
■› 首件合格,不等于连续加工合格
■› 热误差不只在主轴,是个系统问题
■› 热稳定性,得按方法验
■› 比较精度数据,先确认测试条件
■› 采购时把连续加工要求写清楚
有时会出现这样的情况:开机后的首件检验合格。
连续加工几个小时后再抽检,尺寸开始向公差带的一侧偏移。
只更换刀具、核对程序,未必能找到原因。还要对照运行时间和温度记录,检查机床、刀具和工件的热状态,以及测量条件是否发生了变化。

如果尺寸偏移随温度变化,就要进一步检查热变形。机床的热误差并不只来自主轴——进给轴运动、环境温度变化也会让结构伸缩或倾斜,水冷主轴 这类精密部件尤甚。不同机型、转速、负载下,各部分影响不同,不能套一个固定占比。以 电主轴 为例,轴承摩擦和内置电机损耗都会产热,切削又改变刀具、工件和主轴前端的热状态;各处温升和膨胀不同,刀具与工件的相对位置就变了。
主轴外壳温度只是一个观察量。要判断它对加工尺寸的影响,还得结合位移或加工检测结果。
图1.1 电主轴剖面或结构示意,标出前后轴承、内置电机、轴芯和冷却通道(区分发热部件与传热路径)
01 首件合格,不等于连续加工合格
首件检验,回答的是当前工况下能否加工合格。但几何精度检验按规定方法检查直线度、垂直度等关系;首件试切还受刀具、夹具、工艺参数影响,主轴 这类核心件的静态精度,不能靠“切出一件合格品”直接等同。
连续运行试验,要看运行过程中误差怎么变。可以在约定的转速、负载、冷却条件下,记录 主轴 或整机的位移,再用试件验证加工结果。前后工件尺寸不必完全相同,关键是是否满足约定公差、变化趋势会不会影响持续生产。
表1.1 两种试验各看什么
|
试验 |
回答的问题 |
它的局限 |
|
首件 / 几何精度 |
当前工况下能不能加工合格、几何关系对不对 |
受刀具夹具工艺影响,不等于静态精度;单次不代表连续 |
|
连续运行试验 |
运行中误差怎么变、趋势是否影响生产 |
几小时热漂移 ≠ 数月后精度变化(磨损/装配/维护) |
首件看「当下能不能」
回答“现在这一下,尺寸合格吗”。它给的是一个点,不是一段过程。
连续运行看「过程怎么变」
回答“跑了几小时,误差往哪漂、漂多少”。它才是热稳定性真正的考题。
运行几小时内的热漂移,和使用数月后的精度变化也要分开判。后者还涉及磨损、装配状态、维护情况,一次热机试验包办不了这些评价。
验收时,应分别约定几何精度、热变形、加工试验的项目与条件。测什么方法、持续多久、按什么结果判,写清楚才能把报告对上实际生产。
02 热稳定性,得按方法验
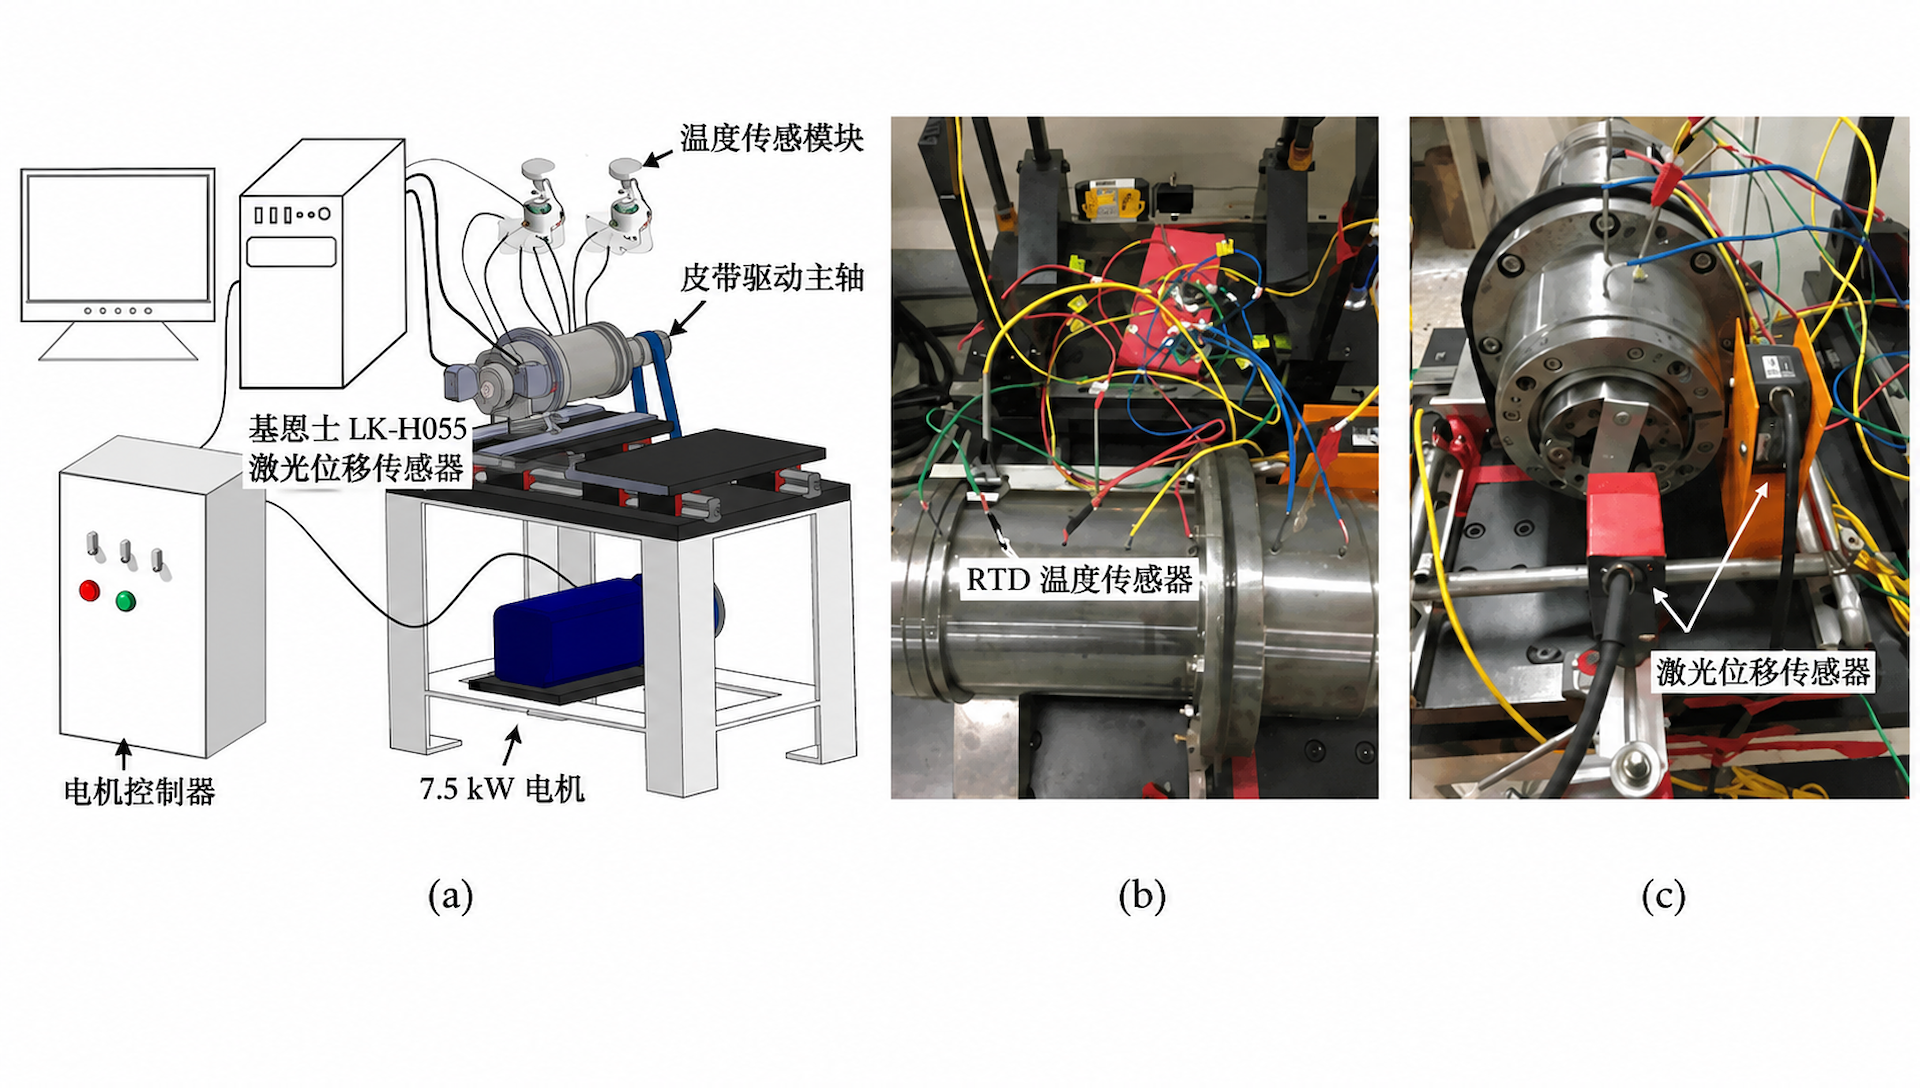
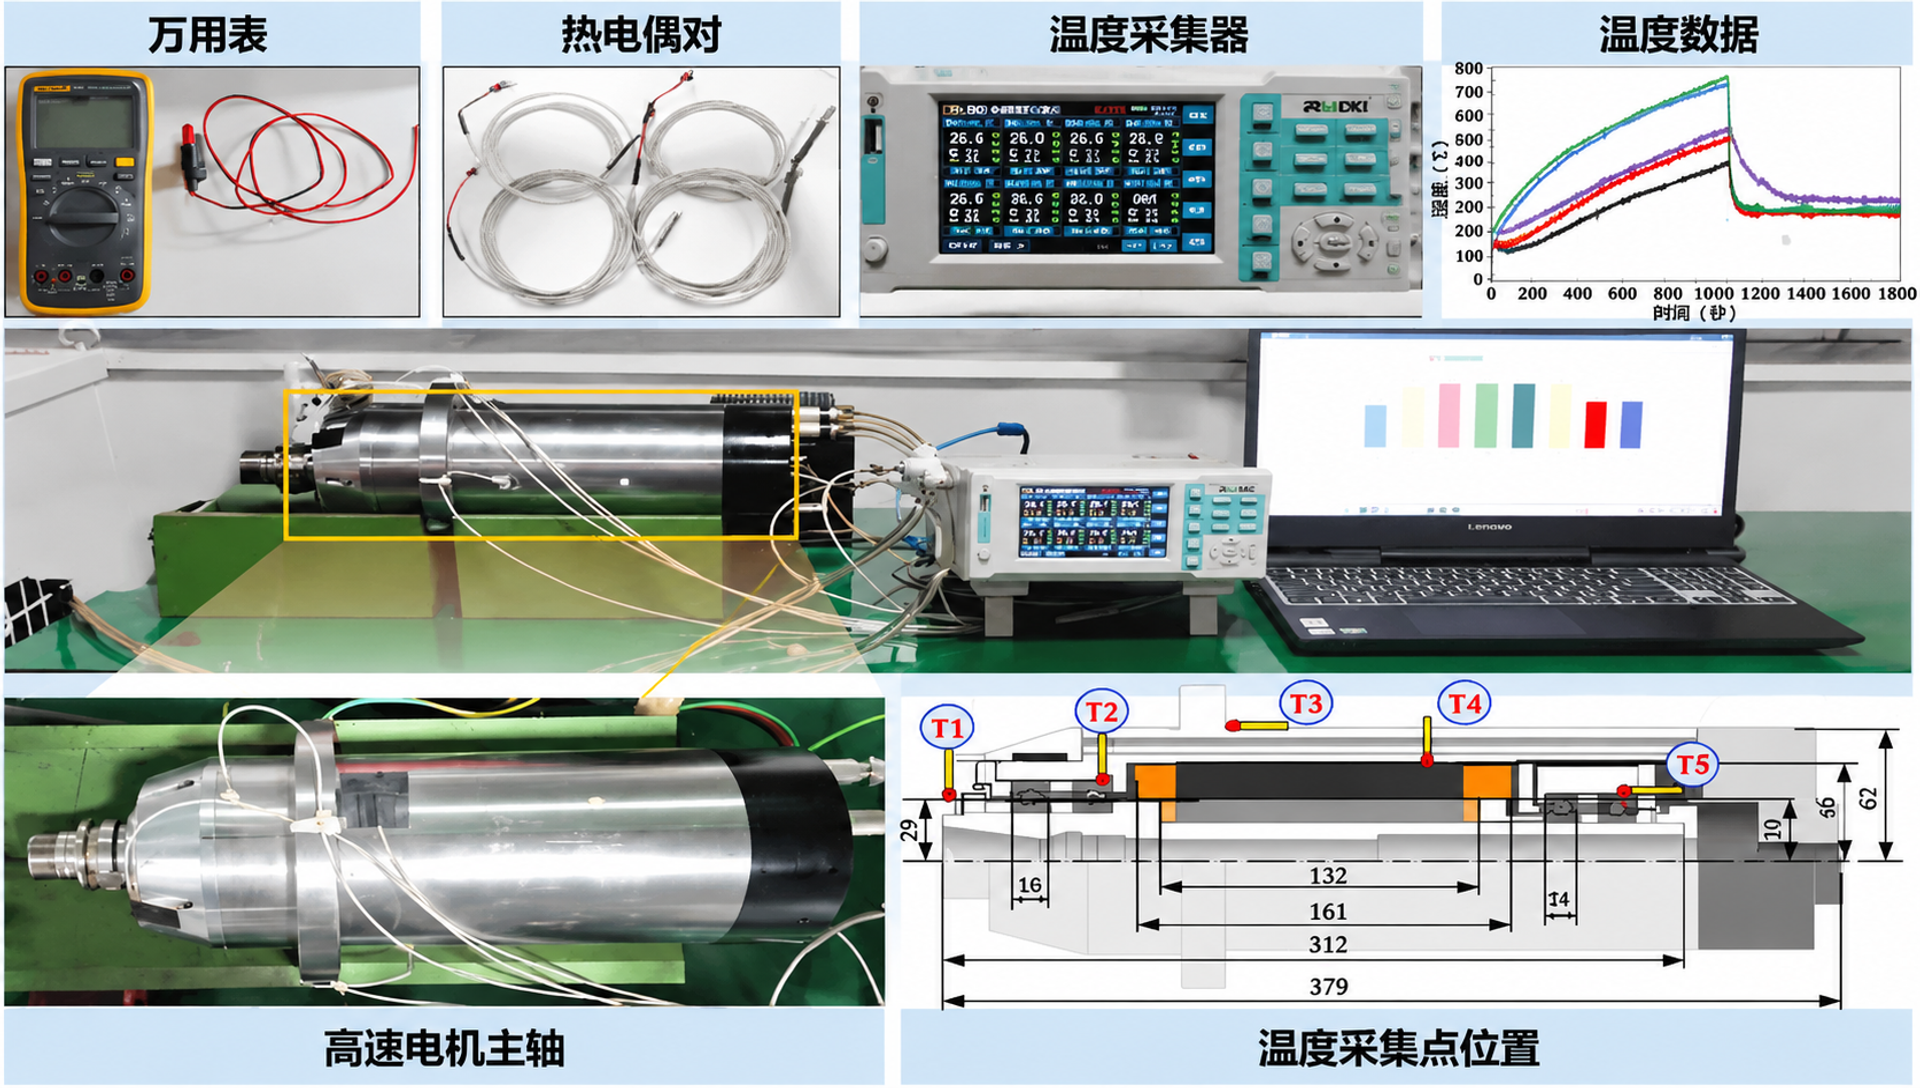
热效应有专门的试验方法。ISO 230-3:2020 分别涉及环境温度变化、主轴旋转、直线轴运动及回转部件运动引起的热效应,并非把所有误差合成一个“热机精度”数值。对采购方更实用的,是接近实际加工节拍的记录:主轴何时启动、怎样变速、中间有无停机、冷却怎么运行,以及各时段的位移和工件尺寸。离开这些条件,单比较几微米容易误解。
精度稳定性和精度保持性,也不是一回事。前者关注给定工况与时段内的波动;后者看使用一段时间后精度如何变化。中国机械工程学会公开征集的研究方向里,把精度保持性、稳定性、可靠性和工艺适应性列为“四性”评价,还涉及性能退化建模与加速试验。但加速试验能得出什么结论,取决于试验条件与模型适用范围,不能直接当成机器已现场用了同等年限。
稳定性:给定工况下,这段曲线抖不抖。
保持性:用了一段时间后,这条曲线整体挪没挪。
—— 两件事,一次试验验不全。
控制热变形,可从结构、冷却、轴承、补偿入手。结构尽量热对称,减少不均匀温升引起的偏斜;配合适的 冷却方案 与热误差补偿,进一步控制刀具与工件的相对位移。改善幅度,要通过对应机型、对应工况的试验确认。像 风冷高速电机 这类部件,散热路径与 水冷主轴 不同,对比连续运行表现时更要看工况。
轴承选型和润滑也影响发热。适用条件下,陶瓷滚动体的混合轴承可降低 主轴 的摩擦、改善高速表现;但润滑脂寿命的改善幅度取决于轴承、润滑和工况,不能据此直接推算整机几个月后的精度。方案是否有效,最终回到刀具与工件的相对位移和加工结果——同一台机床调冷却或补偿前后,应在可比条件下测,确认误差确实减小,而不只是某个温度测点读数降了。
03 比较精度数据,先确认测试条件
“精度几微米”要说明测的是什么。径向跳动、轴向热位移——高速主轴电机 的两端表现并不一样;机床定位精度、工件尺寸误差,含义各不相同,不能混在一起比,也不能用其中一项代替整机性能。
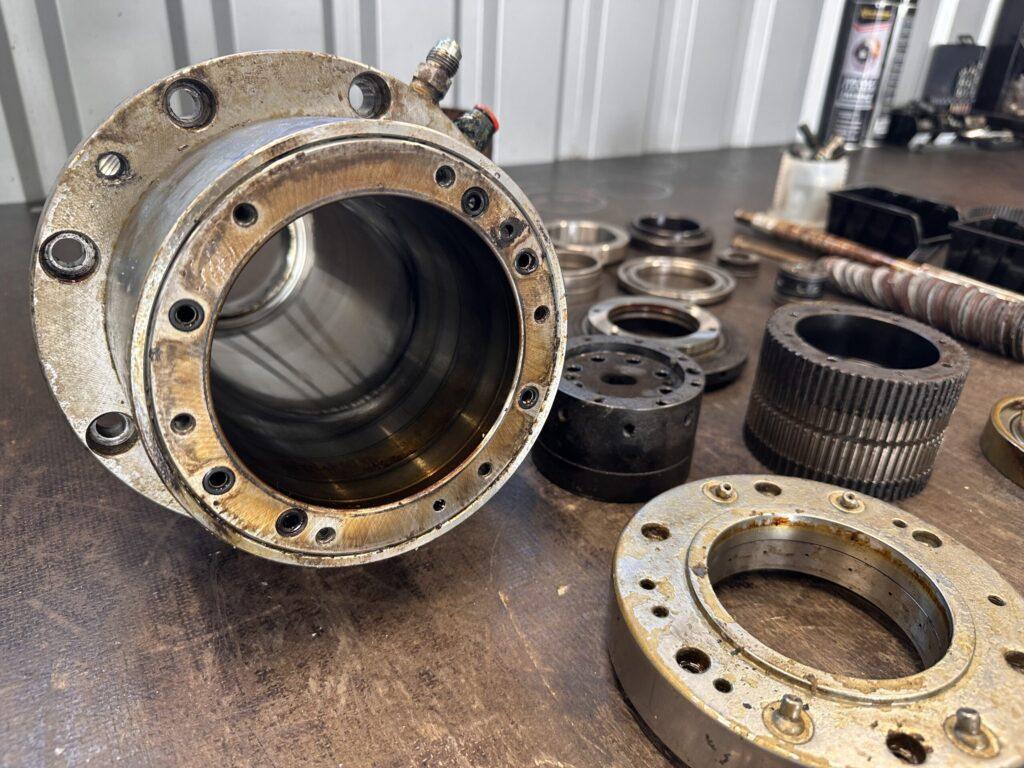
表3.1 四个“精度”别混比
|
指标 |
测的是什么 |
不能代替 |
|
径向跳动 |
旋转轴的偏心量 |
不能代替整机定位与工件尺寸 |
|
轴向热位移 |
主轴沿轴向的热伸长 |
不等于径向误差 |
|
机床定位精度 |
各轴移动到的位置准不准 |
不反映加工后工件尺寸 |
|
工件尺寸误差 |
最终切出来合不合格 |
受刀具/工艺/装夹共同影响 |
比较厂家(如 ER 主轴)的内控限值与出厂限值,先确认二者对应同一测量项目、行程和测试条件。还要与标准比,就列明标准编号、适用机型和精度等级——这样才知道差在哪、有没有比的意义。内控可为制造波动留余量,但这份余量能否满足生产,还要结合工件公差、工艺和测量不确定度判;出厂某一项误差小,不自动保证长期加工尺寸合格,后续仍要按计划复检维护。
采购时,把这些测量项目和条件问清,比单比一个更小的数更有用。可对照 天一精密官网 同类产品的测试条件与内控口径。
04 采购时把连续加工要求写清楚
可以先向供应商提一个具体问题:按你们自己的转速和加工节拍连续运行,热位移和关键尺寸怎样变化?有没有对应的记录?
拿到记录后,核对型号、配置、测点、环境和冷却条件,以及补偿是否启用。只有单件报告时,可商议补做试验;销售能否当场回答,不足以判断厂家技术能力。重要的是数据能否追溯、条件是否与采购需求相符。
把要加工的工件、关键公差、生产节拍提供给供应商,共同确定验收方法。试验时长、抽检频次、允许偏差,以及不满足要求时如何处理,都应提前约定;长期复检和维护安排也要单独明确。
验收别只盯参数表上那个最小的跳动数。
问清:连续跑起来,热位移和关键尺寸怎么变、怎么验。
选主轴和机床,别只比参数表上那一行。想知道连续运行下热位移和关键尺寸怎么变、验收方法怎么定,可以到 天一精密官网 按型号查,或看看 主轴、风冷高速电机水冷主轴 这类产品的连续运行与热稳定性记录。更多主轴相关文章欢迎关注天一精密公众号。
- End -