
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
换新主轴之前,先过这三关
——夹持端、气路端、电气端,漏一处都可能白换
编者按:国产电主轴在性价比、交期与服务响应上的优势已经很明显,越来越多车间在老轴退役后选择"照着尺寸买一根新的"。但从下单到开机,真正容易出岔子的往往不是主轴本身,而是它与现有机床之间的三处接口——夹持端、气路端、电气端。本文按这三个维度逐项拆解可执行的核对动作,并给出一张从下单到开机的核对表,供设备管理与维修人员装机前过一遍。
主要内容
01 换的不是一根轴,是三处接口
02 第一关:夹持端——旧刀柄能不能接着用
03 第二关:气路——洁净度和压力,两件事
04 第三关:驱动——参数必须跟着新轴走
05 一张表:从下单到开机
现在添置国产主轴,时机确实不错:同样的预算能拿到更好的配置,交期短,出了问题响应也快。
于是很多工厂的流程变成:老轴出问题,卡尺量几个安装尺寸,照着下单,到货就换。
然后麻烦就开始了——
装不进去、转起来不对劲、隔三差五报警,严重的时候连电机带轴承一起烧。
是新轴的质量不行吗?多数情况并不是。
换主轴从来不是"买一根轴"这么简单,本质是把一个新部件接进一套已经跑了多年的系统里。
而这条接入链上,最容易漏的就是下面三处。
01 换的不是一根轴,是三处接口
老轴坏得突然,换新讲究的是快。但真到装机那一刻才会发现:机台上等待它的,远不止一个安装孔。
一台机床要能顺利带动新主轴,必须同时满足三类连接条件:夹持端的结构匹配、气路的洁净与压力、驱动器侧的电气参数。三者少一个,故障现象各不相同,但结局一样——这次换轴等于白做。
① 夹持端
锥孔、拉钉、法兰三处尺寸,决定能不能装上、装上之后准不准。
② 气路端
压缩空气的洁净度与压力,决定前端密封还能撑多久、自动换刀动作是否到位。
③ 电气端
驱动器的参数设定,直接决定实际转速、加减速表现与绕组寿命。
不同机型的接口配置与参数差异较大,选型阶段可以先查阅ER 主轴、水冷主轴产品页标注的接口信息,把"能不能接得上"前置到下单之前。
下面按这三处逐一展开,每一处都给一句可以直接执行的动作。
02 第一关:夹持端——旧刀柄能不能接着用
先过头一问:手上那批刀柄,还准备接着用吗?
如果答案是要用,那么在下订单之前就必须做一次确认:新主轴的锥孔标准,与现有刀柄的锥柄标准是否属于同一个体系。
主轴和刀柄之间的配合,从来不是"差不多能塞进去"就行。有三处尺寸必须同时对得上:
|
锥度规格
BT、HSK、ISO 等体系 彼此并不通用 |
拉钉
型式与螺纹尺寸 须与拉刀机构一致 |
法兰结构
贴合面贴合到位 才谈得上跳动与刚性 |
任一项对不上,后果是两个层级。
|
第一层 · 装不上或端面虚贴 锥度体系不同,根本无法装入;勉强装上而端面没有真正贴合,跳动从第一刀开始就超标,后面再怎么调都追不回来。 |
第二层 · 抓不牢 锥度相符但拉钉规格不符时,拉爪抓不住或抓不实,高速旋转下存在甩刀风险——这已经不是加工精度问题,而是人身与设备安全问题。 |
换轴第一动
下单前把现用刀柄的完整型号报给主轴厂家做书面确认;一旦确认不兼容,把刀柄与拉钉的预算同步列入采购单,不要等到装机那天才发现。
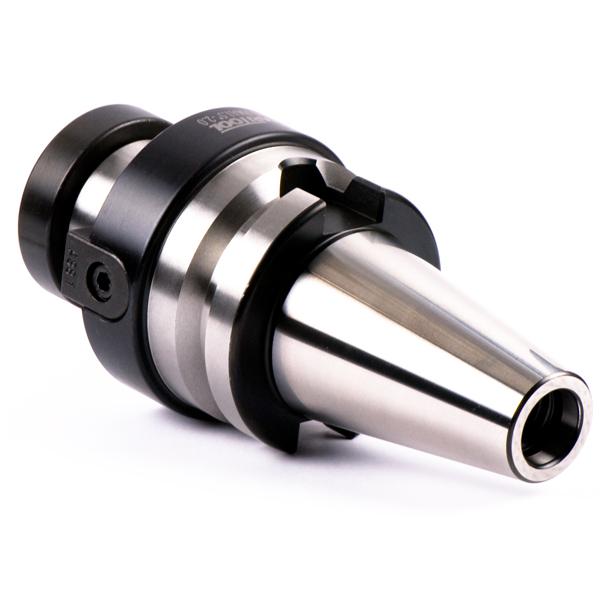
锥孔与拉钉的基本规格,在高速主轴电机产品页一般都有标注,自己在选型阶段就能先筛一遍。
03 第二关:气路——洁净度和压力,两件事
主轴上有两个功能离不开压缩空气,任何一项打折扣,寿命会先出问题。
|
功能一 · 前端正压防尘 轴前端持续向外释放洁净气流,把切屑、粉尘与切削液挡在外部。压力偏低,这层屏障形同虚设;压力偏高,又会破坏前端密封原本的平衡,两者都要避免。 |
功能二 · 松刀与拉刀 自动换刀机型的松刀、拉刀由气缸完成。压力不足时刀可能松不下来,或停在半程,换刀动作直接卡死。 |
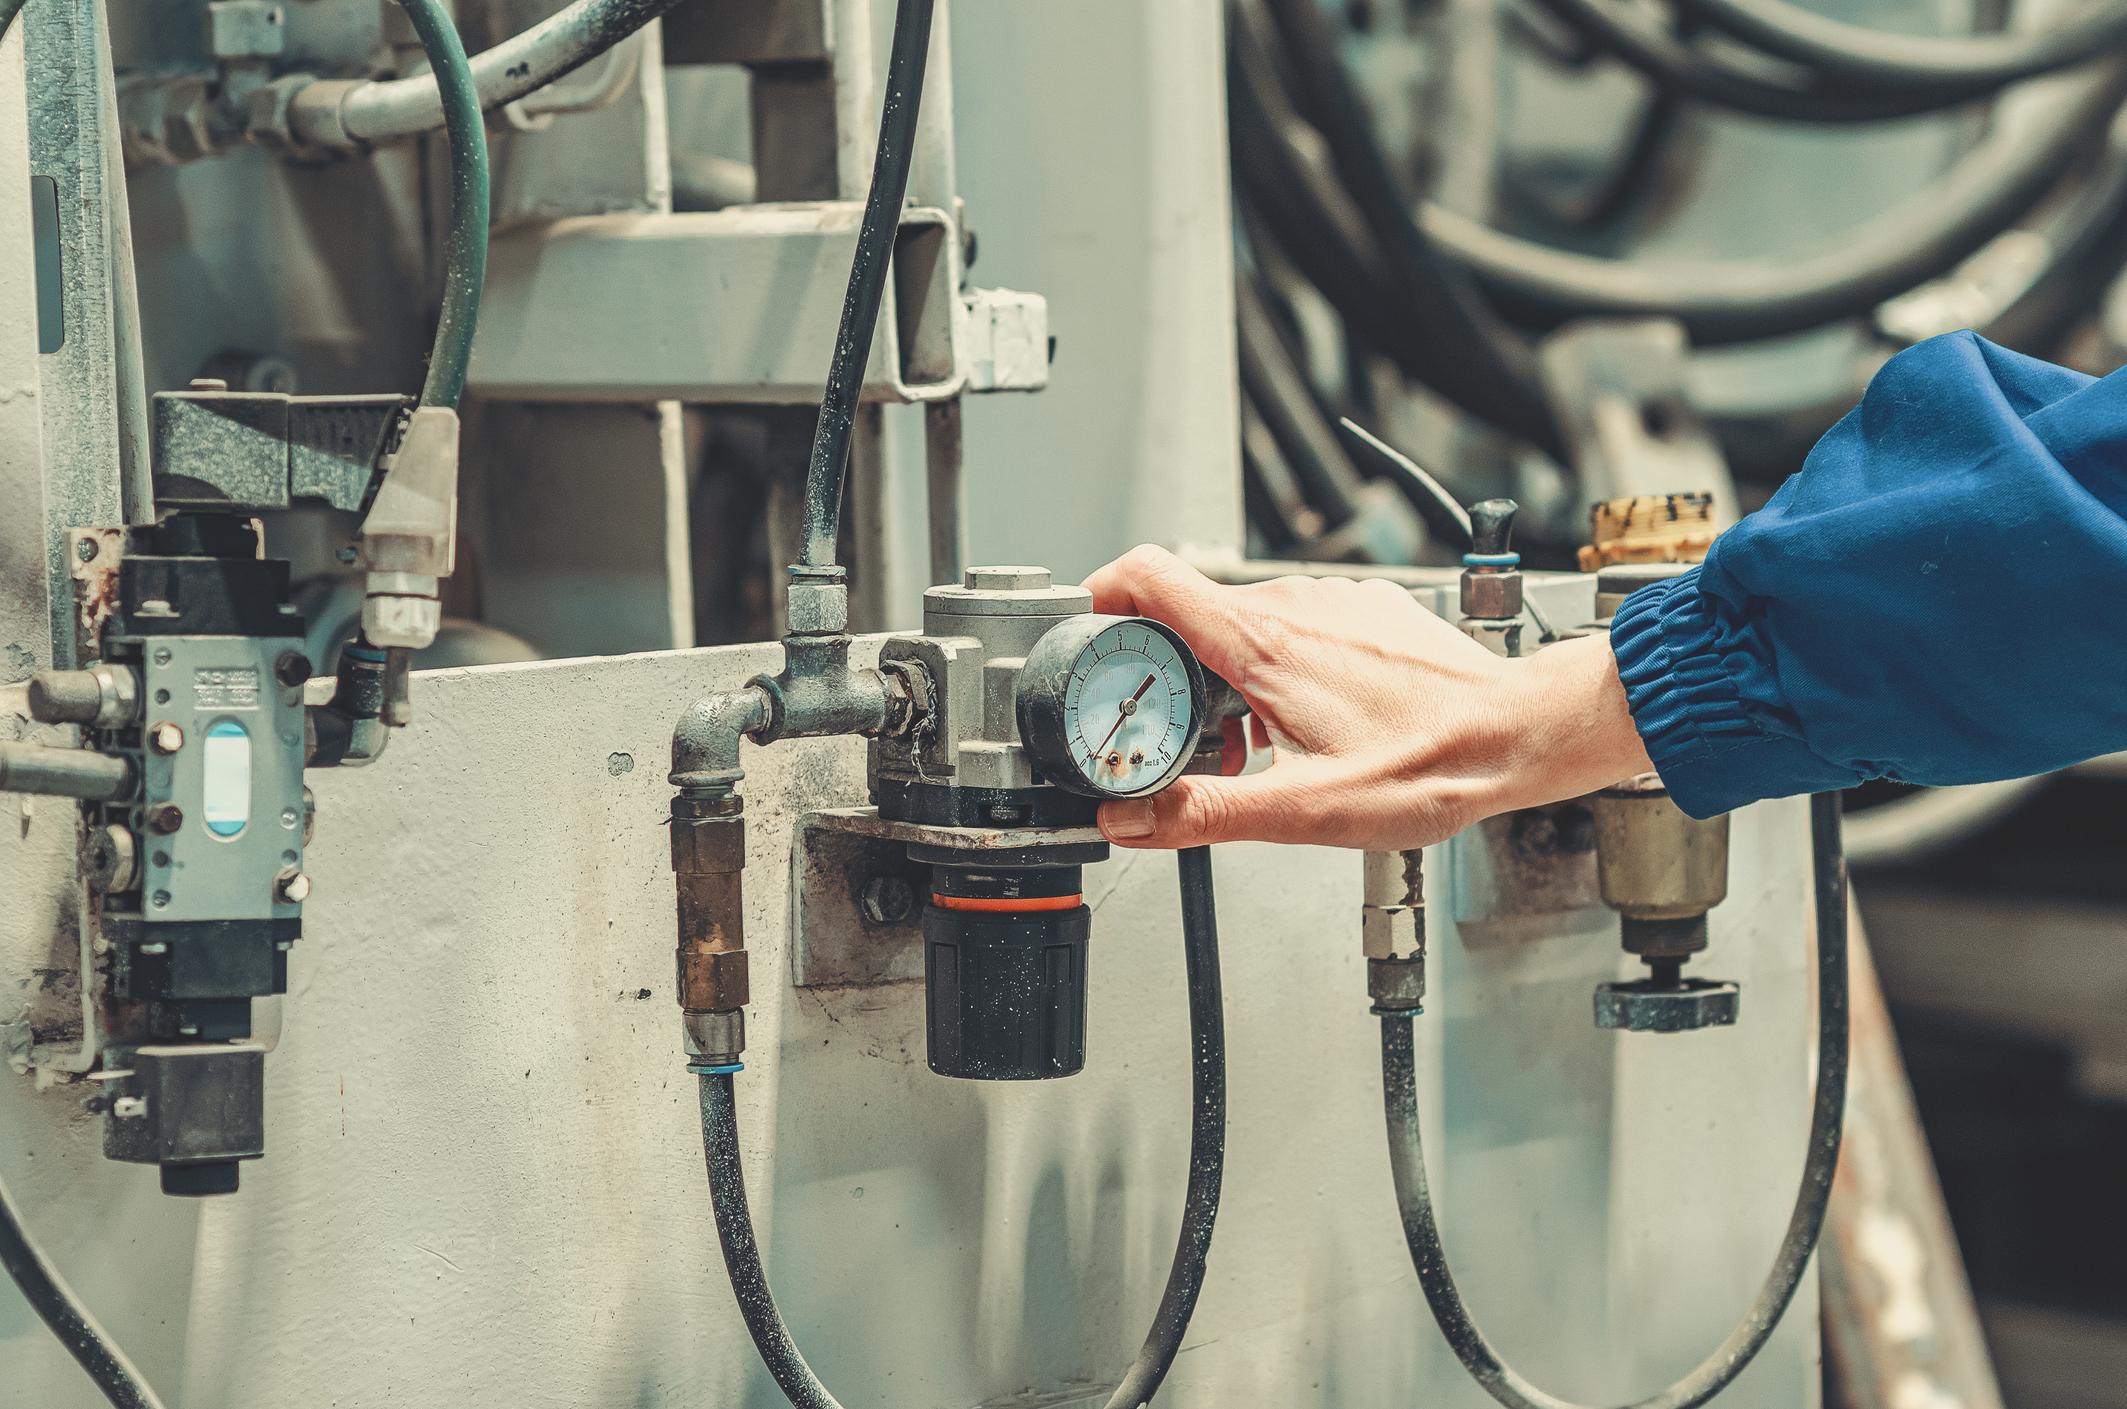
比起压力值,压缩空气的洁净度更容易被忽略。车间管路里的冷凝水、油雾和固体颗粒不经处理就进到轴内,等于每天往精密区域输送磨料——轴承先锈蚀、密封先老化,故障往往在几个月后才露出痕迹。
过滤、调压、油水分离的三联件属于必配件而非选配,装机前务必确认在位且有效。
换轴第二动
装机完毕后,按新轴使用说明书给定的压力值重新整定气路,不要沿用上一根轴的设定——不同型号的用气需求并不一致。
04 第三关:驱动——参数必须跟着新轴走
电主轴一旦离开驱动器,
不过是一段带绕组的钢件;
转速高低,完全由参数设定说了算。
每台主轴出厂时都附带一组电气参数,与之对应的,是变频器上必须逐条核对的四类设定:
|
输出频率 范围 |
电压 等级 |
压频 曲线 |
加减速 时间 |
设定与实际要求不符时,表现是逐级加重的。
一级 · 转速受限 标称几万转的主轴,实际只能在低转速区间运行,加工效率完全出不来。
二级 · 反复报警 运行过程频繁出现过流、过载,设备干干停停,节拍被打乱。
三级 · 绕组与轴承受损 长期在不匹配工况下硬撑,发热与振动叠加,最终烧电机、烧轴承。
最典型的情况是新轴接旧驱动器、参数原样照搬——上一根轴的设定,伺候不了这一根轴。
换轴第三动
把新轴的电气参数表交给电工,或联系厂方技术人员远程协助,按新轴要求逐项重设并做空载试运行确认后,再投入带载加工。
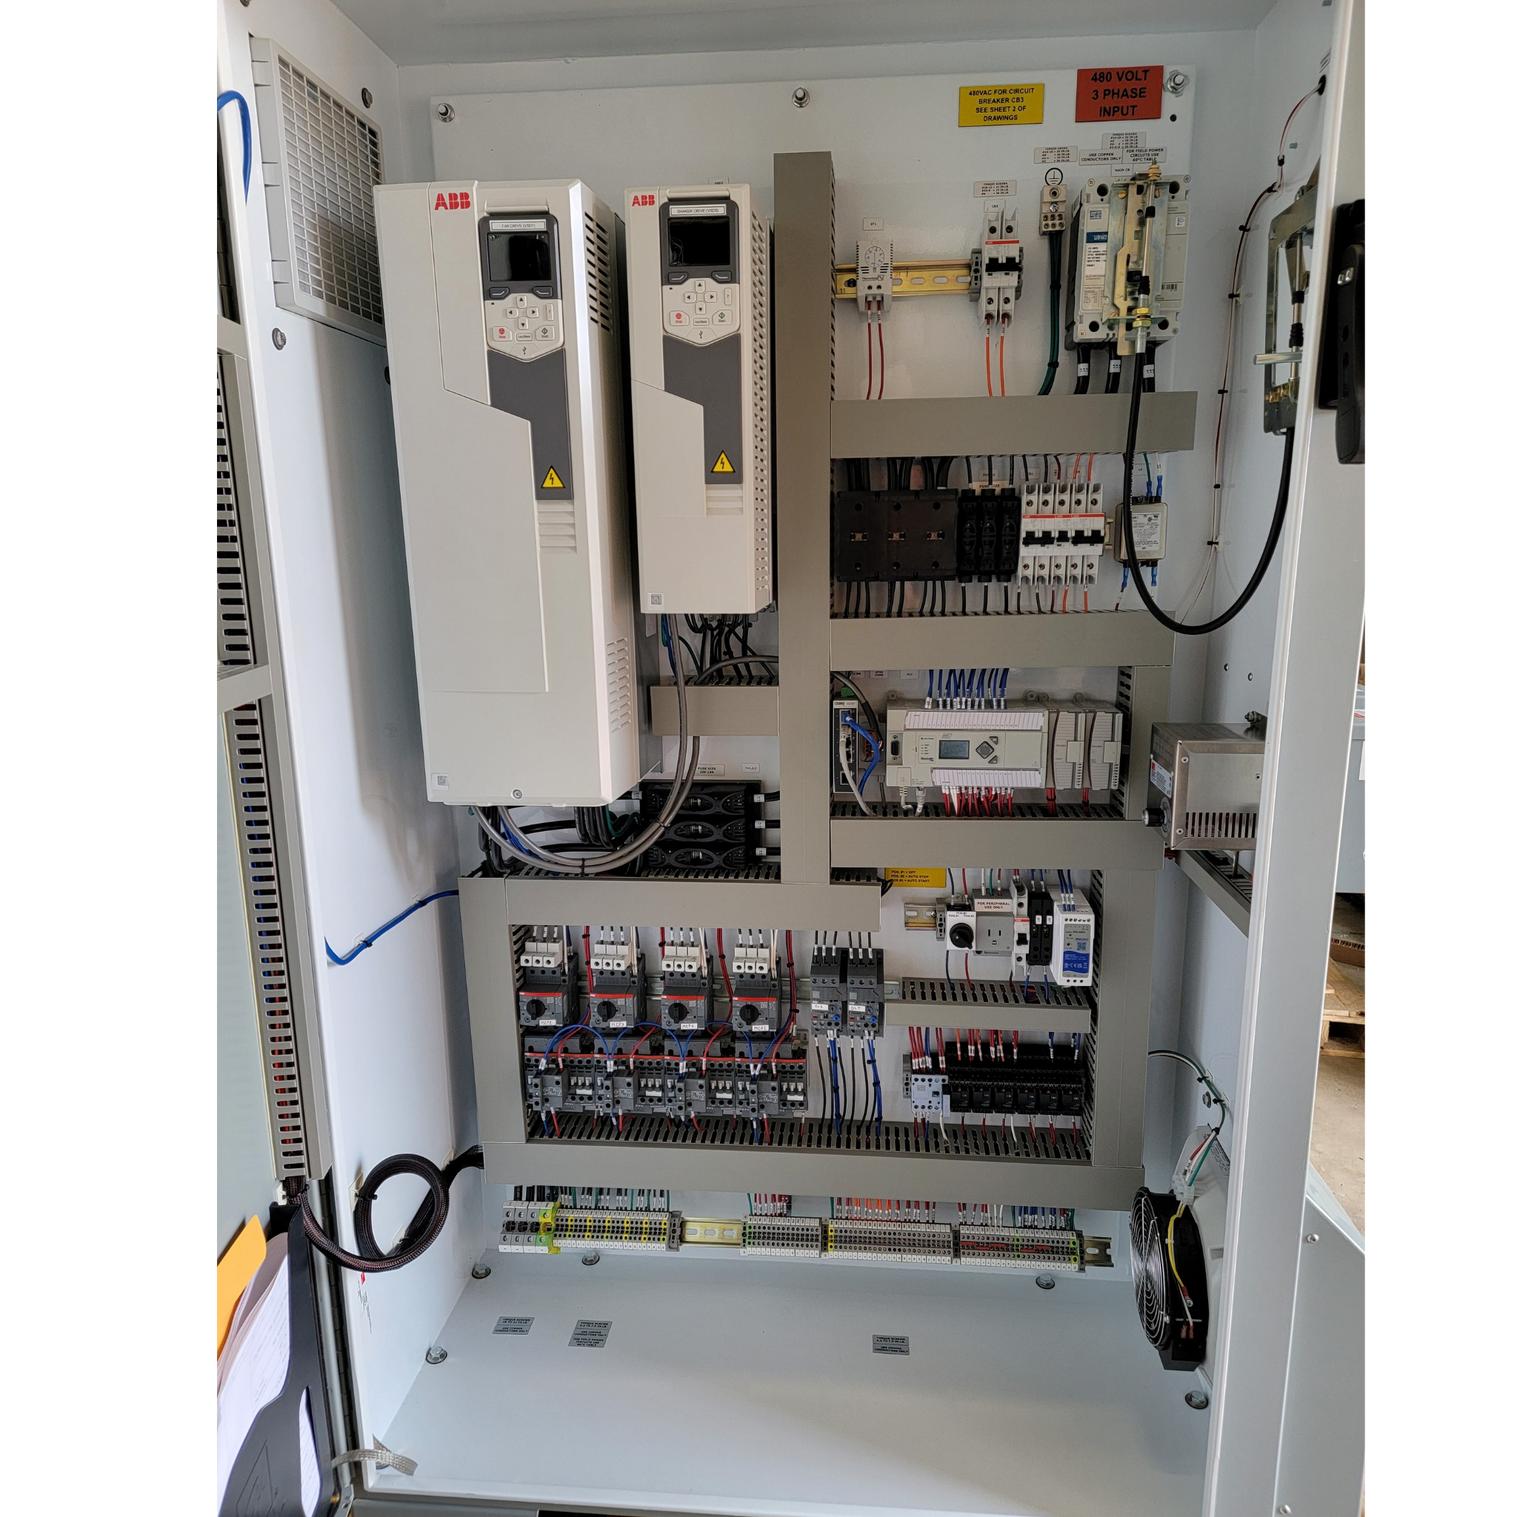
电气参数表可向高速主轴电机供货方索取,装机前落实到书面上最稳妥。
05 一张表:从下单到开机
前面三关的动作,收拢过来就是一张顺序表,从头到尾过一遍,半天足够。
|
事前核对 几乎不产生费用——报型号、查参数、对说明书,都是半天内能完成的事。 |
事后补救 样样都贵——退换、停机、拆轴、换电机,任何一项的成本都远高于核对。 |
三笔最常出现的账单:
夹持端不对版——往返退换加停机,整批旧刀柄可能被迫报废重买。
气路没整定——轴承提前失效,拆机维修期间产线只能等件。
驱动没匹配——烧一台电机的维修费加停机损失,远超过当初省下的那点调试时间。
表 5.1 换轴前三项核对清单
|
核对环节 |
核对内容 |
找谁确认 |
|
① 夹持端 |
锥孔标准、拉钉规格与现用刀柄是否同体系;不兼容时刀柄预算是否已计入 |
主轴厂技术 |
|
② 气路端 |
三联件是否在位有效;气压是否按新轴说明书重新整定 |
设备 / 维修人员 |
|
③ 电气端 |
频率范围、电压等级、压频曲线、加减速时间是否按新轴重设;空载试运行是否通过 |
电工 / 主轴厂技术支持 |
三件事,半天时间,换的是后面几年的省心。
每跳过一个步骤省下来的那点事,最后都会变成退换单、维修单和停机工时,原样还回来。
写在最后
拆装一根主轴,熟练的话也就是几个小时的活。
真正拉开差距的,是开机之前有没有人把这三处接口逐一核过。
换完能跟没换一样顺,
靠的不是运气,
是开机前那半天的核对。
如果您正在为设备更换ER 主轴、水冷主轴或其他高速主轴电机,拿不准接口是否适配,欢迎致电 0769-82786588,把现有设备的工况与接口信息发过来,我们协助做一次装机前核对。
相关产品
· 高速主轴电机
· 风冷高速电机
· 水冷主轴
· ER 主轴
-End-
来源:广东天一精密机电有限公司官网(www.typt.cn)
编辑:天一精密技术编辑部
声明:本文为天一精密原创内容,转载请注明出处;文中未给出统一数值,具体参数以所购型号的使用说明书为准
技术咨询:0769-82786588


