
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
被需求"点着"的部件才会降价
——丝杠这一年,给所有核心部件上了一课
编者按:人形机器人最贵的零件不是电机、也不是减速器,而是丝杠。过去一年,它从数千元级掉到数百元级——价格掉这么狠,是行业门槛变低了吗?恰恰相反。本文拆开这条"需求点火 → 规格收敛 → 量产线 → 规模效应 → 价格下探"的飞轮,并顺着链条往下走三层,看清楚精度要求最终压在了谁身上。对电主轴这类核心部件的从业者,这是一份关于"国产替代节奏由什么决定"的参考。
主要内容
01 丝杠这门生意,是被什么"点着"的
02 顺着链条往下走三层,就会遇到我们
03 冷静的那一半:降价快,恰恰说明"做出来"普及了
04 这一年的真正教训
先抛一个反直觉的现象。
人形机器人上最贵的零件是什么?不是电机,不是减速器——是丝杠。
一台人形机器人,全身要装14 根行星滚柱丝杠(上肢 8 根、下肢 6 根),再加上灵巧手里的微型丝杠,丝杠合计占整机硬件价值的约 19%,是单价最高的零件。
|
单台用量 14 根 上肢 8 根 + 下肢 6 根 |
占整机硬件价值 约 19% 单价最高的零件 |
而这个"最贵的零件",过去一年干了一件大事
单根价格 数千元级
↓
数百元级
部分国产型号的定价,不到国际同类产品的零头
问题来了:价格掉得这么狠,是这个行业门槛变低了吗?
恰恰相反。今天这篇,就把这件事讲透。
01 丝杠这门生意,是被什么"点着"的
丝杠不是新东西,机床、注塑机上用了几十年。但这门生意过去一直温温吞吞,为什么这一年突然爆发?
因为需求端发生了一个质变:人形机器人把丝杠的规格"收敛"了。
|
过去 · 散装需求 机床厂一种、注塑机厂一种、自动化设备厂又一种。几十种工况、几十种规格,每单都是定制。规模效应起不来,价格下不来。 |
现在 · 规格收敛 单台用量明确:一台 10 到 14 根,集中在少数几种。产量可预期:供给端敢照着量投产线。 |
于是链条转起来了——而这正是高速主轴电机这类核心部件最熟悉的剧本。
一个转起来的飞轮
① 规格收敛 几十种定制,收成少数几种标准品
② 敢投量产线 产量可预期,供给端才敢上设备
③ 规模效应 摊成本、比价,单位成本往下走
④ 价格下探 数千元级到数百元级
⑤ 更多人用得起 应用场景被打开
⑥ 需求再放大 回到 ①,循环加速
被需求"点着"的部件,才会降价。
很多部件国产化慢,真不是因为做不出来,
而是需求一直是散装的。

02 顺着链条往下走三层,就会遇到我们
丝杠降价,光靠需求端点火不够,供给侧得有真东西接住。这次接住它的,是设备和材料两端的突破。
先看设备。行星滚柱丝杠最硬的工序是螺纹磨削——螺纹滚道要在超精密磨床上一道道抠出来,中径误差控制在微米级。过去的瓶颈在哪?行业观察口径里有一组数字:国产六轴数控磨床把单件加工时间从 8 小时压到了 2.5 小时。
单件加工时间
8 小时 → 2.5 小时
效率翻三倍,这就是价格能掉下来的真实来源之一
再看材料。丝杠用的专用轴承钢,热处理变形必须压到极小。有国内特钢企业把这个指标做到了 0.169mm/m,据称仅为日本同类产品的六分之一。
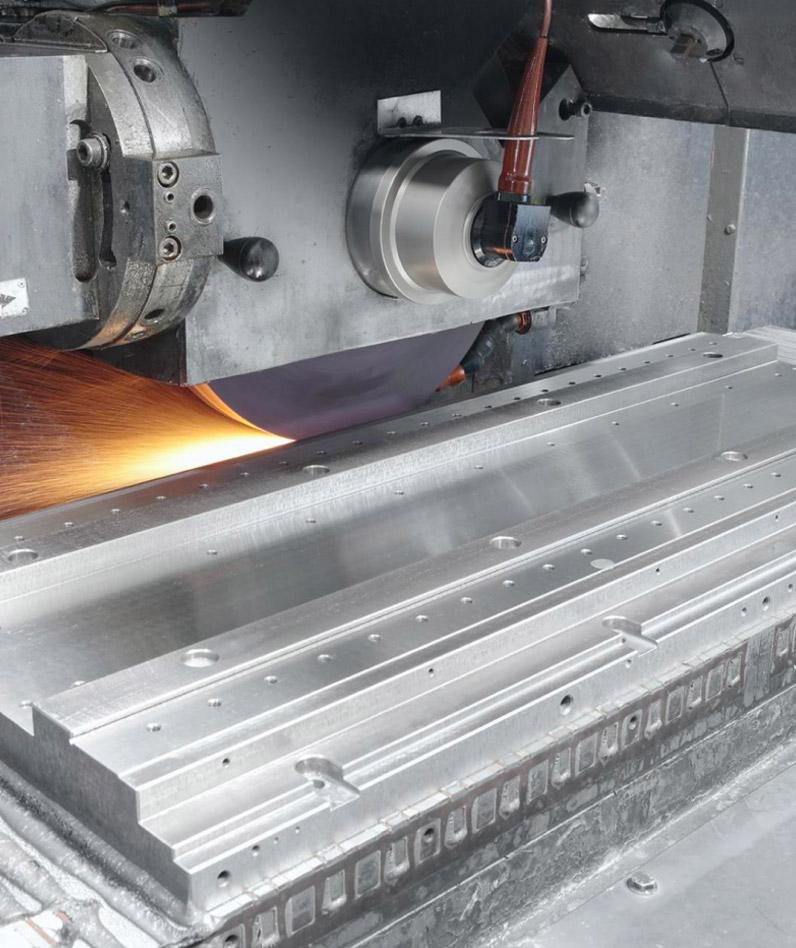
然后再往下走一层——磨床的精度上限,握在谁手里?
握在磨床的主轴手里。
螺纹磨削要磨出微米级滚道,水冷主轴这类磨床主轴的转速稳定性、热稳定性、长期精度保持,直接决定了这道工序的良率上限。
所以"机器人降本"这件终端新闻里的大事,最终的落点是一批平时不上新闻的部件:丝杠、磨床主轴、编码器、导轨。
精度要求,是一层层往回压的
零件精度要上去 丝杠滚道要磨到微米级
设备精度必须先上去 超精密磨床扛住这道工序
部件精度必须更先上去 磨床主轴决定良率上限
这条链,丝杠这一年完整演示了一遍。
03 冷静的那一半:降价快,恰恰说明"做出来"普及了
现在回答开头那个问题:价格砍掉九成,门槛是低了还是高了?
看你怎么定义门槛。
|
门槛 = "做出来" 那确实已经不算门槛了。能在一年里把价格打下来这么多,说明会做的人已经足够多。 |
门槛 = "长期稳住" 那这道门还关得很紧。塔尖那一档,还在少数几家手里。 |
精度分级上,国产已有对标国际最高等级的 P0 级产品(定位精度 0.002mm、重复定位精度 0.001mm 的公开口径),C5 级以上的国产化率从两年前的不足两成爬到了三成以上。
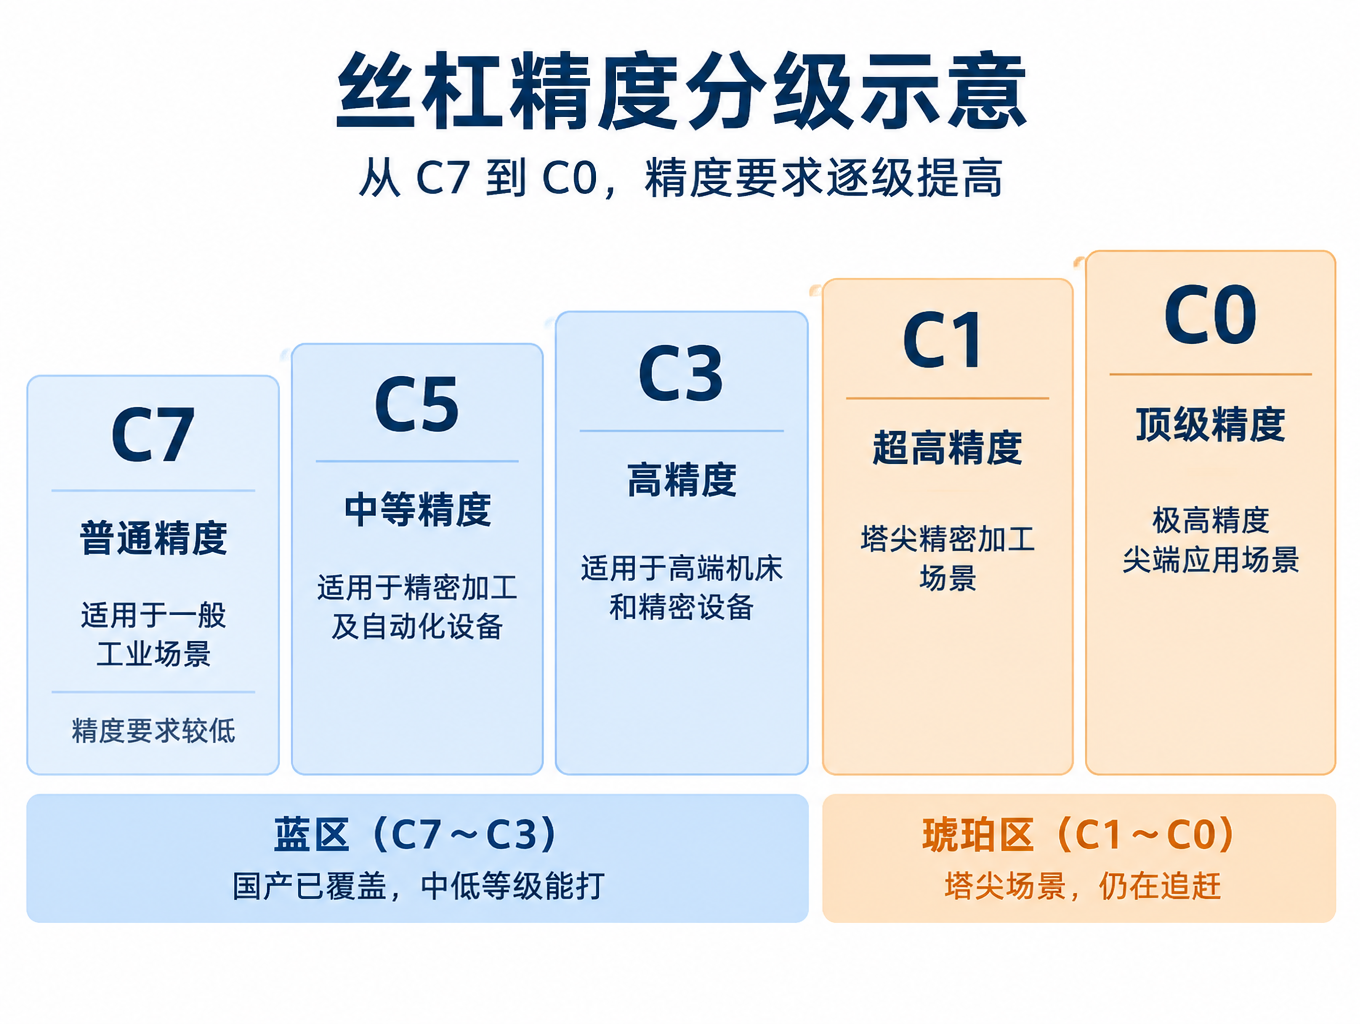
丝杠精度按 C7、C5、C3、C1、C0 由低到高分级。中低等级,国产已经能打;但最高端的 C1 级、半导体前道设备这些塔尖场景,海外品牌的渗透率仍然过半。高端市场八成以上的份额,还在少数几家海外企业手里。
丝杠精度分级:C7 → C0,由低到高
|
C7 |
C5 |
C3 |
C1 |
C0 |
橙区(C7~C3):国产已覆盖,中低等级能打 金区(C1~C0):塔尖场景,仍在追赶
我们主轴这一行,结构几乎一模一样:中低端市场国产早已完全主导,中高端常规场景可以平替进口——但 6 万转以上的超高速磨削主轴、航空发动机整体叶盘加工用的高扭矩主轴,国际品牌依然占主导。
这类超高速与高扭矩场景,对高速主轴电机的刚性、动平衡与热稳定要求,和普通工况完全不是一个量级。
04 这一年的真正教训
丝杠这一年,给所有做核心部件的人上了一课,课题是:国产替代的节奏,到底由什么决定。
过去我们总以为主线是"技术能不能做出来"。丝杠给出的答案不一样——节奏由需求结构决定:需求是散装的,做出来也只能卖手艺;需求收敛成规模,手艺才有机会变成工业品。
能被快速降价的能力,迟早会被替代;
只能靠时长积累的能力,才是资产。
塔尖那一档——不管是 C1 级丝杠,还是 6 万转以上的主轴——没有办法用补贴回答,也没有办法用价格战回答。
只能用时间回答。
用一根一根产品跑出来的小时数回答,用一年一年攒下来的运行数据回答。
写在最后
这也是为什么,我们做主轴的一直对"跑了多久"这件事有执念。
参数可以一天做出来,但 500 小时连续运转的测试数据、温升曲线、精度保持记录——这些东西一天都做不出来,只能一天一天攒出来。
天一精密 · 同批出厂验证口径
|
500h 连续运转测试 |
15°C 温升控制以内 |
3μm 整机形变控制 |
这些东西一天都做不出来,只能一天一天攒出来。
注:以上为天一同批出厂验证口径(带载条件下测得),对应产品线可参见水冷主轴、ER 主轴产品页。
丝杠的故事告诉我们:一个部件从"能做"到"便宜",可能只要一年;但从"便宜"到"值得托付十年",需要的是另一个时间尺度。
需求会把一门生意点着,
但只有时间,能把一门生意焐热。
如果您正在为磨削、铣削工况选型ER 主轴、水冷主轴或其他高速主轴电机,想了解转速稳定性、热稳定与精度保持方面的实测口径,欢迎致电 0769-82786588 与我们的技术团队交流。
相关产品
· 高速主轴电机
· 风冷高速电机
· 水冷主轴
· ER 主轴
-End-
来源:广东天一精密机电有限公司官网(www.typt.cn)
编辑:天一精密技术编辑部
声明:本文为天一精密原创内容,转载请注明出处;行业数据摘自券商研报与公开产业分析,具体数值以企业正式资料为准;涉及企业为公开事实陈述,不作评价、不排名;本文不构成投资建议
技术咨询:0769-82786588


