
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
零件在做减法,制造在做加法
——一体化压铸把"难"交给了谁
编者按:一辆车的零件从 222 个变成 10 个,造车是不是变简单了?本文从一体化压铸切入,梳理"零件做减法"背后那条把难度一路下压的传导链——整车 → 模具 → 设备 → 主轴,讲清被省掉的到底是东西还是机会,以及同样的压力最终落在哪些硬指标上。对从事模具、设备与电主轴相关环节的读者,可作为选型与工艺准备的参考。
主要内容
01 这个月,压铸圈又进了一步
02 被省掉的不是精度,是"吸收误差的机会"
03 难度搬家第一站:模具
04 难度搬家第二站:设备
05 难度的终点站:一根主轴
06 复杂度不会消失,只会转移
先问你一个问题:一辆车的零件,从 222 个变成 10 个,造车是不是变简单了?
直觉上,是。少了两百多个零件,少了上千个焊点,少了几十道工序——怎么看都更轻松了。
你以为消失了的难度,
其实一分都没少,
它只是搬了个家。
01 这个月,压铸圈又进了一步
近期,比亚迪首套9000 吨级自主研制的大型一体化压铸模具试制成功。注意,不是买压铸机——压铸机有钱就能买,这次是把模具这道门槛自己跨过去了:从压铸设备适配、模具结构设计到热处理工艺,全流程自己干。
数据来源:ITES 深圳工业展行业稿、压铸行业媒体公开报道
这只是最新的一步。往前数:比亚迪的 9000 吨级产线,早把前后舱地板74 个冲压焊接件,一次压成 1 个铝件;小米的 9100 吨超级大压铸,把后地板整体集成;赛力斯问界 M9 更狠——222 个零部件,集成为 10 个大型结构件。
|
比亚迪 · 前后舱地板 74 → 1 74 个冲压焊接件 一次压成 1 个铝件 |
赛力斯问界 M9 222 → 10 222 个零部件 集成为 10 个大型结构件 |
零件做减法,已经是看得见的行业洪流。
零件做减法的同时,加工端却在做加法——承担这些大型铝件与一体化件后续加工加工的高速主轴电机,在刚性、转速与热稳定上的要求,都在往上抬。
02 被省掉的不是精度,是"吸收误差的机会"
现在回答开头那个问题。零件少了,到底什么变了?
打个比方。过去一个孔的位置偏了 0.05 毫米,问题大吗?不太大——这个零件装到下一个零件上的时候,还有装配间隙可以调,还有下一道工序可以找补。误差像接力棒一样,被后面的环节一棒一棒分摊掉了。
|
过去 · 误差有人接棒 偏 0.05 毫米?还有装配间隙可以调,还有下一道工序可以找补。难度被后面的环节一棒一棒分摊掉。 |
现在 · 后面没人了 74 变 1,222 变 10。每一个孔位、每一处型面都必须一次到位。偏了,就是整个大件报废。 |
这一个零件上的每一个孔位、每一处型面,都必须是准的,一次到位。偏了,就是整个大件报废,没有任何下游环节替它兜底。
一体化压铸的真实含义是:被省掉的不是精度要求,而是吸收误差的机会。
分散在两百个零件上的制造难度,被原封不动地压缩进了十个更大、更薄、更复杂的零件里。
零件数量在做减法,容错窗口也在同步收窄——这两件事是同一件事的两面。
03 难度搬家第一站:模具
这股压力第一站落到了模具头上。
大型压铸模具,动辄几十吨、上百吨。但做过模具的都知道,把它做大,不难——难的是那句行业内正在形成的共识:
"在尺寸不断放大的同时,
把精度、刚性和长期稳定性
一起保持住。"
模芯尺寸放大,型腔结构更复杂,薄壁大平面还要扛住热应力和冷却不均——变形、尺寸偏差,都是家常便饭。
另一头的精密模具同样不好过:新能源车的贯穿式灯带、矩阵光源,把车灯模具的型腔精度逼到了新量级。
|
最小加工特征 R0.1~0.15mm |
表面粗糙度 Ra0.05μm |
模具加工精度 15μm 以内 |
数据来源:行业媒体稿引用的设备厂商公开资料,此处仅作行业量级参考
04 难度搬家第二站:设备
模具难,造模具的设备就不能怂。
这两年设备端有个词出现得越来越频繁:一次装夹。
装夹两次,就多一次定位误差;薄壁件还多一次夹紧变形。既然误差没人分摊了,那就让零件从头到尾别下机床。
所以我们看到:大型五轴加工中心用倾斜旋转工作台,一次装夹吃完 Φ1.6 米的大铝件;加工变速箱壳体这类多腔体铝合金件,一次装夹完成多方位铣削,孔系位置度做到 0.02 毫米以内、密封面平面度 0.015 毫米以内;做复杂三维曲面的模具,上 30000 转的高速主轴电机配五轴联动,目标是把手工修整从工序表里挤出去。
|
一次装夹 Φ1.6m |
孔系位置度 ≤0.02mm |
密封面平面度 ≤0.015mm |
曲面模具主轴 30000 转 |
数据来源:行业媒体稿、机床商务网引企业公开资料,此处仅作行业量级参考
难度搬家,一共搬了四站
第一站 · 整车 零件 222 → 10,焊点和工序大幅减少
第二站 · 模具 尺寸放大到上百吨,精度刚性还要一起保住
第三站 · 设备 一次装夹、五轴联动、热稳定,全成硬要求
终点站 · 主轴 刚性、振动、热稳定,三件事必须同时成立

05 难度的终点站:一根主轴
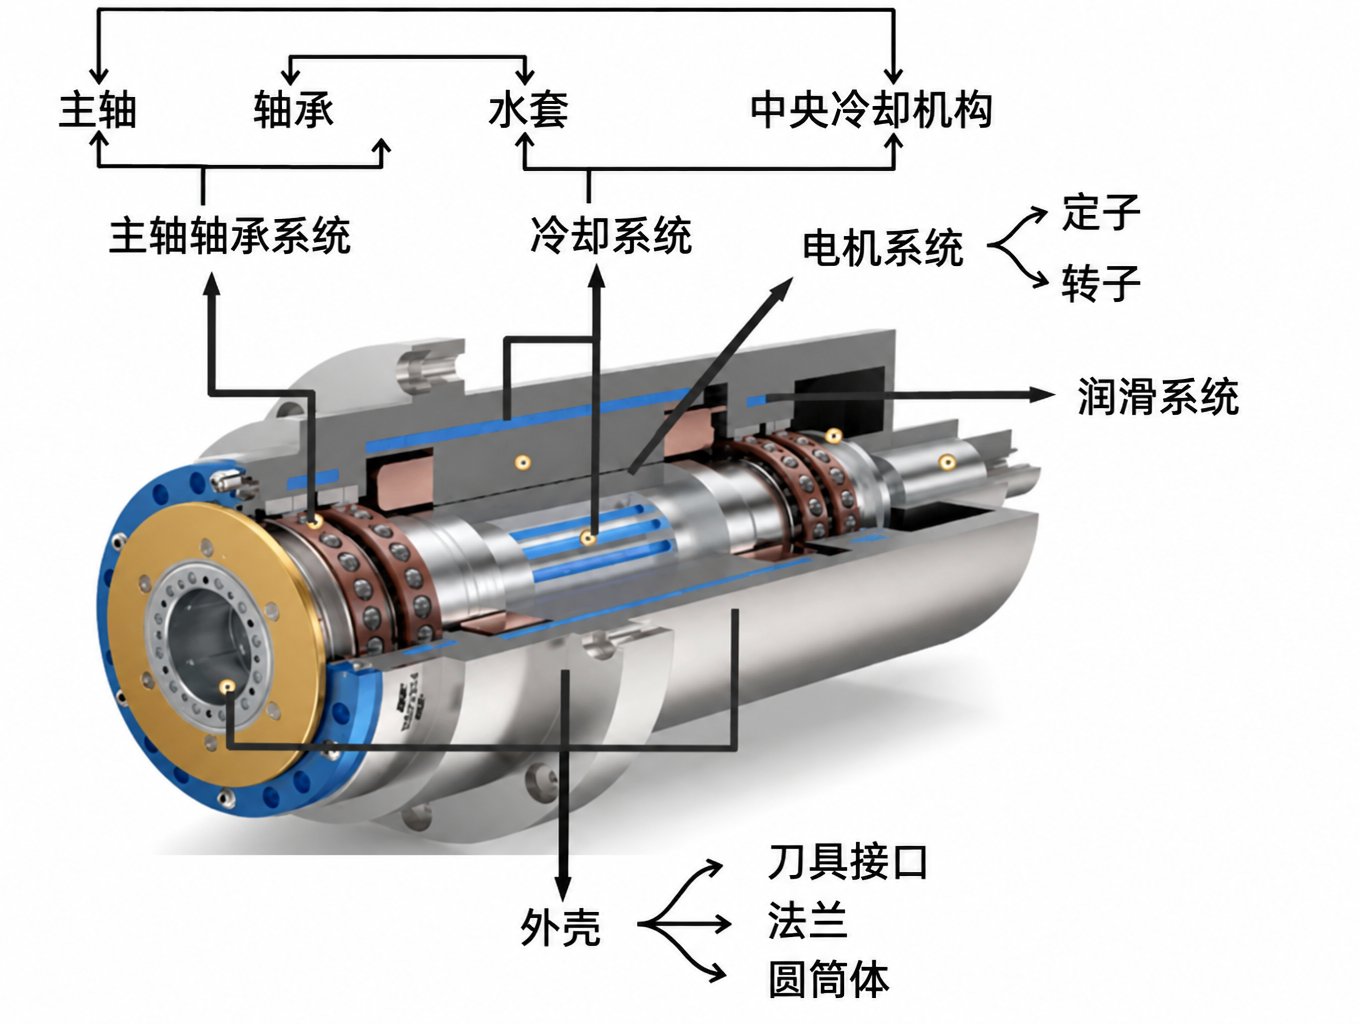
链条走到最底层,就是我们要说的这一环。
设备要接大型压铸件和高精度模具这两类活,最终都得回答同一个问题:主轴行不行?
难在哪?难在这类活是"粗加工大余量 + 精加工复杂曲面"混在同一根轴上:
粗加工模具钢——要大扭矩、要刚性,吃刀不能闷、不能颤。
精加工型腔曲面——要高转速下的低振动,动平衡差一点,Ra0.05 微米的镜面就和你没关系。
一干十几二十个小时——热漂移得全程压住,开头和结尾的尺寸,得是同一个尺寸。
|
刚性 大余量吃刀 不能闷、不能颤 |
振动 高转速低振动 决定镜面质量 |
热稳定 长时连续加工 首尾尺寸一致 |
刚性、振动、热稳定,
三件事必须同时成立。
过去这三件事可以分给几十台机床、几十道工序慢慢解决;现在,全部压在了一根轴上。承担这类混合工况的水冷主轴,通常在冷却与精度保持上投入更多,就是为了同时满足这三件事。
这就是"难度搬家"的终点站。
06 复杂度不会消失,只会转移
这两年大家总说制造业在"降本"。但站在链条内部看,降本的真相从来不是把活变简单——
是把复杂度,搬了个位置。
表 6.1 复杂度在链条上的转移对照
|
环节 |
省掉了什么 |
接过了什么 |
|
整车厂 |
焊点、工序、零件数量 |
单个零件的尺寸与型面难度 |
|
模具厂 |
小件、简单型腔 |
超大尺寸下的精度与刚性 |
|
设备厂 |
多次装夹、人工找正 |
一次装夹、五轴联动、热稳定 |
|
部件厂 |
短周期交付压力 |
长周期验证与一致性负担 |
链条上每个人都觉得自己更累了,但整条链的效率,确实在提高。
产业升级不让任何人轻松,
它只是让复杂度,
向更能承载它的环节转移。
而谁愿意长期承载这个复杂度,谁就慢慢拿到这条链上的定价权。
写在最后
我们做主轴的,对这一点感受特别直接——整车厂把 74 个零件合成 1 个的那一天起,那些消失零件上的误差压力,最终都会顺着模具、顺着机床,传到我们这样做主轴的人手里。
所以天一这些年死磕的就那三件事:刚性、热管理、精度保持。
天一精密 · 同批出厂验证口径
|
500h 连续运转测试 |
15°C 温升控制以内 |
3μm 整机形变控制 |
不是为了参数表好看,是因为我们清楚——难度搬不走,只能有人接住。
注:以上为天一同批出厂验证口径(带载条件下测得),对应产品线与完整检测记录可参见水冷主轴、ER 主轴产品页。
零件可以越做越少,
但总有人要把那些
"被搬走的难度",稳稳接住。
如果您正在为大型件加工、模具加工选型ER 主轴、水冷主轴或其他高速主轴电机,想了解刚性、振动与热稳定方面的具体口径,欢迎致电 0769-82786588 与我们的技术团队交流。
相关产品
· 高速主轴电机
· 风冷高速电机
· 水冷主轴
· ER 主轴
-End-
来源:广东天一精密机电有限公司官网(www.typt.cn)
编辑:天一精密技术编辑部
声明:本文为天一精密原创内容,转载请注明出处;行业数据摘自公开报道,仅作量级参考;涉及企业名为公开事实陈述,不作评价;本文不构成投资建议
技术咨询:0769-82786588


