
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
400Hz 变频器为什么能把
电主轴驱动到 24000 转?
一个公式算清频率和转速的关系。3 个参数算明白——但"算得出来"和"转得稳"之间,隔着三道坎。
编者按:电主轴的转速公式,初中物理就能看懂:n = 60 × f ÷ p。400Hz 配 2 极电主轴,理论值 24000 转。但"纸上算得出来"和"现场转得稳",中间隔着轴承极限、动平衡和热管理三道坎。本文把这个公式讲透,并讲清变频器选型最容易踩的 3 个坑。
主要内容
01 先算账:电网 50Hz,天花板只有 3000 转
02 一张表看懂:频率 → 极数 → 转速
03 为什么偏偏是 400Hz?
04 算得出来 ≠ 转得稳:3 道技术门槛
05 变频器选型:不是所有 400Hz 都能配电主轴
06 一个真实排障:350 小时烧一批轴承,元凶藏在电缆里
最后说两句 公式算明白是理论,参数匹配好才是工程
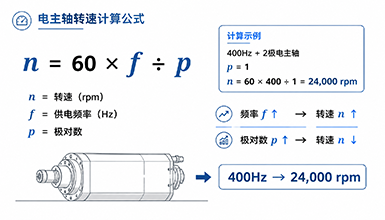
电主轴的转速公式,初中物理就能看懂:
转速 n = 60 × 频率 f ÷ 极对数 p
400Hz 配 2 极电主轴,理论值就是24000 转。
但"纸上算得出来"和"现场转得稳",中间隔着轴承极限、动平衡和热管理三道坎。今天把这个公式讲透,顺便说说为什么很多车间的电主轴,是被变频器"配坏"的。
— 1 —
01 先算账:电网 50Hz,天花板只有 3000 转
我国工业电网标准频率是50Hz。就算用结构最简单的 2 极电机(p=1),接上电网理论极限也只有:
n = 60 × 50 ÷ 1 = 3000 rpm
异步电机还有转差率,实际往往只有 2900 转左右。想破万转甚至几万转,只有一个办法——用高频变频器把供电频率提上去。
— 2 —
02 一张表看懂:频率 → 极数 → 转速
把频率、极数、转速放在一张表里,差异一目了然。
|
供电频率 |
电机极数 |
理论转速 |
典型应用 |
|
50Hz(电网) |
2 极 |
3,000 rpm |
风机、老式水泵 |
|
50Hz(电网) |
4 极 |
1,500 rpm |
传统数控车床主轴电机 |
|
200Hz |
2 极 |
12,000 rpm |
木工雕刻机、中速铣削头 |
|
400Hz |
2 极 |
24,000 rpm |
3C 高光、精密模具电主轴 |
|
400Hz |
4 极 |
12,000 rpm |
大扭矩模具重切削电主轴 |
|
600Hz |
2 极 |
36,000 rpm |
PCB 微孔钻孔、超高光雕铣 |
重点关注:400Hz + 2 极 = 24000 rpm 正好落在 3C 铝合金高光、精密模具的高速水冷电主轴最佳工艺区间,是工业界事实上的"黄金组合"。
— 3 —
03 为什么偏偏是 400Hz?
既然频率越高转得越快,为什么不直接上 1000Hz 跑 60000 转?
因为 400Hz 是工业界在"转速需求"和"物理极限"之间找到的黄金平衡点:
1. 切削工艺卡在这
3C 铝合金高光、模具精密铣削用的硬质合金微径铣刀,最佳切削线速度正好对应 20000~30000 rpm——24000 转(400Hz)刚好落在最佳工艺区间里。
2. 极数分工
2 极电主轴在 400Hz 下跑 24000 转,走"高转速高光洁度"的轻切削路线;4 极跑 12000 转,相同电磁体积下低速扭矩翻倍,走"大吃刀量高刚性"的重切削路线。
— 4 —
04 算得出来 ≠ 转得稳:3 道技术门槛
门槛 1:轴承极限(DN 值)
轴承有个极限指标叫 DN 值(内径 mm × 转速 rpm)。传统钢制轴承极限普遍在 150 万~200 万,24000 转下轴径稍大,钢球就会被离心力瞬间烧毁。高速电主轴必须上氮化硅陶瓷球轴承,DN 值能到 250 万以上。
门槛 2:动平衡(G1.0 / G0.4 级)
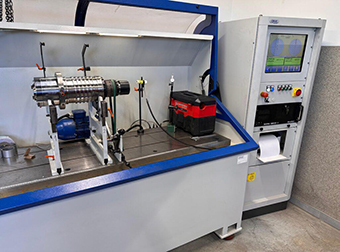
转速翻倍,离心力按平方增长。24000 转下,转子上哪怕 1 微米的偏心,产生的离心力都足够让主轴剧烈抖动、工件表面全是刀纹。所以高速电主轴出厂前必须做多平面动平衡校对,等级要求 G1.0 甚至 G0.4。
门槛 3:热管理——铁损激增 8~10 倍
电机铁芯损耗和频率的 1.3~2 次方成正比。频率从 50Hz 提到 400Hz,铁损直接激增8~10 倍,散热跟不上,电机内部温度瞬间破 100°C——绝缘退化、永磁体退磁。
这也是高速电主轴必须强制水冷的根本原因。以天一精密(TYPT)高速水冷电主轴为例:500 小时连续负载测试中,通过流道重构设计,24000 rpm 运行下温升控制在15°C 以内,轴向热变形锁定在3 微米以内。
— 5 —
05 变频器选型:不是所有 400Hz 都能配电主轴
很多车间主管觉得"买台写着 400Hz 的通用变频器接上就能跑"——这是最容易踩的坑。
误区 1:"输出频率能到 400Hz 就行"
还得看额定电流和载波频率。高速电主轴漏感小、阻抗低,载波频率太低(低于 8kHz)输出波形畸变、发热猛增;太高又加大变频器自身发热和电机绝缘压力。经验值:8~12kHz。
误区 2:"V/f 控制够用了"
V/f 只管频率不管磁场,高速或负载突变时容易低速扭矩不足、高速失步跳闸。驱动高速电主轴必须用矢量控制(FOC/SVC),微秒级电流响应,恒扭矩和恒功率区间才能平稳切换。
误区 3:"变频器和电主轴随意配"
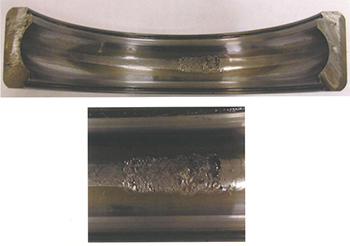
高频变频器输出的是高 dV/dt 的 PWM 脉冲波。阻抗不匹配、电缆过长又没屏蔽,电缆端会产生反射尖峰电压——轻则击穿主轴绝缘,重则尖峰电流穿过轴承形成"轴电流",滚道上蚀出点蚀坑,几百小时就把轴承精度毁掉。
— 6 —
06 一个真实排障:350 小时烧一批轴承,元凶藏在电缆里
一家 3C 零件加工厂,一批 24000 rpm 水冷电主轴配了某品牌通用变频器——V/f 模式,没加输出滤波器。刚上机一切正常,运行约350 小时后,多台主轴相继异响,表面刀纹变粗,轴承提前报废。
技术工程师到场,示波器抓电机端电压:电缆较长,电机端产生了高达800V 的高频电压尖峰。拆解报废轴承,滚道上轴电流电腐蚀痕迹清晰可见。
三步解决:
① 控制模式升级为矢量控制(FOC);
② 载波频率调到10kHz,输出端加装 dV/dt 滤波器;
③ 电缆超 10 米的机台全部补装。
调整后批量运行超2000 小时无电腐蚀异响,轴承寿命恢复正常,单线省下数万元换轴损失。
|
指标 |
电压尖峰 |
轴承寿命 |
控制方案 |
单线节省 |
|
改造前(V/f + 无滤波) |
800V |
350h 后报废 |
V/f 控制 |
— |
|
改造后(FOC + dV/dt) |
<500V |
2000h+ 稳定 |
FOC + 10kHz |
数万元 |
轴承异响不一定是轴承的锅——可能是变频器和电缆在"电"它。这个案例,值得每个跑高频的车间存下来。
— 7 —
最后说两句 公式算明白是理论,参数匹配好才是工程
400Hz 变频器和 24000 转电主轴是精密加工的黄金搭档,
但动平衡、散热、电磁匹配这三关,一关都省不掉。
如果您的车间正在做电主轴与变频器匹配调试,欢迎联系我们:
天一精密 · 联系电话:0769-82786588
相关推荐 延伸阅读
■ 高速主轴电机系列
■ 风冷高速电机系列
■ 水冷主轴系列
■ ER 主轴
- End -


