
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
电主轴怎么和铣刀连?
选错刀柄接口,精度直接报废
电主轴和铣刀之间隔着一个刀柄。3 种接口怎么选?选错轻则刀纹,重则飞刀。
编者按:电主轴和铣刀之间,隔着一个极其关键的中间件——刀柄(Tool Holder)。一个合格的刀柄接口,要同时满足四件事:高强度夹紧、微米级重复定位、高效传扭、极限转速下的动平衡。本文把 HSK / BT / ER 三种主流接口讲透,并给出场景选型表与 3 个常见误区。
主要内容
01 HSK:高速高精度的首选
02 BT:传统重切削的王者
03 ER 弹簧夹头:灵活经济的简易接口
04 一张表看懂:什么场景用什么接口
05 3 个选型误区,踩一个亏一次
06 一个真实排障:波纹坏了 15% 的料,根因在接口
最后说两句 纽带接不对,精度发挥不出来
“电主轴前面能不能直接钻个孔,把铣刀拧上去?”
第一次接触的人,十个有八个问过这个问题。
答案是:绝对不行。
铣刀直接固定在主轴上,磨损换刀时整根主轴跟着报废;而且几万转的高速下,刀具哪怕只有一点点偏心,离心力都会被放大到可怕的程度。
电主轴和铣刀之间,隔着一个极其关键的中间件——刀柄(Tool Holder)。
|
角色 |
电主轴 |
刀柄 |
铣刀 |
|
类比 |
手腕 |
指关节 |
手指 |
|
职能 |
高转速与动力 |
微米级定位和锁紧 |
直接接触工件切削 |
一个合格的刀柄接口,要同时满足四件事:高强度夹紧、微米级重复定位、高效传扭、极限转速下的动平衡。三种主流接口,各有各的脾气。
— 1 —
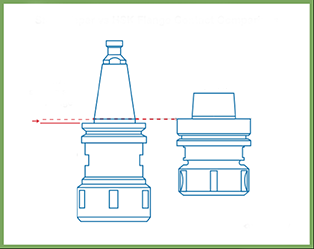
01 HSK:高速高精度的首选
空心短锥,1:10 短锥度,实现“锥面+端面”双面定位。内部拉爪拉紧时,空心锥柄微量膨胀,让刀柄端面和主轴端面紧紧贴合。
它最妙的一点:转速越高,离心力反而让锥柄贴得越紧,绝不会产生间隙。所以它是 3 万 rpm 以上超高速加工、3C 高光和精密模具的标配。
优点:
■ 双面定位,重复定位精度 2~5 μm
■ 高速下越转越紧,无间隙、无震纹
■ 支持 ATC 自动换刀,适配加工中心
短板:
■ 制造工艺复杂,刀柄成本高
■ 空心薄壁锥柄,低速抗扭刚性不如实心 BT
— 2 —
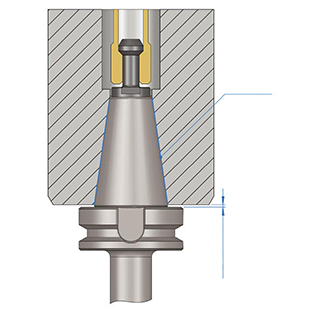
02 BT:传统重切削的王者
7:24 大锥度实心设计,靠拉钉向上拉紧,是单面接触(只靠锥面定位)。
锥度大、实心、刚性极强,抗冲击好——低速大扭矩、钢件铸铁重切削是它的主场。
优点:
■ 大锥度实心,刚性强、抗冲击
■ 低速大扭矩场景首选,重切削不震刀
■ 结构成熟,配套刀柄最全、单价低
短板:
■ 转速一高(通常超 8000~10000 rpm),主轴锥孔受离心力膨胀变大
■ 实心 BT 刀柄不膨胀,锥面就出现间隙——锥面松动、振纹跟着来
■ 不适合 20000 rpm 以上的高速主轴
— 3 —
03 ER 弹簧夹头:灵活经济的简易接口
螺母挤压带纵向开槽的弹性钢夹头,内孔收缩抱紧铣刀直柄。
夹持范围广——一根夹头能兼容不同柄径的铣刀,结构简单、成本极低。小型雕铣机、PCB 钻孔机、手持雕刻头都爱用它。
优点:
■ 一根夹头兼容多规格柄径,换刀成本极低
■ 结构简单,普及度最高,便宜
■ 适合广告雕铣、木工、PCB 钻孔等轻量场景
短板:
■ 多重机械件装配,径向跳动 0.01~0.02 mm,比 HSK 差 5~10 倍
■ 铝合金高光边、镜面加工慎用,10 μm 跳动会留下明显锯齿光纹
— 4 —
04 一张表看懂:什么场景用什么接口
不同加工场景,最优解不同。下表是常见场景的推荐接口。
|
加工场景 |
推荐接口 |
核心原因 |
|
3C 电子 / 铝合金高光 |
HSK-E / HSK-F |
双面定位,3 万-6 万 rpm 离心力下无间隙无震纹 |
|
精密模具 / 复杂曲面 |
HSK-A / HSK-E |
高转速高同轴度,支持 ATC 换刀 |
|
重型车削 / 钢件重切 |
BT40 / BT50 |
大锥度刚性强,低速大扭矩抗冲击 |
|
广告雕铣 / 木材亚克力 |
ER 夹头 / ISO 系列 |
夹持范围大,换刀成本极低 |
|
PCB 钻孔 / 高速微孔 |
直夹式 / 气动小接口 |
8 万 rpm 以上极限转速,极致轻量化 |
选型提示:高速高精场景优先 HSK,低速重切削场景选 BT,普通雕铣/广告/木工用 ER 弹簧夹头,PCB/微孔选直夹式。
— 5 —
05 3 个选型误区,踩一个亏一次
误区 1:“BT 通用,什么场景都能用”
BT 在 8000 rpm 以下的传统加工中心确实香。但把 BT30 硬用到 20000 rpm 以上的高速主轴上,主轴锥孔在离心力下膨胀,BT 刀柄会被“越拉越深”——轴向尺寸飘移,甚至锥面打滑刮伤主轴锥孔。
误区 2:“HSK 一定比 BT 好”
HSK 赢在高速高精度,但低速大吃刀量重切削(粗铣大型铸铁件)时,HSK 空心薄壁锥柄的抗扭刚性反而不如实心粗壮的 BT50。重切削选 BT50,才不震刀。
误区 3:“夹头精度差不多就行”
差得非常多。普通 ER 夹头径跳 0.01~0.02 mm(10~20 μm),高精度 HSK 能到 0.002~0.005 mm(2~5 μm)。铝合金高光边加工里,10 μm 跳动就会留下明显的锯齿状光纹。
— 6 —
06 一个真实排障:波纹坏了 15% 的料,根因在接口
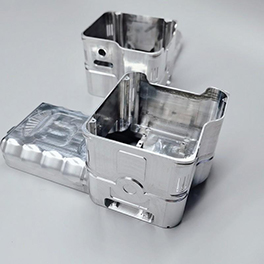
一家 3C 零部件厂,用标称 24000 rpm 的高速主轴配 BT30 刀柄加工铝合金中框,高速铣削时工件表面频繁出现周期性波纹,坏料率高达 15%——换刀具也解决不了。
技术团队到厂排查,根因锁定在刀柄接口匹配:BT30 刀柄在 24000 rpm 下,离心力让主轴锥孔微量膨胀,产生单面微隙,刀具剧烈微振。
解决方案:把主轴接口升级为双面贴合的HSK-E32。更换后,效果如下:
|
指标 |
粗糙度 Ra |
刀尖径跳 |
良品率 |
回本周期 |
|
BT30 @ 24000rpm(改造前) |
波纹明显 |
微米级以上 |
85% |
— |
|
HSK-E32(改造后) |
0.4(光镜面) |
1.5 μm 以内 |
99.2% |
2 个月 |
波纹坏料不是刀具的锅,是接口在高速下“松了”——这个案例,值得每个跑高速的人存下来。
— 7 —
最后说两句 纽带接不对,精度发挥不出来
电主轴是动力,铣刀是利刃,
刀柄接口是连接两者的“纽带”。
搞懂接口的物理特性,电主轴的极限精度才发挥得出来。
如果您的车间正在做设备改造或接口升级,欢迎联系我们:
天一精密 · 联系电话:0769-82786588
相关推荐 延伸阅读
■ 高速主轴电机系列
■ 风冷高速电机系列
■ 水冷主轴系列
■ ER 主轴
- End -
来源:东莞市天一精密机电有限公司
编辑:天一精密内容中心
版权声明:本文版权归天一精密所有,转载请注明出处。
联系电话:0769-82786588


