
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
每天上工,头几个工件尺寸总偏小?
——主轴的"热身曲线",采购前就能测出来
编者按:每班开工的头几件活尺寸偏小,查刀具、查程序、查操作工都找不到原因——问题多半出在电主轴还没"热身"完。热误差是机床误差里"活的"那一块,却完全可以自己测量、自己管理。本文给出零门槛的"热签名"测量方法、分档升速的预热思路,以及采购谈判时可以写进技术协议的两条要约项,供选型与用机参考。
主要内容
01 机床误差里最大的一块,藏在温度里
02 热从哪来,轴为什么会"往前伸"
03 一根检验棒,自己就能测出"热身曲线"
04 预热不是"开起来转一会儿"那么简单
05 选错热管理,损失是按班制放大的
06 什么工况,把热管理的权重调多高
07 谈价格之前,先把两条写进技术协议
很多车间都遇到过这个怪事:
每班开工的头几件活,尺寸总是偏小,返修或者报废;从第四件左右开始,又一切正常。
|
查刀具 |
查程序 |
查操作工 |
|
没问题 |
没问题 |
还是那个人 |
问题多半出在一个看不见的地方——主轴还没"热身"完。
01 机床误差里最大的一块,藏在温度里
机床的加工误差,大致能拆成三块:
|
结构误差 |
运动链误差 |
热误差 |
|
"死的",出厂什么样就是什么样 |
"死的",好测也好补 |
"活的"——随运转时间连续演变,单次测量抓不到它 |
而它占的分量并不小。行业公开研究给出的量级参考是:
|
热误差约占机床总误差 |
万转级主轴轴向热伸长 |
|
40% ~ 70% |
几十微米量级 |
以上为行业公开研究的量级参考,具体数值以实测为准
几十微米什么概念?一批公差 ±0.01mm 的活,热伸长就足以把它从合格干到超差。冷机状态下的头几件活,就废在这上面。
02 热从哪来,轴为什么会"往前伸"
要对付它,先得看懂它。
|
源头一 · 电机 |
源头二 · 轴承 |
|
高速电主轴的电机藏在主轴内部,电能转换的损耗直接变成热。 |
高速运转下摩擦生热,转速越高,发热增长得比转速本身还快。 |
两股热闷在同一个壳体里,温度一路往上爬。
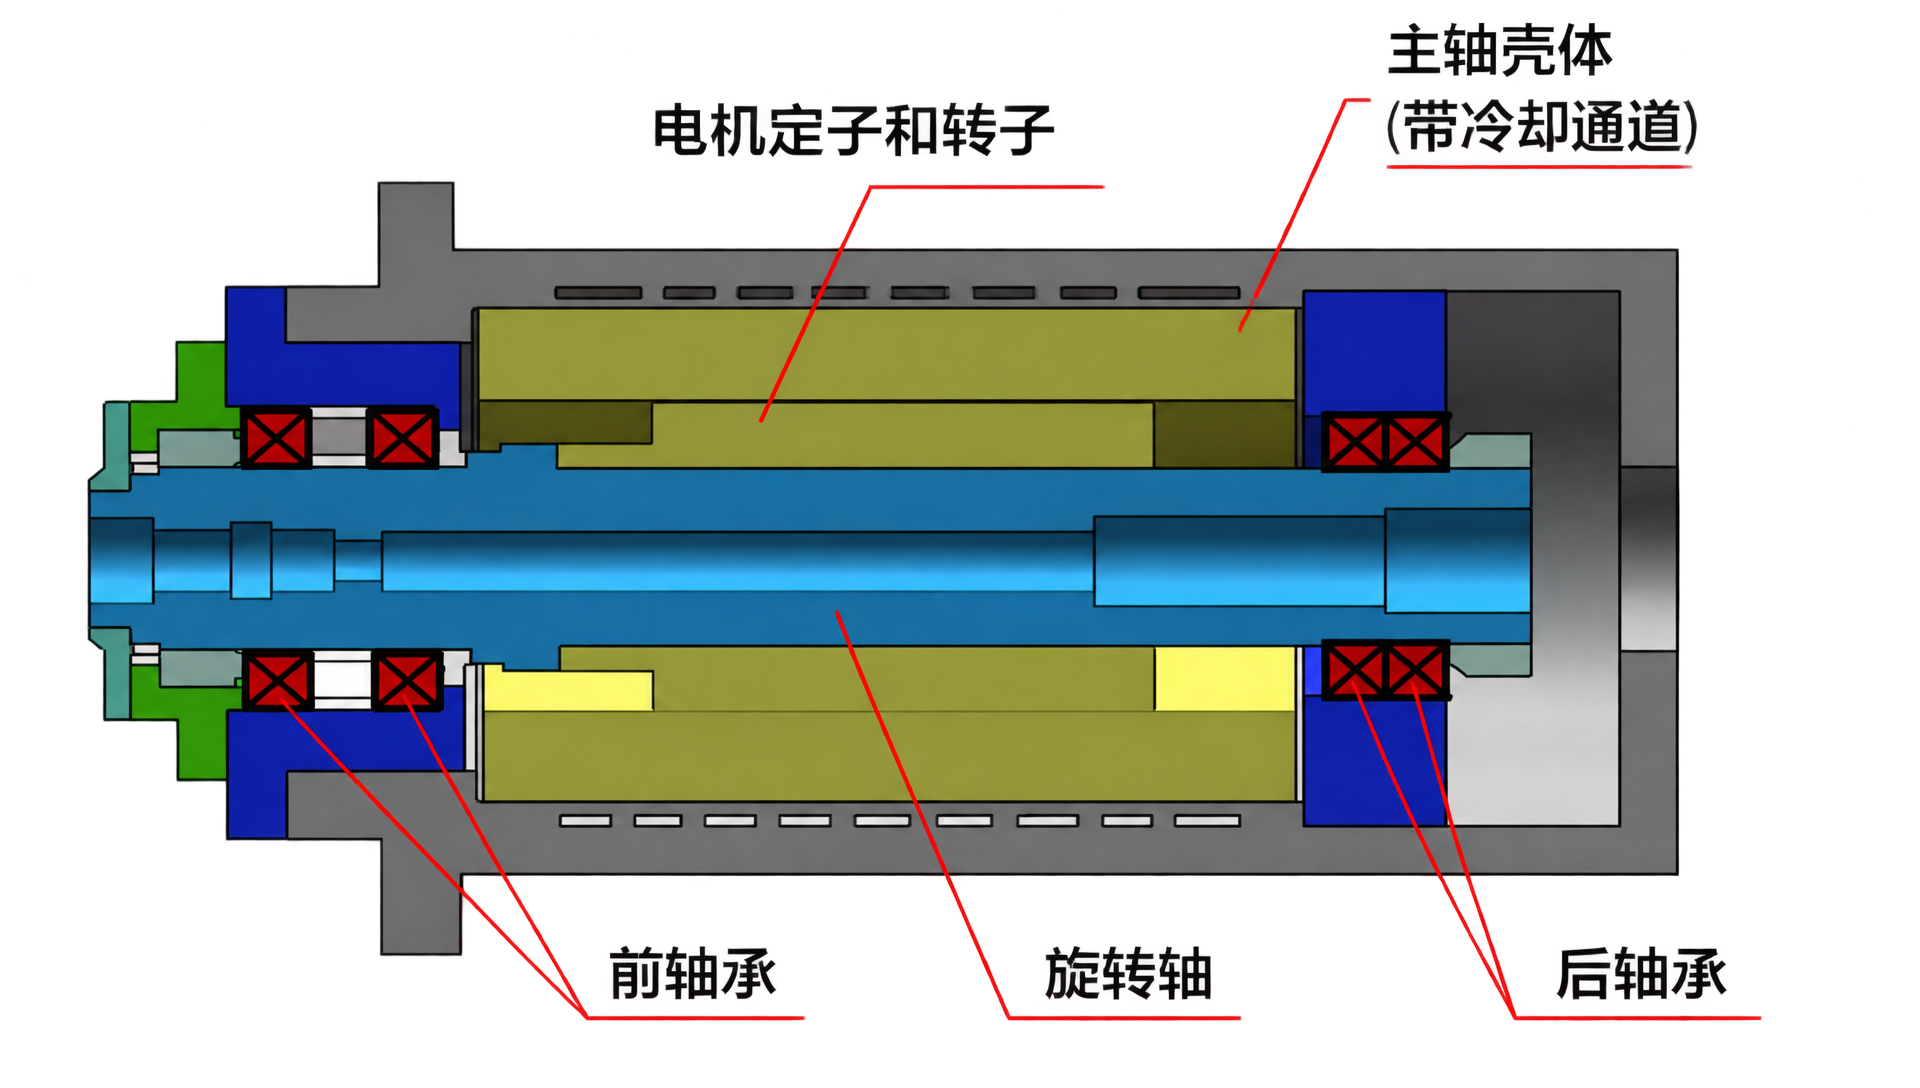
热为什么会变成尺寸偏差?金属热胀冷缩。轴芯、轴承、套筒都是金属,温度一升,各个部位都要膨胀——但膨胀量不一样:靠近热源的部位胀得多,远离热源的部位胀得少,原本调好的配合关系就这样被温度"拧"变了形。
反应到刀尖上,最明显的是轴向(Z 向)的往前伸:轴芯受热变长,刀具刀尖的位置跟着往前顶。工件 Z 向尺寸,就这么一点一点被"顶"小了。
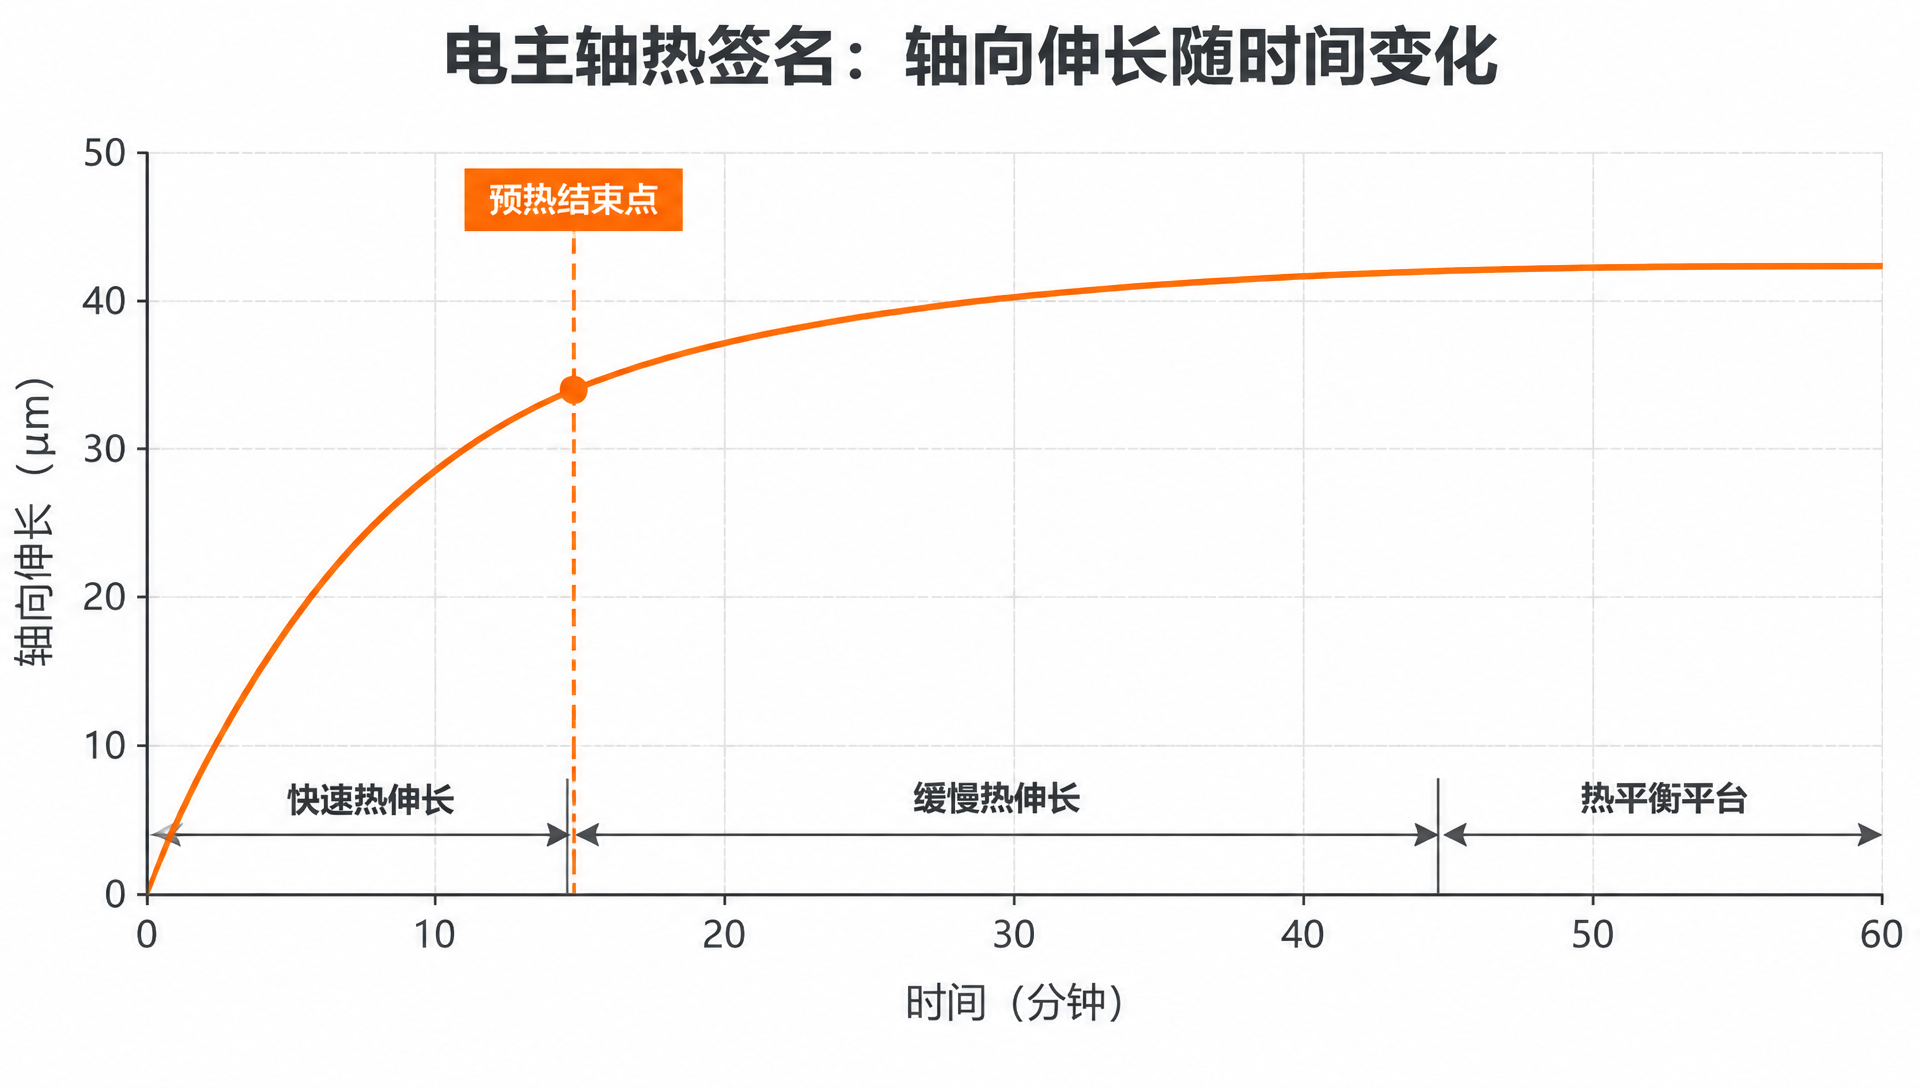
关键是非线性:热伸长的典型爬坡形态
|
开机头十几二十分钟 爬得最猛 |
→ |
之后 越来越缓 |
→ |
发热散热打平 热平衡稳住 |
靠操作工凭经验"手动补一刀",永远补不平一条曲线——你补的是此刻的,它马上又变了。
03 一根检验棒,自己就能测出"热身曲线"
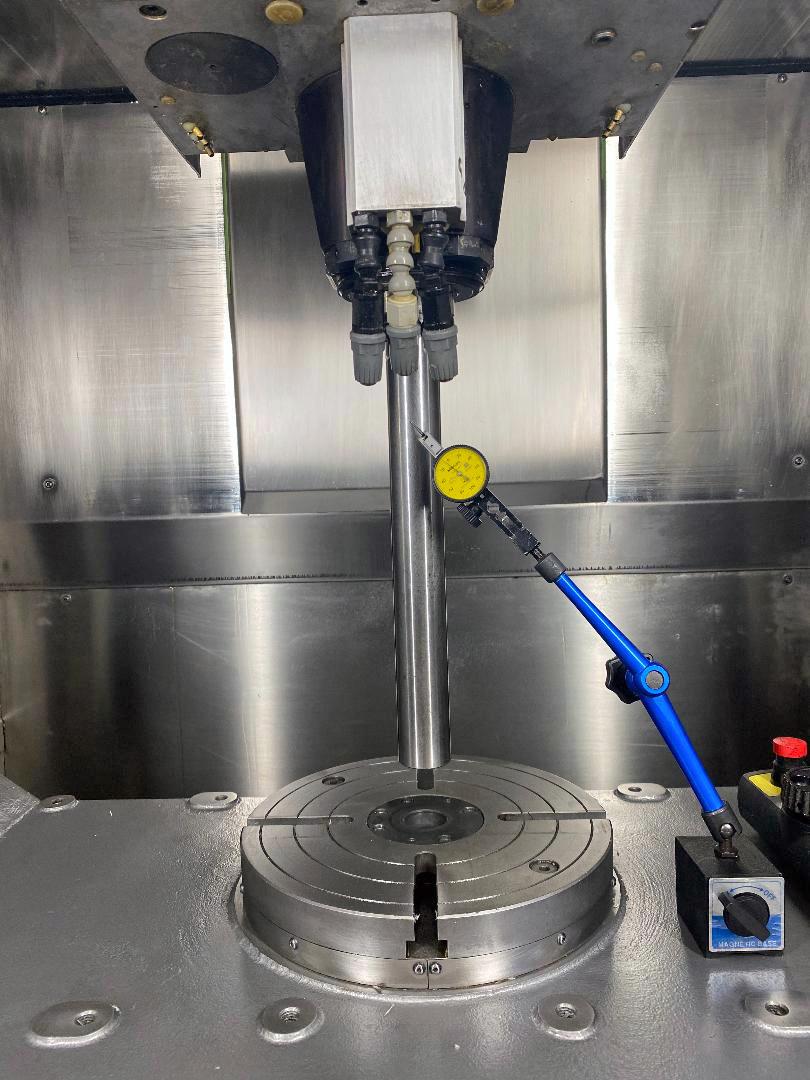
这条曲线不用等高速主轴电机供应商给数据,自己就能测。方法零门槛:
1 在主轴锥孔里装一根检验棒
2 千分表打在检验棒端面,测轴向(Z 向)
3 开机,按正常生产转速空跑
4 每 5 分钟记一次读数,记满一小时
5 把读数连成线——那条曲线,就是这台设备的"热签名"
测出来的热签名,至少有三个用处:
用处一 · 定预热时间
曲线第几分钟进入平台期,预热就排到第几分钟。不猜、不凭感觉,排产有了硬依据。
用处二 · 验收新设备
新机床进厂,先跑一遍热签名再签收。爬坡段总共伸多少、多久能稳住,当场见分晓——这比验收单上的静态精度更接近你日后的真实生产。
用处三 · 给老设备做体检
同一台设备,今年跑一次、明年跑一次,两条曲线叠在一起看。曲线形状变了、平台期推迟了,往往是轴承状态、冷却系统走下坡路的早期信号。
04 预热不是"开起来转一会儿"那么简单
知道曲线长什么样,预热才能预到点子上。车间里常见的"开机空转五分钟就算预热",多半是没用的——曲线还在爬坡段的一半,你就开始干了。
像样一点的预热程序,思路是分档升速:
|
低转速 温和热起来 |
→ |
升到 中间档 |
→ |
生产 转速 |
→ |
进入平台期 再开工 |
档位和时间没有放之四海皆准的数。
你家的曲线,只有你自己测出来的那条才算数。
这也是为什么热签名要测在"正常生产转速"下:预热程序的所有参数,都得围着它定。
05 选错热管理,损失是按班制放大的
热管理没选对,机床不会当场坏给你看。
它坏的方式是"每班头几件偏小"——天天发生,又不算大事故,说不清该算在谁头上。
|
单班制 爬坡段每天爬 1 遍 |
→ |
两班制 每天爬 2 遍 |
→ |
三班制 废品返修跟着翻倍 |
等你发现它放大成批量尺寸漂移,设备往往已经跑了几千小时——这时候换轴的代价,远高于选轴时多问三句的成本。
这里顺便拆两个常见误区:
误区一:"我们车间是恒温的,不怕热变形。"
恒温车间管住的是环境温度,管不住主轴自己的发热。电机和轴承的热量是在主轴内部产生的,外面空调开得再足,那条爬坡曲线照样存在。恒温有用,但它不是免死金牌。
误区二:"参数表上跳动达标,精度就没问题。"
新的行业标准对主轴锥孔径向圆跳动有明确的分级要求,跳动不达标的产品在正规采购流程里本来就会被淘汰——跳动达标只是入场券,不是加分项。参数表上的精度是冷机静态精度,而你的活是在热机上干的。真正拉开差距的,是参数表上没有的那条热曲线。
06 什么工况,把热管理的权重调多高
不是所有活都要为热伸长焦虑,按工况分档看:
表 6.1 工况分档与热管理选型权重建议
|
工况 |
热伸长影响 |
选型权重建议 |
|
连续加工 / 三班倒 / 大件长工时 |
爬坡段反复出现,影响贯穿全天 |
热管理第一顺位:优先带恒温控制的冷却方案,并要求供应商提供"在你的转速与载荷下、连续运行指定小时数后的轴向热伸长量" |
|
间歇加工 / 单班制 |
低占空比摊薄了热漂移 |
权重还给转速、刚性、价格、交期;配一段分档升速的预热程序就能解决大半 |
|
干切或微量润滑 |
没有切削液带走热量,热变形全压在主轴自身热设计上 |
追问"冷却套怎么走、温度测点设在哪、是不是热平衡结构",而不是盯着标称功率 |
|
冷却液充分 |
主轴热量一部分被切削液带走 |
问清水冷主轴许可进水温度区间与冷却液温控精度——进水温度不稳,主轴自身再好也稳不住 |
|
薄板高速走刀 |
转速稳定性敏感 |
偏转速稳定性与轴系动平衡(关注动平衡等级) |
|
厚板大余量 |
扭矩与刚性敏感 |
偏扭矩与刚度 |
注:风冷高速电机与水冷主轴的散热路径不同,选型时热管理口径也要分开问。
同一根轴很难两头都占优。下单前先确定以哪一头为主,比事后抱怨"高速没劲、低速发抖"划算得多。

07 谈价格之前,先把两条写进技术协议
采购环节的收口动作,就两条。
第一条 · 把热伸长写进协议
"在约定工况下连续运行 X 小时后,主轴轴向热伸长量不超过 Y 微米。"——能签这条的供应商,手里一定有数据;签不了的,你也就知道了。
第二条 · 要批量出货的检测记录
单根样机的数据参考价值有限,批量一致性才是工艺体系成熟与否的标志。
如果谈得再深一点,还有三个追问可以带着:
· 冷却水的温控精度能做到多少?
· 温度测点设在主轴的什么位置?
· 结构上是不是按热平衡设计的?
这三个问题不写在协议里,但对方回答的流畅程度,本身就是信息。
另外送一条零成本的,今天就能用
把关键精加工排在开机一小时以后,粗加工排在前段。让精加工落在热稳定窗口里,这是不花钱就能拿到的精度。
写在最后
主轴的热伸长,
测出来是条曲线,
测不出来就是每天头几件废品。
采购时的账其实很简单:拿得到数据再谈价;拿不到,就把预算的一部分,预留给后期的预热、补偿和调试。
那根检验棒和那只千分表,车间里都有。抽一个小时,先把自家设备的热签名跑出来——很多争论,一条曲线就结束了。
如果您正在选型ER 主轴、水冷主轴或其他高速主轴电机,对热管理方案有疑问,欢迎致电 0769-82786588 与我们的技术团队交流。
相关产品
· 高速主轴电机
· 风冷高速电机
· 水冷主轴
· ER 主轴
-End-
来源:广东天一精密机电有限公司官网(www.typt.cn)
编辑:天一精密技术编辑部
声明:本文为天一精密原创内容,转载请注明出处;文中量级数据为行业公开研究参考,具体以实测为准
技术咨询:0769-82786588


