
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
AI 抢的是算力,最后抢到了一根主轴上
——算力涨、板子层数涨、孔越钻越深,一路传到最底下的那根轴上
编者按:AI 算力的新闻天天刷屏,但很少有人顺着这条线往下追——算力需求涨了,最后压在谁头上?答案有点意外:压在一根电主轴上。不是比喻,是一条真实的传导链。本文把这条链走一遍,看看终端的需求升级最后变成了主轴上的哪几项硬指标。
主要内容
01 第一级:AI 服务器把 PCB 变难了
02 第二级:孔越钻越深,设备端先扛不住
03 第三级:落到主轴上,其实就三项硬指标
04 附带的坑:转速上去之后,轴承先出问题
05 一张表看懂这条传导链
— 最后说两句 · 相关推荐
最近两年,AI 算力的新闻天天刷屏。
但很少有人顺着这条线往下追:算力需求涨了,最后压在谁头上?
答案有点意外——压在一根电主轴上。
不是比喻,是一条真实的传导链:
一条真实的传导链
|
AI 服务器 |
→ |
高多层 PCB |
→ |
钻孔 成型设备 |
→ |
电主轴 |
今天就把这条链走一遍。走完你会发现,终端那一头的每一次需求升级,最后都会变成主轴上的一项硬指标。
01 第一级:AI 服务器把 PCB 变难了
AI 服务器和传统服务器用的板子,不是一回事。
这一轮拉动的,主要是几类高难度的板:
高多层 HDI 板 高密度互连
N+N 结构的高多层板
800G / 1.6T 高速光模块用的 mSAP 类载板
这些板子共同的特点:
层数更多、板子更厚、孔更小更深。
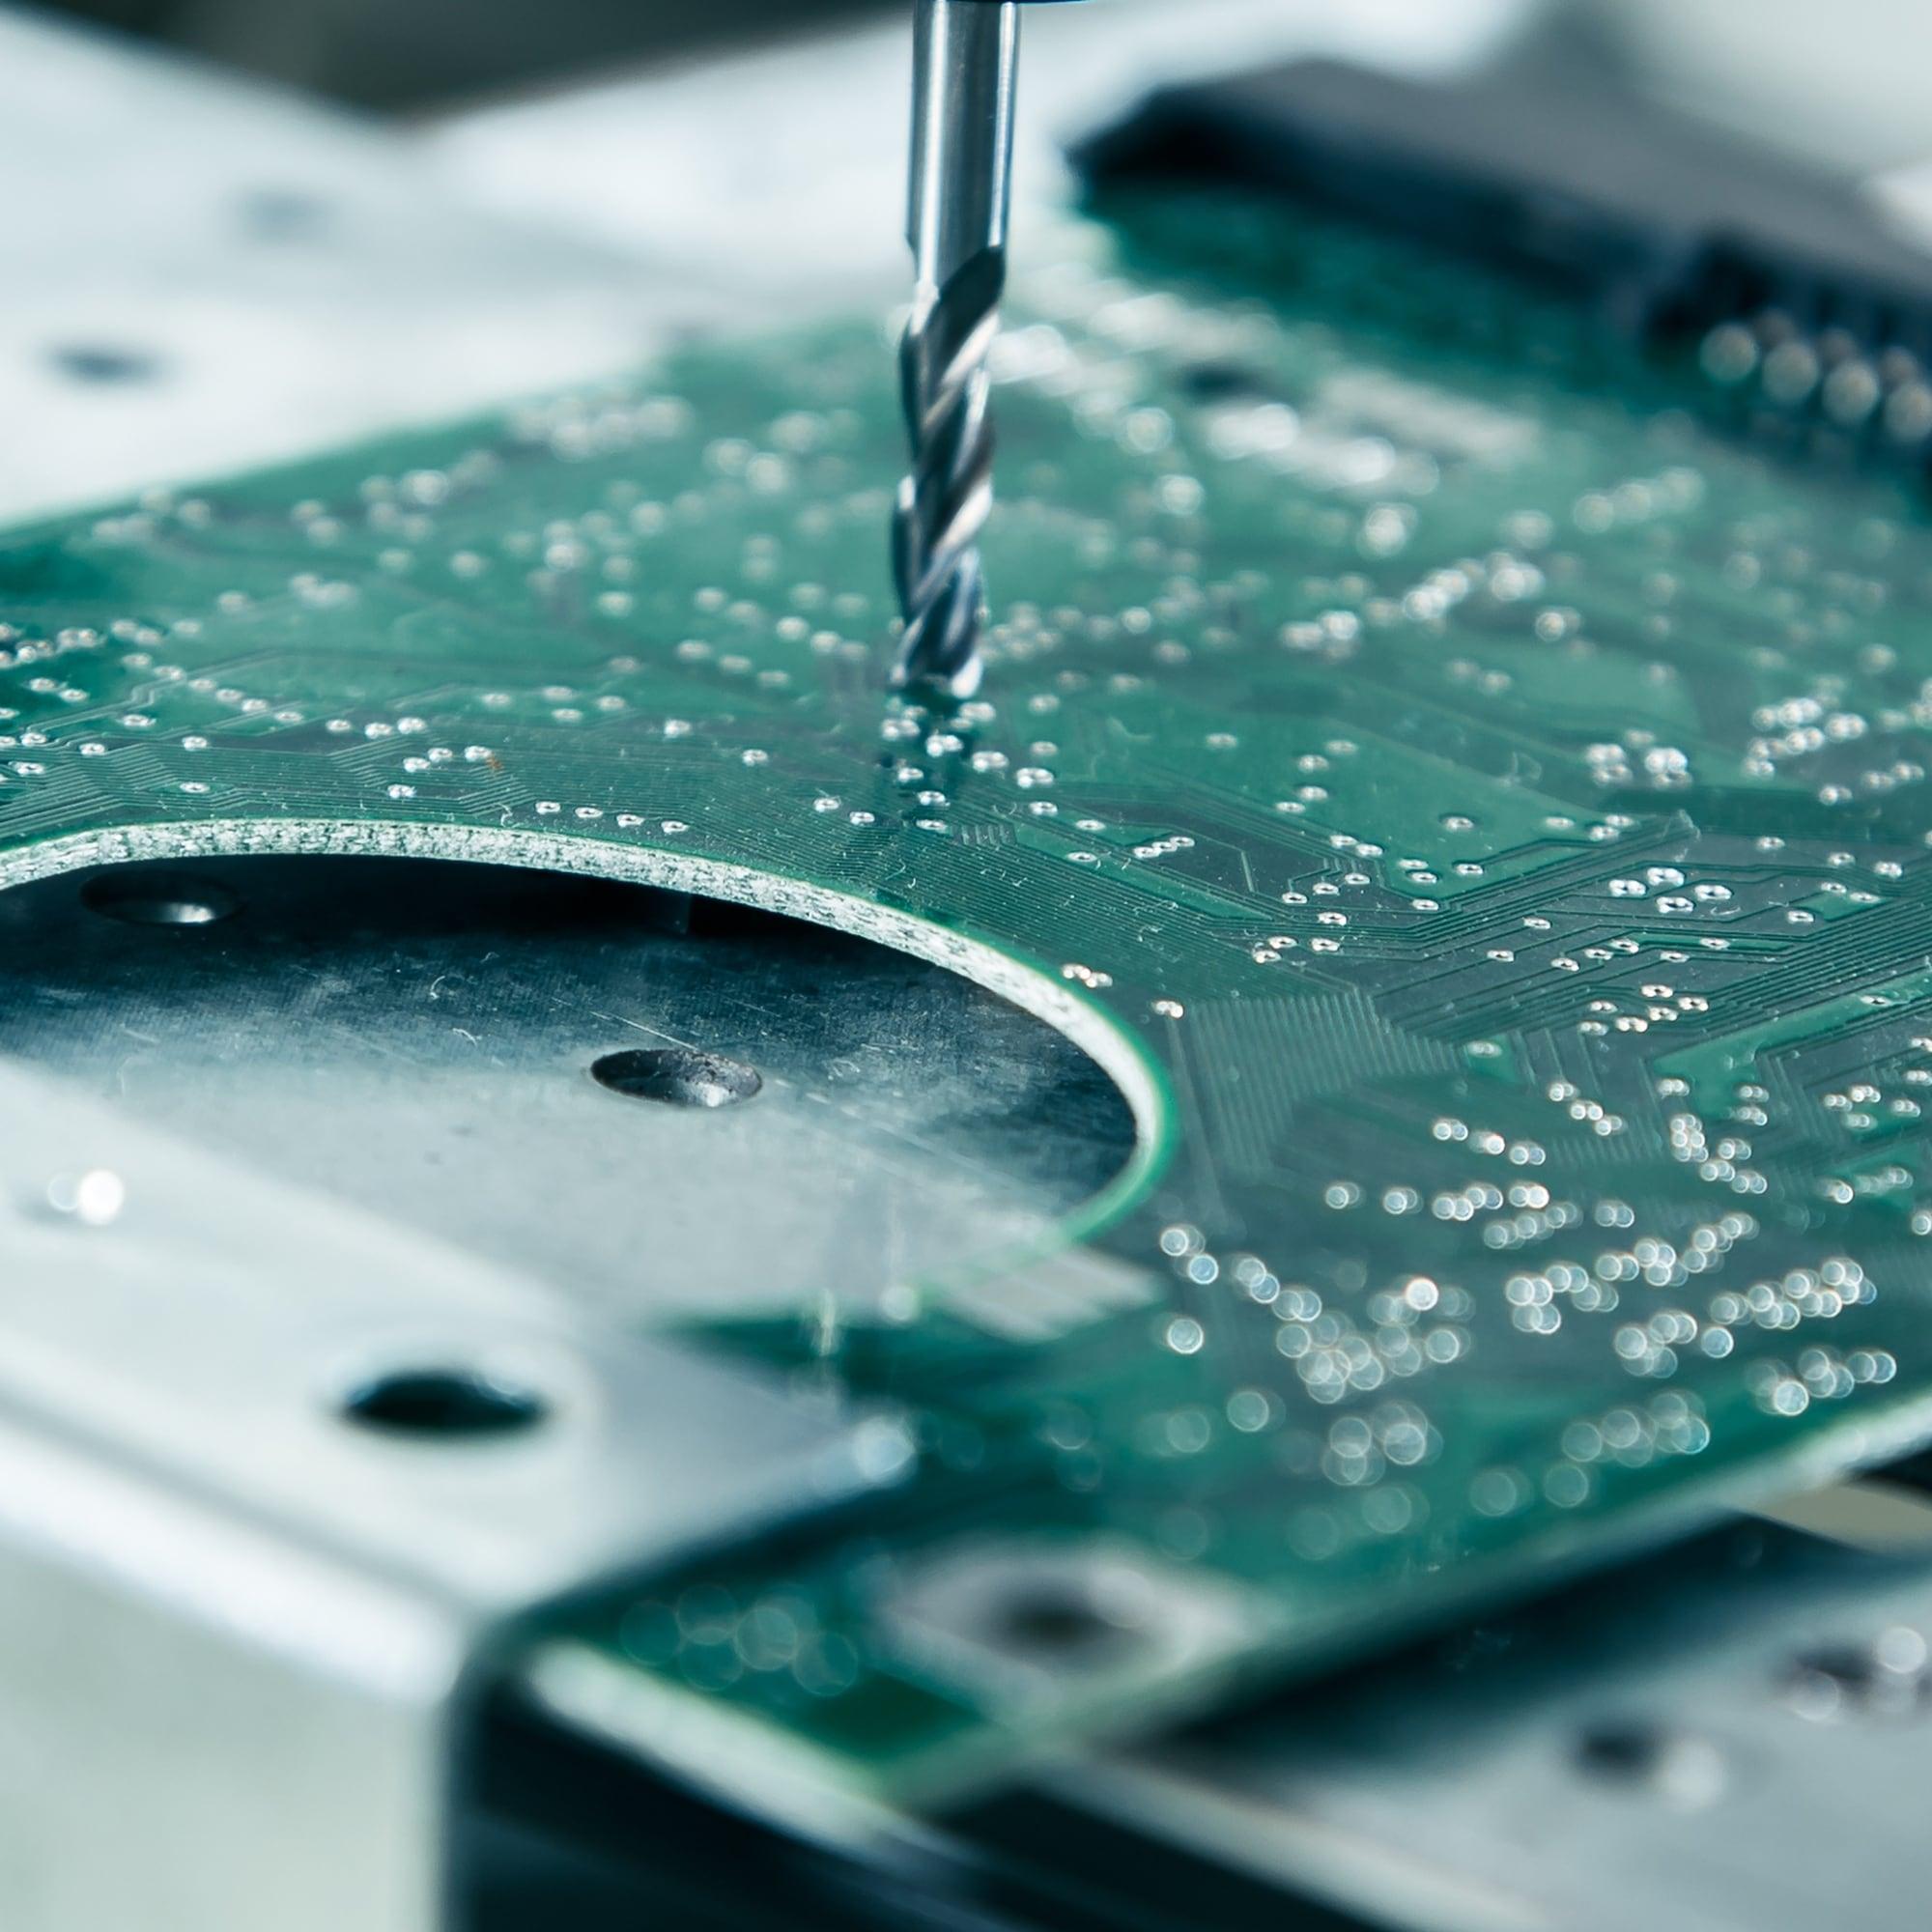
板子厚了,孔还得打得准、打得深——这就把难度直接甩给了钻孔设备。
02 第二级:孔越钻越深,设备端先扛不住
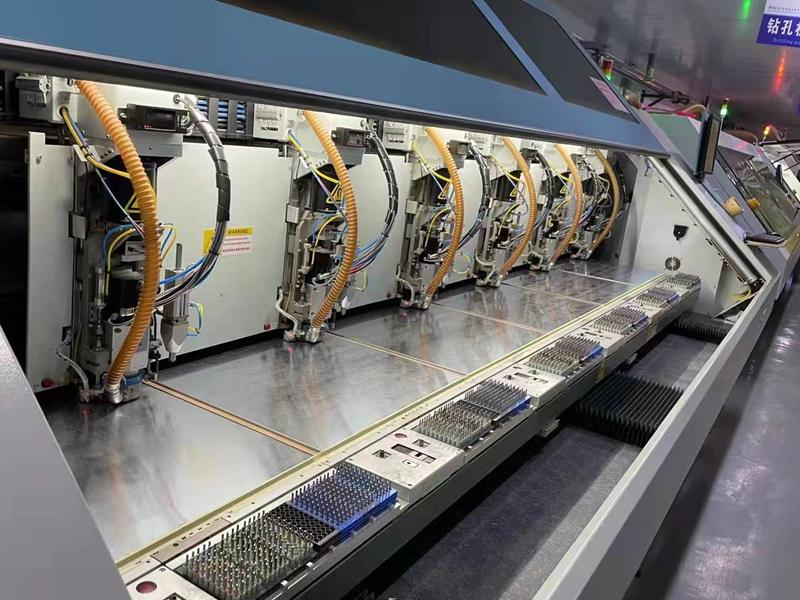
这轮扩产里,设备端的反应很直接。
以国内 PCB 钻孔设备企业为例,其公开披露的定期报告显示:
|
营业收入 49.85 亿元 同比 +109.29% |
归母净利润 9.57 亿元 同比 +263.45% |
数据来源:上市公司定期报告及投资者关系活动记录,公开可查
更重要的是它对外披露的技术方案里,有两条和主轴直接相关:
大扭力主轴机械通孔方案——支撑 31.5:1 的高厚径比通孔
升级版 3D 背钻方案——实现 0~4mil 高精度背钻量产
31.5:1 是什么意思?
孔径 0.3 mm
↓
孔深就能做到接近 10 mm
一根钻头要在这么细的孔里往下打十毫米——还要求孔壁质量、位置精度都过关。这对主轴的要求,和钻个 3:1 的浅孔完全不是一个量级。
厚径比做到这个量级,主轴选型就不能只看转速标称值了。高速主轴电机在扭矩特性、轴向刚性与连续作业能力上的差异,会直接体现在孔壁质量和钻头寿命上。
另一头,主轴厂的反应同样直接:有同行在投资者关系记录里披露,上半年 PCB 主轴的产能扩产幅度超过 100%。
设备扩产、主轴扩产,两头齐动——说明这不是单个企业的动作,是整条链在响应。
03 第三级:落到主轴上,其实就三项硬指标
孔变深、板变厚,往下压到主轴上,压的是这三项。
① 转速稳定性
钻孔是高速小切深的活儿。转速一旦波动,切削线速度跟着变,孔壁粗糙度、孔口毛刺、钻头磨损全跟着变。
孔越深,钻头在孔里待的时间越长,转速不稳带来的累积误差就越明显。
② 轴向窜动
这一项在深孔加工里尤其关键,但经常被忽略。
径向跳动影响的是“孔打得圆不圆”,轴向窜动影响的是“孔打得深不深、停在哪”——背钻要控制残桩长度,控的就是轴向。
孔深做到 10mm 量级,轴向那点窜动会被直接放大成孔深偏差。
③ 热稳定性
PCB 钻孔是长时间连续作业,一开机就是几小时不停。
主轴跑热了会热伸长——孔深方向的尺寸漂移,很多时候就是热伸长造成的。所以这类工况真正考验的不是“能转多快”,是“转了几小时之后还准不准”。
这也是为什么长时间连续加工的场景,普遍更依赖冷却能力更强的方案。水冷主轴在温升控制与热稳定性上的余量更充裕,适合这类一开几小时的工况。
04 附带的坑:转速上去之后,轴承先出问题
还有一个和“转速”绑在一起的隐患——轴承。
高速下,钢球的离心载荷会随转速的平方增长:
|
转速 × 2 |
→ |
离心载荷 × 4 |
到了某个转速区间之后,轴承的负荷就不再主要来自切削力,而是来自它自己转起来的离心力。
这时候常出现两个问题:
发热与寿命——高速工况下轴承的配置和润滑方式需要重新算,不是“换个更快的轴”就完事。
轴电流电蚀——变频驱动下,轴电流可能在轴承滚道上打出周期性的纹路(业内常称“搓板纹”),轴承异响、寿命骤降,根源却不在轴承本身。
这两类问题都不是“转速标称值”能体现出来的,但都决定主轴在高速下能不能活得久。选型时除了看转速,还要看轴承配置和驱动匹配——高速主轴电机与变频器、风冷高速电机方案在这两点的取舍上并不一样。
05 一张表看懂这条传导链
|
环节 |
发生了什么 |
关键指标 |
压到主轴上的要求 |
|
AI 服务器 |
算力升级,800G/1.6T 光模块上量 |
高多层 HDI、N+N 结构 |
— |
|
PCB 制造 |
板更厚、层数更多 |
孔径更小、孔更深 |
— |
|
钻孔/成型设备 |
深孔加工成为常态 |
厚径比(如 31.5:1 量级) |
转速稳定、轴向窜动小 |
|
电主轴 |
长时间连续高速运转 |
转速稳定性 / 轴向精度 / 热伸长 |
冷却能力与热稳定性 |
|
轴承与驱动 |
高速下的离心载荷与轴电流 |
轴承配置、绝缘或隔离方案 |
高速下的寿命与可靠性 |
最后说两句
这条链真正有意思的地方,不在于“AI 很热”,而在于它演示了一件事:
终端需求的变化,
最终都会翻译成零部件上的具体指标。
算力涨一点,板子厚一点,孔深一点——落到主轴上,就是转速稳定性、轴向窜动、热伸长这三项各被往上顶一格。
看懂这条链的价值在于:你可以从下游的需求变化,反推自己下一台设备该重点问什么。不是只看主轴标称多少转,而是问清楚它在长时间连续跑之后,还能不能保持那个精度。
ER 夹头接口的ER 主轴换刀便捷、通用性好,适合多品种小批量;长时间连续高速加工的场景,则更需要看热稳定性与轴向精度的实测口径。具体选型可拨打 0769-82786588,或访问 www.typt.cn 与在线客服沟通工况。
相关推荐
需要进一步了解产品与配套方案,可查看:
高速主轴电机系列
覆盖铣削、钻攻、雕铣等场景的高速主轴电机,转速与功率区间较宽,可选配多种刀柄接口。
风冷高速电机系列
结构紧凑、免水路的风冷高速电机,适合中低功率、场地受限或不便布管的场合。
水冷主轴系列
适合长时间连续加工的水冷主轴,温升控制与热稳定性余量更充裕。
ER 主轴产品
配 ER 夹头接口的ER 主轴,通用性好、换刀便捷,适合多品种小批量加工。
-End-
来源:天一精密机电(www.typt.cn)
编辑:天一精密品牌运营中心
版权声明:本文为天一精密原创内容,转载请注明出处并保留原文链接;文中引用的财务与技术数据来自上市公司公开定期报告及投资者关系活动记录,仅供行业趋势说明,不构成投资建议。
咨询电话:0769-82786588 | 官网:www.typt.cn


