
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
装主轴电机,螺丝拧得越紧越好?
拧错了,精度直接没了 · 附抱夹螺丝正确拧法三步
编者按:拧紧力矩是装配环节最容易被“凭手感”带过的一步。抱夹螺丝的任务只是把电机固定在筒身上,力矩超了,多余的那部分力会全部作用在薄壁筒体上。本文把变形机理、抱夹与预紧的区别、正确拧法三步讲清楚,适用于各类主轴电机的安装作业。
主要内容
01 抱夹拧太紧,筒身会“憋”出一身病
02 先分清:抱夹螺丝 ≠ 轴承预紧
03 正确的拧法:比紧更重要的,是均匀
04 错误拧法 vs 正确拧法(收藏对照)
05 最后说两句
01 抱夹拧太紧,筒身会“憋”出一身病
很多师傅装主轴电机,有一个共同的执念:螺丝拧得越紧越好。
拧到手腕发酸还不放心,再加半圈——这才叫“装牢固了”。
但装配车间的师傅会告诉你:这一半圈,加的可能是隐患。
抱夹螺丝为什么会“憋”坏筒身
主轴电机的抱夹,是把电机固定在筒身(壳体)上的那几颗螺丝。它和普通结构件的连接不一样——
主轴筒身是薄壁精密件,
不是越用力越牢固。
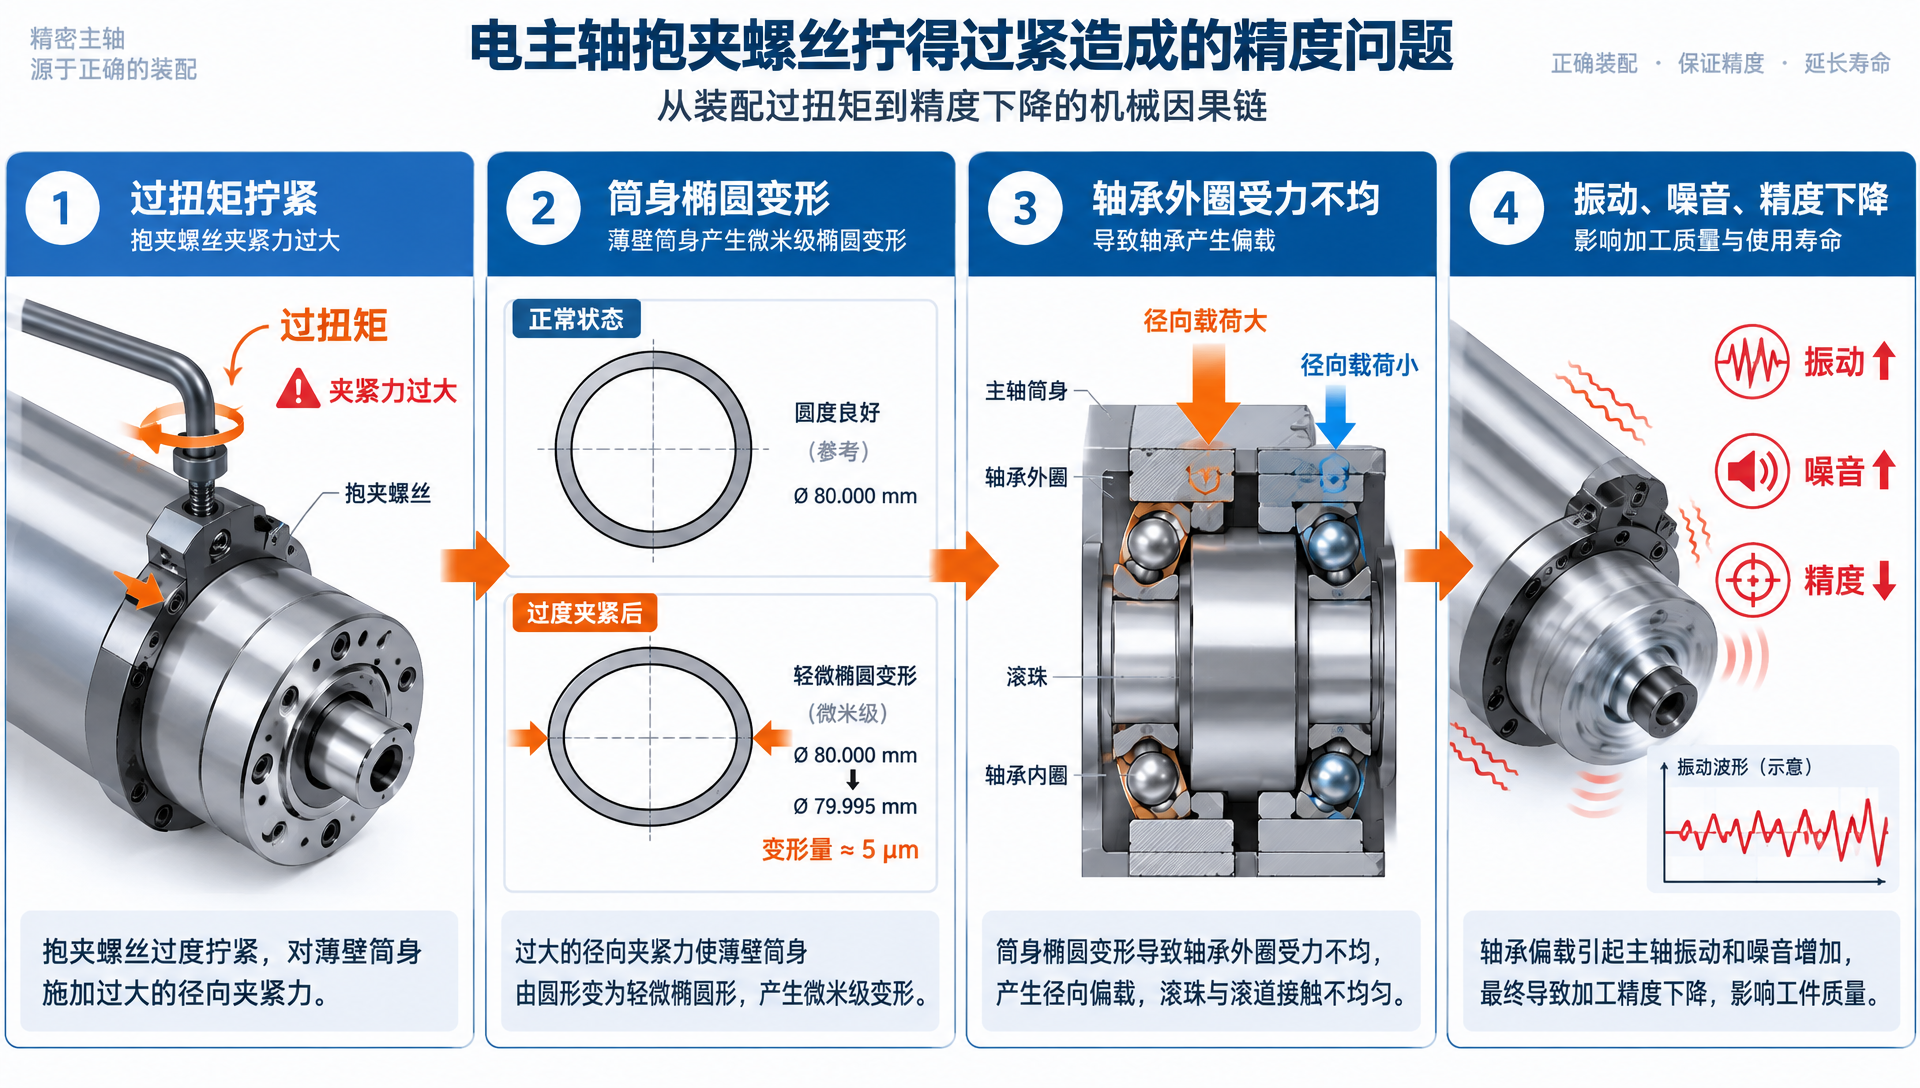
抱夹螺丝拧得过紧,过大的夹紧力会直接作用在筒身上,让本来正圆的筒身产生微量的椭圆变形。变形量可能只有几微米到几十微米,肉眼看不见,手摸不出来——但主轴里的轴承是微米级配合的精密部件,壳体哪怕“憋”变形一点点,轴承外圈的配合就被顶歪了。
变形后果链
从加力矩到问题显现,中间是这样一条链:
① 过扭矩拧紧
夹紧力直接作用在筒身上。
↓
② 筒身椭圆变形
正圆被“憋”成椭圆,量级几微米到几十微米。
↓
③ 轴承外圈受力不均
微米级配合被顶歪,滚道偏载。
↓
④ 振动 / 噪音 / 精度下降
问题全部显现,但根源没人往“拧太紧”上想。
然后,所有问题都来了:
震动
轴承滚道受力不均,转起来就是一个偏载的转子,振动值往上走。
噪音
伴随振动来的,就是那种“听着不对劲”的异响。
精度低
主轴的回转精度建立在各部件均匀配合的基础上,壳体变形了,精度上限直接被锁死。
为什么这三样问题容易被漏查
振动先查刀具和动平衡、异响先查轴承、精度低先怀疑刀具跳动——原因有很多种,装配环节拧出来的变形,是最容易被漏查的一个,因为没人会怀疑“拧紧了”还能拧出问题。
02 先分清:抱夹螺丝 ≠ 轴承预紧
这里插一个很多师傅容易混淆的点——
|
轴承预紧 |
电机抱夹螺丝 |
|
确实有“越准越紧越好”的地方。通过施加精确预紧力消除游隙、提升刚性;预紧量是厂家算好的,装配按规格执行,不是手劲问题。 |
它只是连接件,任务只是“固定牢靠”。拧紧力矩有标准值,过扭矩不但无益,反而有害。 |
一个管刚性,一个管固定,
两码事,别拧混了。
无论是高速水冷主轴还是风冷机型,抱夹螺栓的力矩规范都以厂家随机说明书为准,不建议自行加力。
03 正确的拧法:比紧更重要的,是均匀
正确的做法,核心就四个字:
受 力 均 匀
让筒身每一点受到的夹紧力尽量一致,筒身才不会变形。落到操作上,就三步。
第一步 · 对角顺序,别顺着转圈
和拧汽车轮毂螺丝一个道理——按对角顺序交叉拧,让夹紧力从多个方向对称施加。顺着一圈拧到底,最后拧的那颗会把先拧好的位置顶偏。
|
× 顺着转圈 |
√ 对角交叉 |
|
1 → 2 → 3 → 4(最后一颗把前面的顶偏) |
1 → 3 → 2 → 4(多方向对称施力) |
第二步 · 分次加力,别一步到位
所有螺丝先拧到大约三分之一的力矩,再统一加到三分之二,最后统一到位。让变形在每一步都被“摊平”,而不是最后一颗螺丝独自承受全部夹紧力。
|
第 1 遍 约 1/3 力矩 |
第 2 遍 约 2/3 力矩 |
第 3 遍 统一到位 |
表3.2 分次加力:1/3 → 2/3 → 100%
第三步 · 用扭矩扳手,别用手感
抱夹螺丝的拧紧力矩,主轴厂家会给推荐值。有条件的用扭矩扳手拧到位;没条件的至少做到“同一批螺丝、同一个人、同样的手感”——最怕四颗螺丝四个人拧,四股手劲。
需要具体机型的推荐力矩值,可查阅高速主轴电机产品页随机的使用说明书;风冷高速电机的抱夹结构与水冷机型略有差异,拆卸前建议先对照图纸确认。

04 错误拧法 vs 正确拧法(收藏对照)
|
对比项 |
× 错误拧法 |
√ 正确拧法 |
|
拧紧顺序 |
顺着转圈拧 |
对角交叉拧 |
|
加力方式 |
一次拧到底 |
1/3 → 2/3 → 100% 分次加力 |
|
力矩控制 |
凭手劲,越紧越好 |
按厂家推荐力矩,扭矩扳手优先 |
|
心态 |
“紧=牢固” |
“均匀=不变形” |
|
装完验证 |
拧不动就算完 |
上机床前先盘车听声、测振动 |
如果装配后仍出现振动或异响,可先排除螺栓力矩因素,再检查水冷主轴的冷却水路与刀具接口是否存在异常。
05 最后说两句
装主轴这一行,从来不比谁的手劲大,比的是谁的手更稳。
一颗螺丝的力矩差不了几牛·米,但几微米的变形,就是普通加工和精密加工的分水岭。装配现场的每一步“多拧的半圈”,最后都会变成机床上的振动、噪音和报废件。
不比手劲大
比手更稳
装配完成后的首件验证,也可以用ER 主轴这类手动换刀机型先做轻切削试运行,确认无异常振动后再上正式工序。
相关推荐
▸ 高速主轴电机系列 覆盖雕铣、钻攻、加工中心等主流场景
▸ 风冷高速电机系列 无水冷系统,安装维护更简便
▸ 水冷主轴系列 适合长时间高负载连续加工
▸ ER 主轴产品 手动换刀,通用性强
装配或选型上有疑问?欢迎致电天一精密技术交流:0769-82786588,或通过官网在线客服咨询。
- End -
来源:天一精密技术部 | 编辑:天一精密品牌部
版权声明:本文为天一精密原创内容,转载请注明出处。
咨询热线:0769-82786588 | 官网:www.typt.cn


