
主轴相关
电主轴相关文章专栏。内容覆盖电主轴价位差异、规格选型、风冷水冷散热、控制方式、准停方案、故障诊断、润滑方式与维修排查,持续更新选型指南与维保干货。
【编者按】 同样一台电主轴,欧洲品牌卖到国产的 3-5 倍,交期动辄 3 个月起步。很多人一边心疼钱,一边不敢换——"欧洲的,稳。"但欧洲主轴真的不可替代吗?电主轴现在到底什么水平?本文把全球竞争格局和选型要点一次讲透。
欧洲主轴卖28万,国产11万
3倍差价,到底差在哪?
—— 全球竞争格局与四大场景选型指南 ——
目录 CONTENTS
01 欧洲百年巨头的护城河在哪
02 国产追到什么程度了
03 差价里最实在的一笔账
04 四大场景选型:各自踩什么坑
05 未来的竞争,往这五个方向走
结语 从仰望百年老牌,到车间里真刀真枪
同样一台电主轴,欧洲品牌卖到国产的 3-5 倍。
交期动辄 3 个月起步。坏了要寄回原厂,维修费比买台新的还贵。
"欧洲的,稳。"
很多工厂一边心疼钱,一边不敢换——但欧洲主轴真的不可替代吗?这篇把全球竞争格局和选型要点一次讲透。
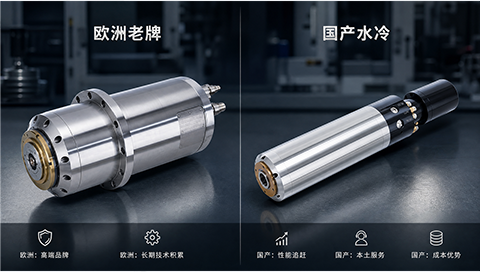
图1.1 欧洲老牌主轴与国产水冷主轴对比
01 欧洲百年巨头的护城河在哪
电主轴是机床的"动力心脏"——电机定子转子直接集成进主轴套筒(零传动),数万转高速下,对材料、轴承、动平衡、热控制的要求近乎苛刻。
全球高端市场,长期被四家欧洲百年老牌占着:
表1.1 欧洲四大主轴品牌概况
|
品牌 |
国家 |
创立 |
擅长领域 |
|
FISCHER |
瑞士 |
1939年 |
高速高精密主轴,航空航天和顶尖模具的常客 |
|
IBAG |
瑞士 |
1941年 |
高精密微型主轴,PCB和超精密磨削积累深厚 |
|
KESSLER |
德国 |
1923年 |
重切削大扭矩,几乎欧洲高端机床标配 |
|
GMN / WEISS |
德国 |
— |
高刚性、智能化检测的标杆(WEISS为西门子旗下) |
近百年积累,让它们在极限转速(10 万转以上)、大扭矩(1500N·m 以上)、热变形控制上筑起高墙,也拿走了产业链上最厚的利润。
02 国产追到什么程度了
中国第一台电主轴,1958 年出自洛阳轴承研究所。如今国产主轴已占据国内近 40 亿元市场的主要份额。
几个关键指标,追平了:
表2.1 国产电主轴已追平的关键指标
|
最高转速 |
最大功率 |
最大扭矩 |
覆盖场景 |
|
15 万 rpm |
200 kW |
1000 N·m |
加工中心 / 车床 |
热变形这个老大难,也有了国产解法。以天一精密(TYPT)的高速水冷电主轴为例:重构内部冷却流道之后,500 小时连续负载测试中,温升控制在 15℃ 以内——行业通用标准是 25℃ 左右。
低温升直接换来低变形:万转高速切削下,轴向热变形锁定在 3 微米以内,径向跳动小于 1 微米,精密加工的尺寸一致性有了底。
03 差价里最实在的一笔账
指标追平之外,国产还有欧洲品牌给不了的两样东西:价格和服务。
【价格】单根省 17 万,6 个月收回差价
有个真实案例:某新能源汽车零部件厂,原先用欧洲品牌主轴加工电池托盘(一体压铸件),单根采购价约 28 万。切换天一水冷电主轴后,降到约 11 万——加工精度保持 Ra0.8 不变,单件节拍反而从 4.2 分钟缩到 3.8 分钟,6 个月收回了替换差价。
表3.1 欧洲品牌与国产主轴切换前后对比
|
对比项 |
原欧洲品牌 |
切换国产后 |
|
单根采购价 |
约 28 万 |
约 11 万 |
|
加工精度 |
Ra0.8 |
Ra0.8(保持不变) |
|
单件节拍 |
4.2 分钟 |
3.8 分钟 |
【服务】停一天线亏几万,响应速度更致命
表3.2 售后服务对比
|
项目 |
欧洲品牌 |
国产主流 |
|
售后模式 |
寄回原厂 |
24h 响应 + 72h 备件到位 |
|
维修周期 |
2-3 个月 |
数天 |
对停一天线就亏几万的工厂来说,这个差距比价签上的数字更致命。
04 四大场景选型:各自踩什么坑
电主轴切忌"盲目求高",不同场景的要求截然不同。这部分是踩坑总结,建议收藏。
① 加工中心主轴(铣削)
要高刚性、高精度、支持 ATC 自动换刀,常见转速 8000-24000rpm,重点看轴向刚性和拉刀力。
? 踩坑:只看最高转速,忽略低速扭矩——加工钢件时震刀。选低速段扭矩曲线依然平缓的型号,别一味追极限转速。
② 数控车床主轴
要高转速、大扭矩、C 轴分度,转速 3000-8000rpm,重点看恒功率区间宽度。
? 踩坑:卡盘连接法兰(A2 型 / D 型)容易被忽略,买回来装不上现有卡盘,二次改装又是一笔钱。
③ 数控磨床主轴
要极高旋转精度和动平衡,径向跳动 1 微米以内,动平衡 G0.4 以上。
? 踩坑:为省成本选风冷,连续磨削 2 小时温升超标,表面出波纹。磨床主轴,优先水冷。
④ 3C / 雕铣主轴
要超高转速(3 万-6 万转)和高动态响应。
? 踩坑:3C 节拍快、启停频繁,有些主轴标称 6 万转但启停寿命不足 50 万次,3 个月就大修。选型时务必确认启停寿命数据。小机型可关注风冷高速电机,省去水冷系统维护。
05 未来的竞争,往这五个方向走
表5.1 电主轴技术五大演进方向
|
演进方向 |
核心技术 |
解决什么痛点 |
|
极限性能 |
高转速 + 大扭矩 |
新能源一体压铸件的高速重切削 |
|
智能热补偿 |
集成温度振动传感器 + 算法修正 |
全天候精度稳定 |
|
高刚性紧凑结构 |
套筒与拉刀机构优化 |
小空间里更大的切削刚性 |
|
刀具接口多样化 |
适配 HSK、BT 等标准 |
换刀效率与适用性 |
|
智能防错自诊断 |
主轴健康度预警 |
轴承坏之前预警,避免砸刀废品 |
结语 从仰望百年老牌,到车间里真刀真枪
从仰望欧洲百年巨头,到在新能源、3C、模具领域批量替代进口——
国产电主轴的突围,靠的不是口号,是对每一个微米级精度的死磕。
说句公道话:在精密轴承材料、极限转速这些环节,国产跟 FISCHER、GMN 这些百年老牌还有差距。但差距在以可见的速度缩小,而缩小的每一步,都是车间里真刀真枪跑出来的。
相关推荐 RECOMMEND
■ 高速主轴电机系列——加工中心、雕铣机等主流机型的动力之选
■ 风冷高速电机系列——免水冷系统,适合小功率、紧凑安装场景
■ 水冷主轴系列——低温升低热变形,磨削与高精密加工首选
想了解您的工况适合哪种主轴方案?欢迎致电 0769-82786588,或通过官网在线客服留言,我们的工程师为您一对一选型。
-End-
来源:天一精密产品知识库|编辑:TYPT
东莞市天一精密机电有限公司 | 电话:0769-82786588
本文为原创内容,转载请注明出处


